-
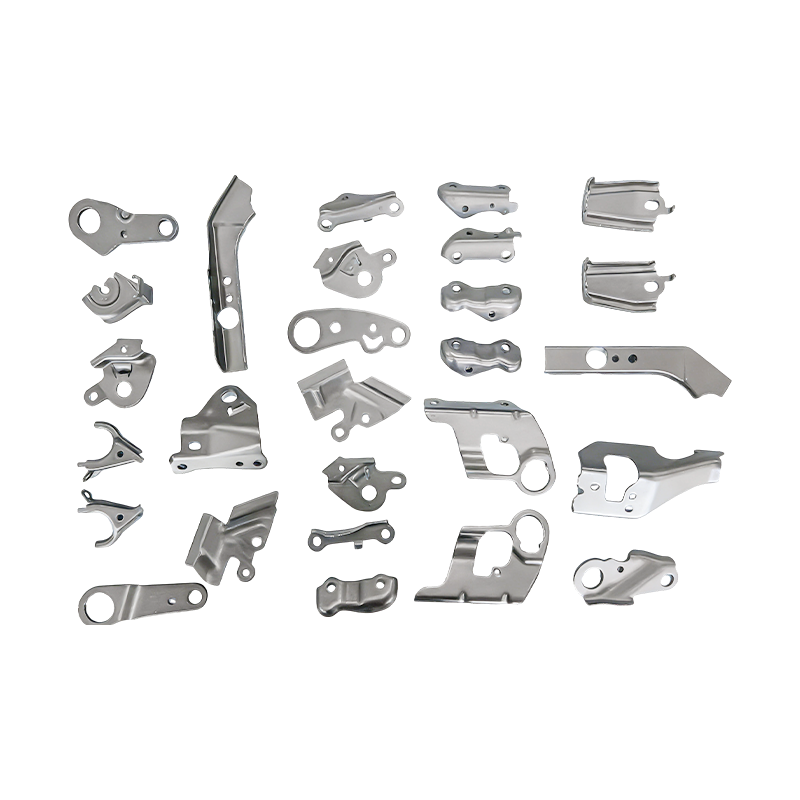
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...
-
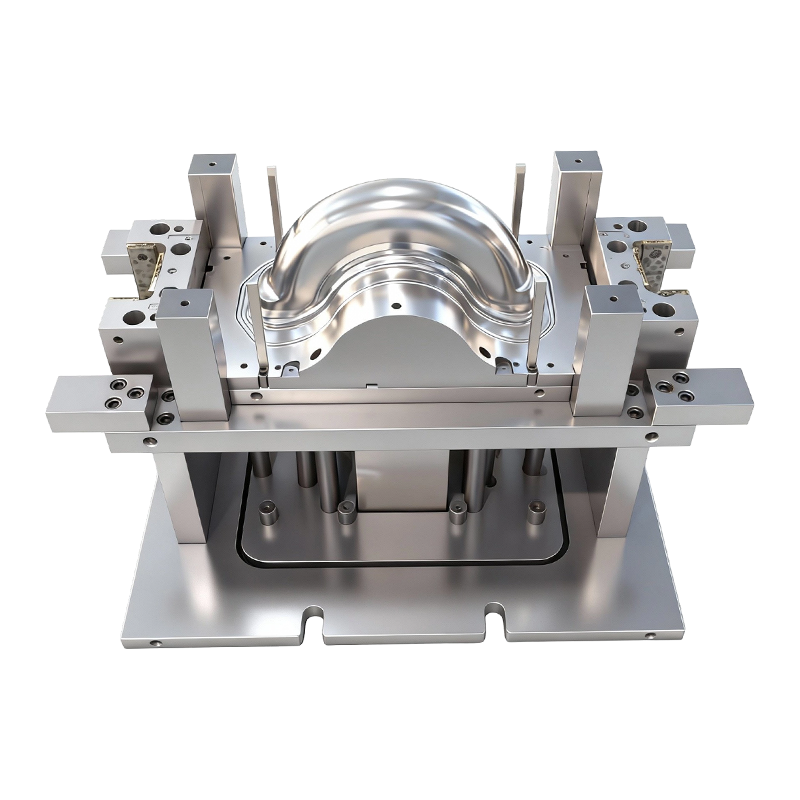
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
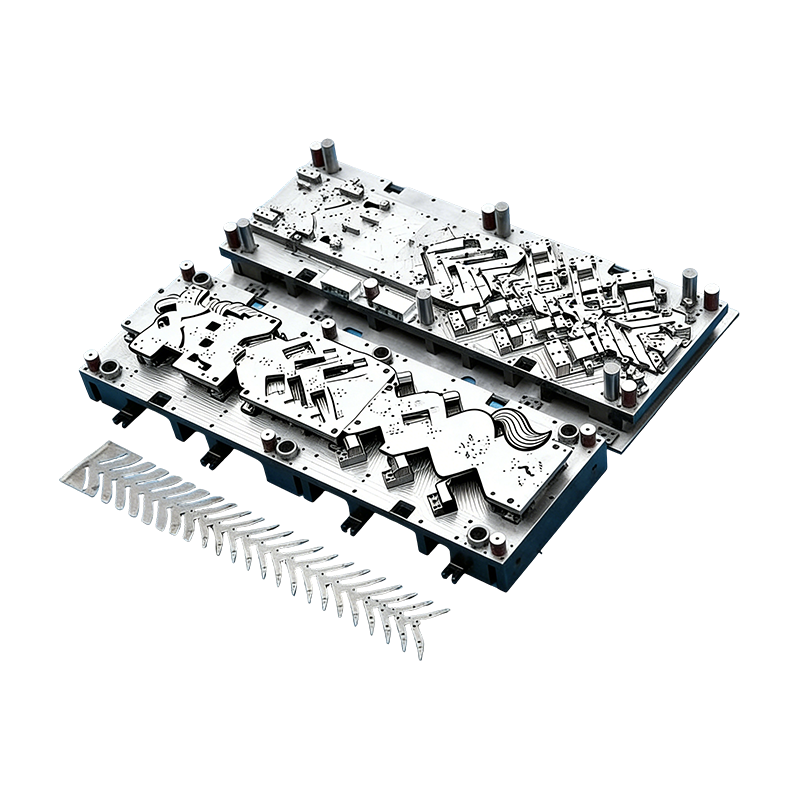
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
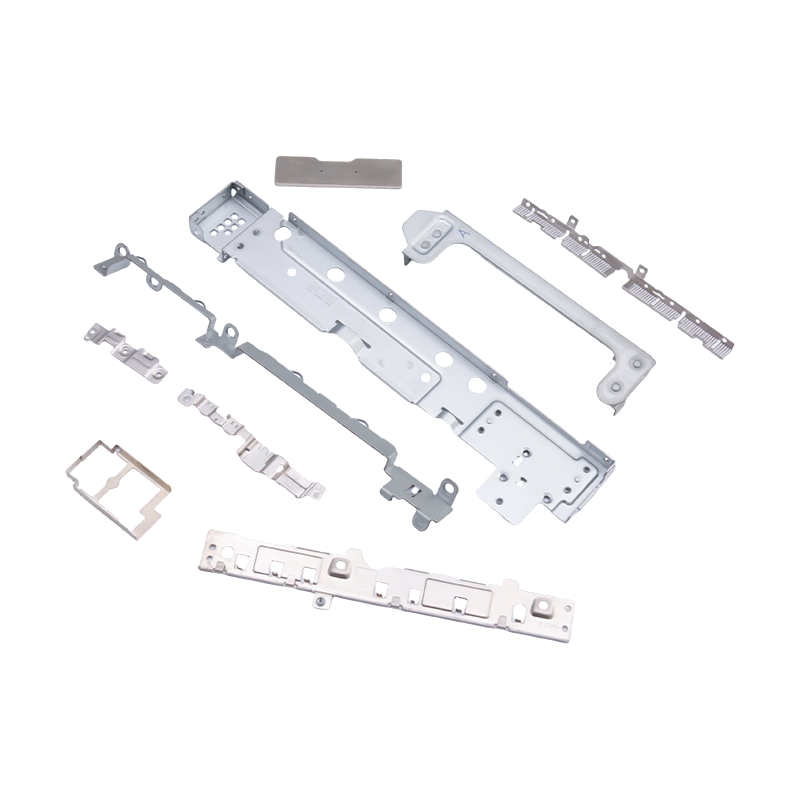
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
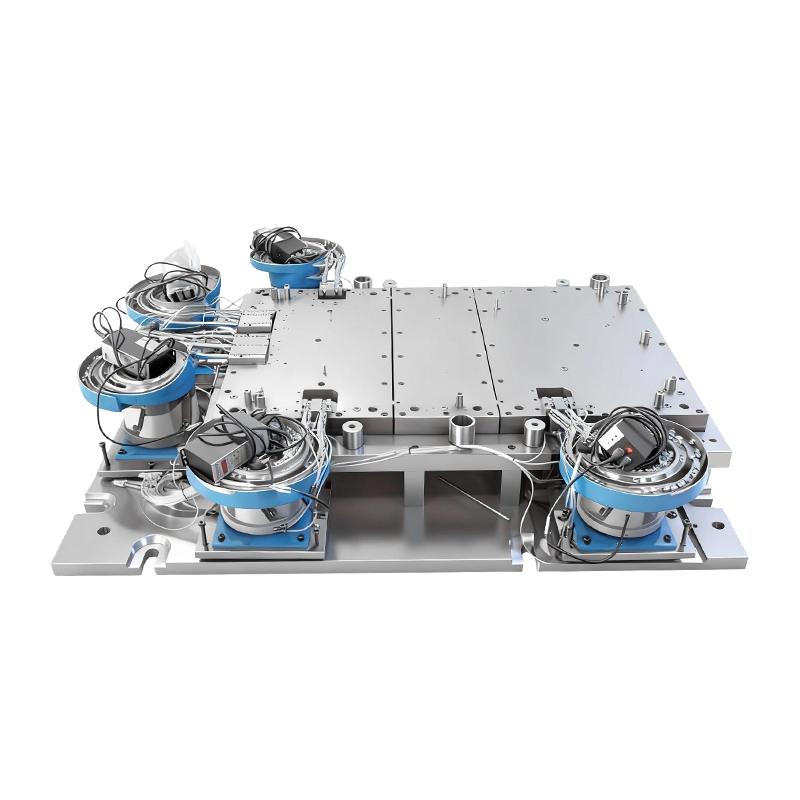
Automatisk nitteform til stor computermaskinebase
Denne automatiske nitteform til stor computerma...
-
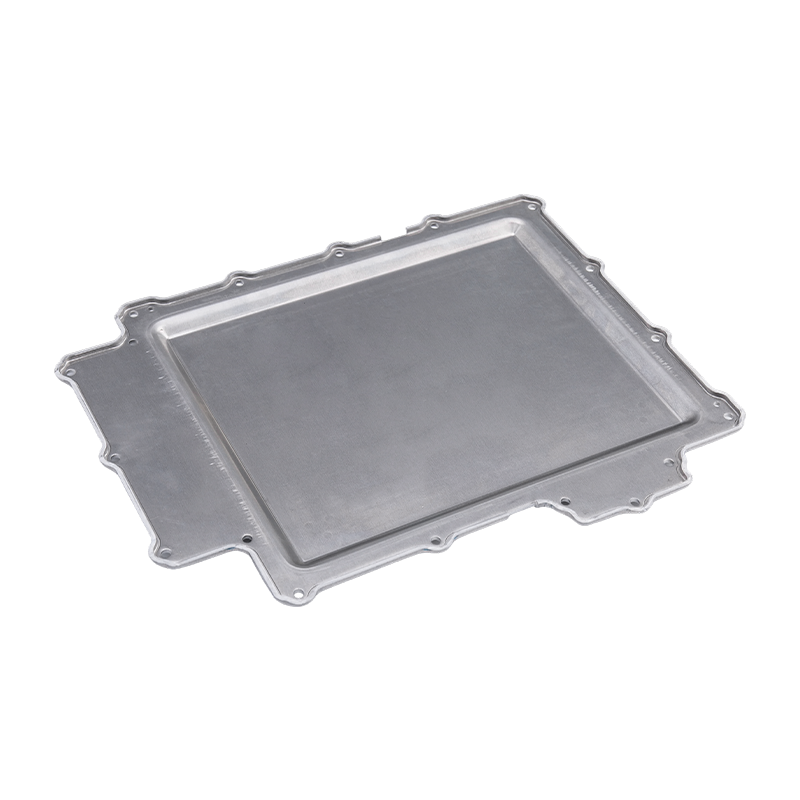
Stemplingsdele til batteridæksel
Vores stemplingsdele til batteridæksel er præci...

Industri nyheder
Hjem / Nyheder / Industri nyheder / In-die nitning til progressive stansematricer: principper og anvendelser
In-die nitning til progressive stansematricer: principper og anvendelser
2026-09-24
Hvad in-die nitning gør inde i en progressiv die
De fleste stemplede samlinger bevæger sig gennem to separate operationer: delene er dannet i en matrice, og derefter båret til en presse eller en armatur, hvor de forbindes. In-die nitning fjerner den anden tur. Nittestationen sidder inde i en multi-station progressiv matrice, så gennemboring, bukning, stabling, nittefodring, nitning, formning og blanking foregår alt sammen i ét kontinuerligt værktøj.
Resultatet er en færdig, permanent sammenføjet flerlagskomponent i et enkelt tryk. Fordi samlingen er lavet med en præfabrikeret, uafhængig nitte, adskiller processen sig fra svejsning, fra clinching og fra offline pressnitning. Der er ingen termisk input og ingen separat samlecelle, og ingen operatør skal flytte delvist færdige dele fra den ene maskine til den næste.
Logikken er den samme som i enhver progressiv stempling sammenlignet med overførselsstempling : Strimlen fremføres med en fast stigning, og hver station udfører et job. Det, der gør nitning i matricen karakteristisk, er, at en af disse opgaver er en mekanisk sammenføjningsoperation, timet til presseslaget og styret af selve matricens stivhed.
Den fire-trins arbejdscyklus
Hver nittestation følger den samme sekvens, uanset delen. At forstå det gør det lettere at se, hvor nøjagtigheden vindes eller tabes.
Forformning og positionering
Bærebåndet føres på plads med præcisionspiloter. Piercing- og bukkestationer arbejder derefter i rækkefølge, stabler pladelagene og justerer nittehullerne, så de er koaksiale, før en nitte nogensinde indføres. Hvis hullerne ikke er justeret på dette tidspunkt, kan ingen nittestanse redde samlingen senere.
Automatisk nittefodring
En ekstern vibrerende skålføder sorterer nitterne og afleverer dem en ad gangen, med luft, til en positioneringsstation i den nederste matrice. Sensorer holder øje med manglende eller fastklemte nitter. Når de opdager en fejl, udløser de pressebeskyttelse med det samme, så en dårlig fremføring stopper pressen i stedet for at beskadige værktøjet eller producere en defekt del.
Kold nitning og formning
Efterhånden som pressen falder ned, udøver nittestansen lodret kraft. Nitteskaftet passerer gennem de præ-gennemborede huller, og halen spredes og stødes mod matricebegrænsningen for at danne et solidt nittehoved. Lagene er låst sammen uden mellemrum mellem dem, og hele begivenheden er kold plastisk deformation.
Formning og udledning
Efter at matricen åbner, går samlingen videre til formnings-, dimensionskalibrerings- og inspektionsstationer og derefter til den endelige blanking. Den færdige komponent efterlader matricen allerede nittet og allerede kontrolleret.
Kernemoduler i et in-die nittesystem
En pålidelig nittematrice er i virkeligheden fire systemer, der fungerer som ét. Svaghed i nogen af dem viser sig hurtigt i skrotspanden.
| modul | Hovedkomponenter | Hvad den styrer |
|---|---|---|
| Hovedstempling | Piercing, bukning, formning og blanking stationer | Strippositionering og lagjustering |
| Automatisk nittefodring | Vibrationsskål, adskillelse og pneumatisk levering | En nitte, på det rigtige sted, hvert slag |
| Præcisionsnitteenhed | Nittestempel, positioneringsindsats, højtryksemneholder, styredele | Hovedform, ledtæthed og konsistens |
| Detektion og beskyttelse | Sensorer til manglende, løse eller fastklemte nitter | Forhindrer defekter og matricekollision |
Nitteenheden fortjener særlig opmærksomhed. Dens punch, indsats, emneholder og guider bestemmer, hvor stabil samlingen er fra første slag til milliontedel. En stiv matricestruktur og et højpræcisionsstyringssystem er det, der holder nittenøjagtighed og låsestyrke inden for tolerance, fordi intet i processen afhænger af operatørens dygtighed.
Hvorfor én positioneringsreference forbedrer nøjagtigheden
Ved offline montering introducerer hvert håndteringstrin en ny fastspændingsfejl. Delen tages op, placeres i et armatur, placeres igen og samles. Små forskydninger akkumuleres ved hvert af disse trin.
In-die nitning undgår dette, fordi bærebåndet fungerer som en enkelt positioneringsreference fra den første station til den sidste. Nitten er altid placeret i forhold til træk, der blev gennemboret i den samme matrice, på den samme strimmel, øjeblikke tidligere. Det er grunden til, at processen leverer en sådan ensartet nitteposition, hovedhøjde og trækstyrke over meget lange produktionsserier.
Den samme integration understøtter høj output. Med fodring, sammenføjning og inspektion automatiseret inde i matricen, falder arbejdsindholdet, omsætningen af halvfabrikata forsvinder, og kontinuerlig produktion i millionstykvolumen bliver praktisk.
Beskyttelse af ledende belægninger
For elektriske dele betyder sammenføjningsmetoden lige så meget som samlingen. Svejsevarme kan brænde af eller oxidere en belagt overflade, og en beskadiget belægning betyder højere kontaktmodstand præcis der, hvor delen skal lede.
Kold nitning undgår det problem. Processen bruger ingen varme, så nikkel, sølv og guldbelægning forbliver intakt uden oxidation eller forbrændingstab, og arket er ikke ableret. Dette er en af hovedårsagerne til, at processen passer til præcisions elektriske komponenter og nye energiledende dele, hvor stabil ledningsevne er et designkrav snarere end en præference.
Vælg mellem semi-tubulære og solide nitter
Begge nittetyper kan føres automatisk i matricen og forstyrres ved koldformning, så valget afhænger af den belastning, samlingen skal bære.
- Halvrørsnitter er det almindelige valg. Deres hule skaft har brug for mindre formningskraft, hvilket passer til de fleste tyndplade præcisions hardwareforbindelser.
- Solide nitter bruges, hvor samlingen udsættes for kraftige eller høje trækbelastninger, og et fyldigere, stærkere skaft er den ekstra formningskraft værd.
Materialekompatibiliteten er bred. Almindelige prægematerialer som koldvalset stål, rustfrit stål, kobber, messing og aluminiumslegering kan alle sammenføjes på denne måde. Fordi disse metaller adskiller sig i tilbagespring og hårdhed, er nittestempelet og matriceindsatsen normalt afstemt til den specifikke materialestabel.
Typiske applikationer
In-die nitning er mest almindelig, hvor dimensionsnøjagtighed, ledningsevne og repeterbarhed alle betyder noget på samme tid. De vigtigste industrier er bilelektronik, nye elektriske energisystemer, præcisionsapparater til hjemmet og industrielle kontrolkontakter.
Typiske dele inkluderer:
- Relæ sølv kontakt samlinger
- Splinter til batteritilslutning
- Samleskinner
- Konnektorterminalsamlinger
- Skift ledende hardware
- Præcisionsafskærmende komponenter
Hvad disse dele deler, er en lille, tynd geometri produceret i meget store volumener, med en samling, der skal være elektrisk og mekanisk pålidelig. Det er den profil, hvor en et-takts, fuldautomatisk nittematrice betaler sig hurtigst tilbage.
Designpunkter, der afgør, om matricen fungerer
In-die nitning ser simpel ud, når den først kører, men detaljerne er fastsat længe før den første prøve. Nogle få beslutninger har det meste af vægten.
- Strip layout. Nittestationen skal have plads nok til stanse-, indsats- og foderbanen, og båndet skal forblive stabilt gennem de bukke- og stablestationer, der kommer før den.
- Huljustering. Gennemborede huller i hvert lag skal ligge inden for nittens frigang, så pilot- og guidedesignet skal tages i betragtning sammen med båndstigningen.
- Fodring pålidelighed. Nitteorientering, adskillelse og levering skal kunne gentages ved fuld trykhastighed. Foderfejl er den hyppigste årsag til driftsstop.
- Sensor dækning. Detektion skal bekræfte tilstedeværelsen af nitter før slaget og fange løse eller fastklemte nitter efter det, så fejl aldrig bevæger sig nedstrøms.
- Adgang til vedligeholdelse. Slid på nittende stanser og skær. En matrice designet til hurtig udskiftning holder oppetiden høj over en lang produktionslevetid.
Hold, der behandler nittestationen som en eftertanke, har en tendens til at opdage disse begrænsninger under forsøget. Hold, der planlægger hele progressionen sammen, har en tendens til at undgå dem.
Hvor in-die nitning passer ind i et stemplingsprogram
In-die nitning er et medlem af en bredere familie af integrerede operationer. Den deler sin filosofi med in-die tapping og andre sammenføjningstrin, der flytter montagearbejdet ind i pressen, et emne, der behandles mere detaljeret i denne forklaring af hvordan stempling og sammenføjning smelter sammen i ét tryk .
Om det er det rigtige valg afhænger af delen. Det belønner store volumener og stabile designs, da værktøjsinvesteringen er spredt over mange dele. Det er mindre attraktivt for meget små volumener eller for samlinger, hvis geometri ændres ofte. For programmer i det rigtige område kan eliminering af et sekundært monteringstrin dog forkorte gennemløbstiden og reducere håndteringsskader på samme tid.
Byg nitte-matricer og dele med Suzhou Shuangqisi
En nittematrice yder kun lige så godt som værktøjet bagved. Suzhou Shuangqisi designer og bygger præcision progressivt værktøj, og virksomhedens elektroniske stansematricer til små højpræcisionskomponenter er et naturligt udgangspunkt for terminal-, kontakt- og samleskinneprogrammer, der kræver integreret nitning.
Hvor delen er et stik eller en terminal, højhastigheds progressiv stempling til stik og terminaldele viser typen af multistationsværktøj, som dette arbejde bygger på. For mere komplekse layouts med mange stationer multi-station progressiv stansematrice med hårdmetal indsatser adresserer lang værktøjslevetid i krævende produktion i store mængder.
Nittefremføring, sensing og pressebeskyttelse er lige så meget automatiseringsproblemer som værktøjsproblemer, og de kan understøttes af stemplingsautomatiseringsudstyr til fodring og håndtering . Købere, der foretrækker at købe færdige komponenter frem for værktøj, kan browse elektroniske stemplingsdele lavet efter kundetegninger , eller gennemgå komplet udvalg af stemplingsdele .
De samme sammenføjningsprincipper gælder for ny energihardware. Programmer, der parrer ledende forbindelser med dannede huse, kan for eksempel se på batteridæksel stempling dele til elbiler som reference for storformats planhed og formningskontrol.
Sådan starter du et medrivende projekt
Den hurtigste måde at vurdere gennemførligheden på er at sende tegninger, nittespecifikationen, pladematerialet og tykkelsen samt det årlige volumen. Ud fra disse fire input kan et ingeniørteam rådgive om strimmellayout, fodringsmetode og om en semi-rørformet eller solid nitte passer til belastningen.
Hvis du har en nittet samling, der i øjeblikket er forbundet offline, eller en ny ledende komponent, der stadig er på konceptstadiet, kontakt Suzhou Shuangqisi ingeniørteam for at diskutere dine krav til nittematrice . En tidlig samtale om leddet sparer normalt mere tid end nogen senere ændring af terningen.
Forrige indlæg
Progressiv stempling af autodele: matricer, tolerancer, omkostninger og volumenvejledning
Næste indlæg
Sammensat matrice vs progressiv matrice: forskelle, applikationer og hvordan man vælger
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
