-
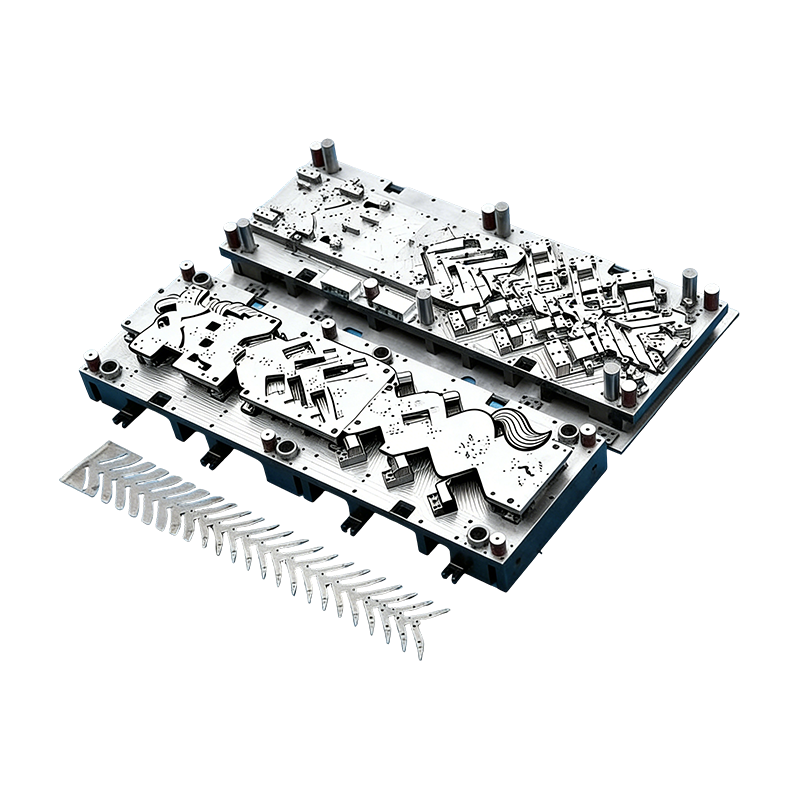
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
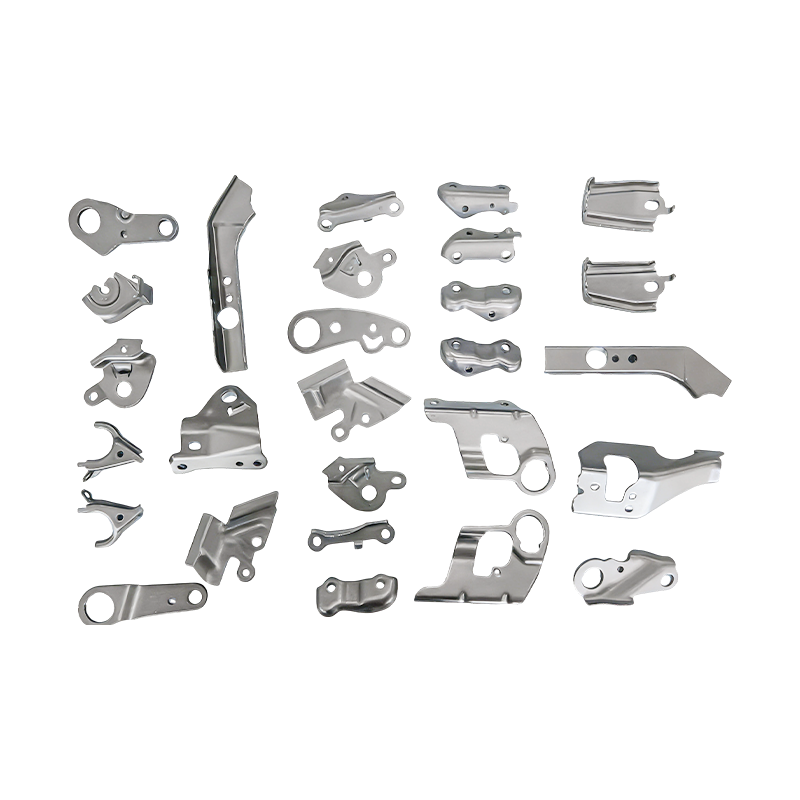
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...
-
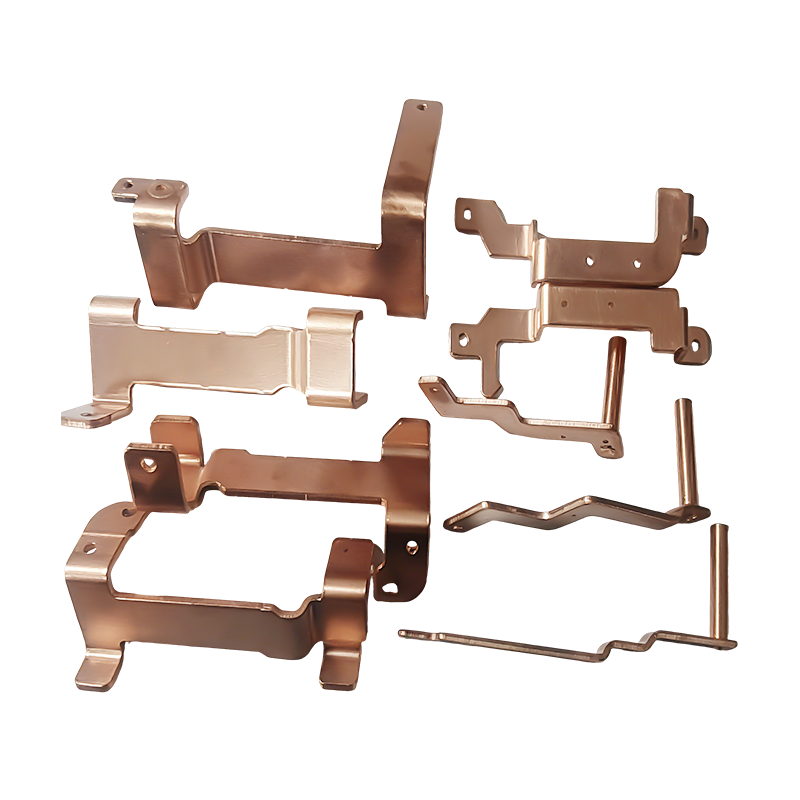
Nyt energikøretøj til stempling af kobberskinnedele
Nye energikøretøjs kobberskinne-stemplingsdele ...
-
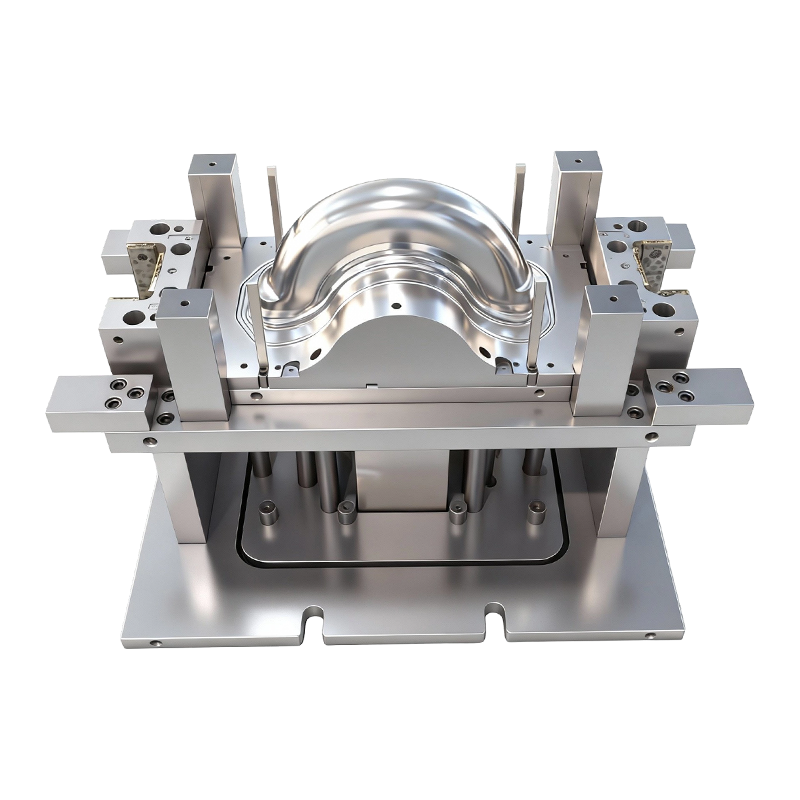
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
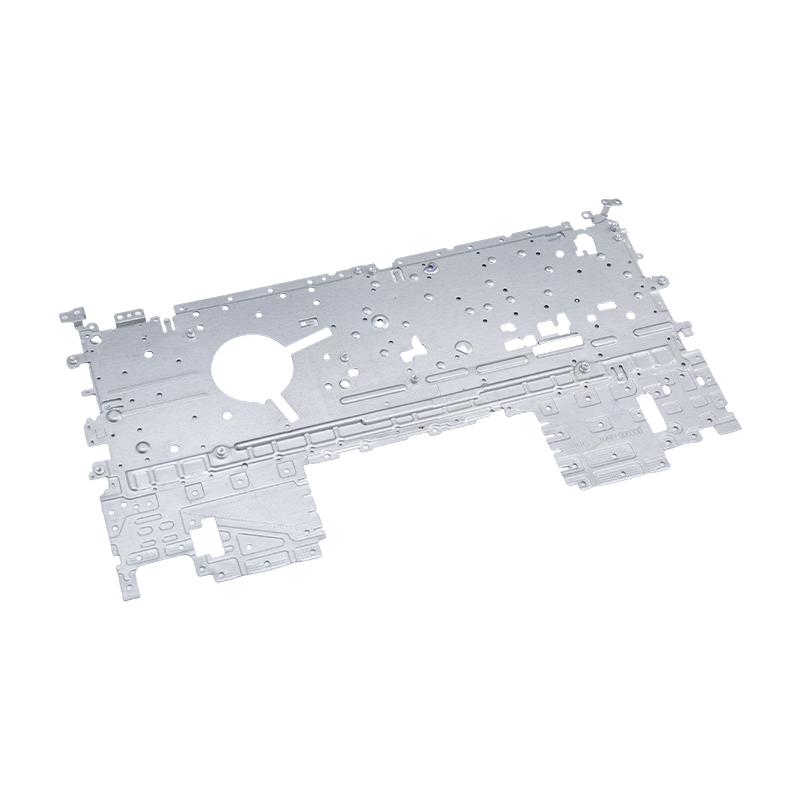
Bærbar stempling dele
Vores bærbare stemplingsdele er præcisionsfrems...
-
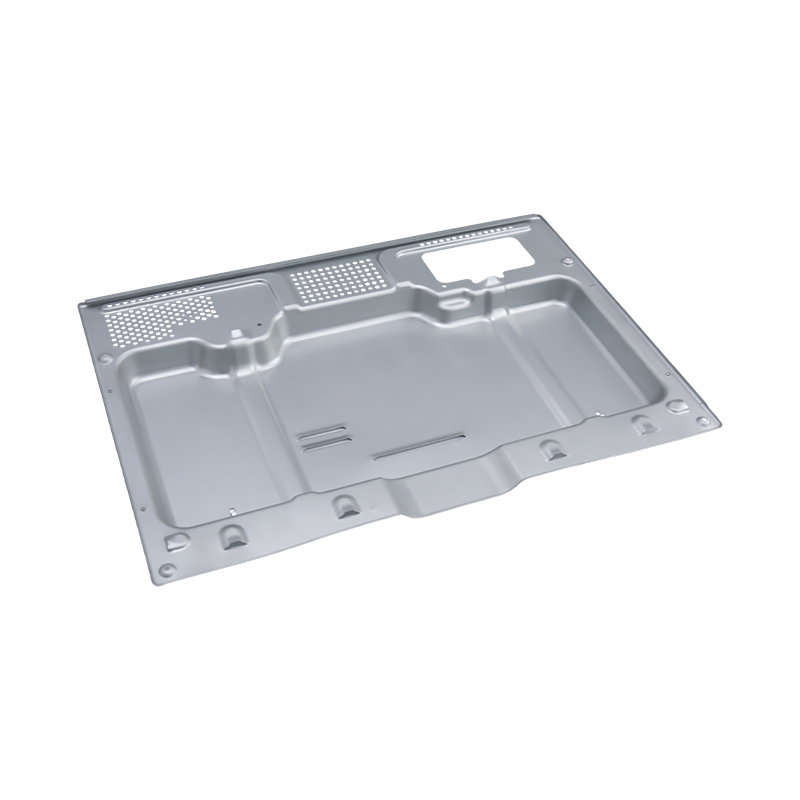
Avancerede ovnstemplingsdele
Vores high-end ovnstemplingsdele er præcisionsf...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Progressiv stempling af autodele: matricer, tolerancer, omkostninger og volumenvejledning
Progressiv stempling af autodele: matricer, tolerancer, omkostninger og volumenvejledning
2026-10-08
Tag et 1,8 mm HSLA 340 sædebeslag. Kør den på en 14-stations progressiv matrice fodret fra spole, og stykprisen lander typisk på omkring 40 procent af, hvad en manuel celle på seks enkeltvirkende presser ville opkræve. Den progressive linje holder hullets position inde ±0,08 mm på tværs af et fuldt skift med én operatørbelastningsspoler. Den manuelle celle har brug for fire personer til at fodre emner og driver stadig ud af tolerance på det tredje skift. Det hul er hele argumentet for progressiv stempling på bildele - og det gælder kun, når volumen, båndlayoutet og værktøjsstålet er angivet korrekt fra starten.
Det korte svar til de fleste bilprogrammer:
- Progressiv stempling bliver den billigste rute, når den årlige mængde renser omkring 150.000 til 200.000 styk for en beslagsklassedel, og meget lavere, når flere varenumre deler en strimmel.
- Materialeudnyttelse - ikke pressehastighed - er den største enkeltomkostningshåndtag. En reduktion af båndbredden på tre procent overgår normalt en reduktion på ti procent af cyklustiden på de samlede omkostninger pr. del.
- Tolerancer akkumuleres på tværs af stationer, så hulposition, bøjningsvinkel og planhed skal tildeles specifikke stationer i stedet for til den færdige tegning alene.
- Matricer, stemplede dele og foderautomatisering bør konstrueres som ét system. Del dem på tre leverandører, og tolerancestakken er normalt det første tilskadekomne.
Hvor progressiv stempling slår alternativerne
En progressiv matrice udfører hver operation - gennemboring, trækning, trimning, formning, flangening og adskillelse - inde i et enkelt trykslag, hvor strimlen går en stigning frem pr. slag. Delen håndteres aldrig af en person mellem operationerne, hvilket er her præcisionen og arbejdsbesparelsen begge kommer fra. Økonomien vender afhængigt af tre variabler: volumen, materialetykkelse og hvor mange stationer geometrien reelt kræver.
Tyndsporede dele under 3 mm med høj årlig volumen er de klassiske progressive kandidater. Tyngre sektioner over 6 mm, eller dele med et dybt træk, der har brug for flere gentrækstationer, foretrækker ofte dybtræknings- eller overføringsmatricer i stedet for - værktøjsregningen for en 20-stations progressiv matrice på et 5 mm bundelement er svær at retfærdiggøre i forhold til en fire-slids overførselslinje.
Strip layout
Pitch, banebredde og bærerdesign bestemmer materialeudnyttelsen, før en enkelt station skæres. En 2 mm banereduktion på tværs af en 300 mm spole er mere værd end de fleste presseopgraderinger.
Stationstal
Hver tilføjet station øger matriceomkostninger, vedligeholdelsesbelastning og pressetonnage. Inaktive stationer er nogle gange reserveret bevidst til en fremtidig revision - en billig sikring mod en designændring.
Tonnage vindue
Skærekraften topper i forskydningsøjeblikket. En matrice, der passer til en 250 T presse på papir, kan spike forbi den på en hård strimmel, så en tonnagemargin på 20 til 30 procent er normal praksis.
Værktøjsstål kvalitet
Belagt hårdmetal eller pulvermetallurgisk stål ved gennemboringsstationerne forlænger genslibningsintervallerne på højstyrkebånd, men kun når matriceskoen og styresøjlerne er stive nok til at matche.
Hvad der faktisk sker inde i en progressiv dør
Stationssekvensen bærer teknikken. Et typisk progressivt værktøj til biler åbner med et pilothul og en notch-station, bevæger sig ind i den første trækning eller form, tilføjer trimning og gennemboring, efterhånden som materialet hærder, og afslutter derefter med flange, omstrikning og et skillesnit, der efterlader delen på bæreren indtil det sidste slag.
Tre detaljer afgør, om værktøjet holder tolerance efter seks måneders produktion. Pilotstifter skal gå i indgreb før enhver skærestation for at låse strimmelpositionen. Afstrygerpladen skal holde båndet fladt under trækningen, ellers vil panelet springe ujævnt tilbage. Og skrotet skal ud nedad gennem slisker uden nogensinde at komme ind på stribestien igen - en tilbagevendende snegl er den mest almindelige årsag til katastrofale matriceskader.
På avanceret højstyrkestål er tilbagespringskompensation indbygget i formstationerne i stedet for at korrigeres senere. Matricebyggere bøjer typisk flangen med en beregnet vinkel og slår den derefter igen, fordi en 590 MPa eller 780 MPa strimmel ikke vil holde en nominel vinkel alene. Forskellen mellem progressiv og overførselsmetalstempling kommer ned til, hvordan delen transporteres mellem disse stationer - den ene er afhængig af strimmelbæreren, den anden på en overførselsmekanisme - og det valg ændrer værktøjsomkostninger, cyklustid og den tolerance, du realistisk kan love.
Progressiv vs overførsel vs manuel: En side-by-side sammenligning
Tabellen nedenfor sammenligner tre ruter for en mellemstørrelse bilkonstruktionsbeslag på omkring 200.000 styk om året. Tallene er typiske planlægningsværdier, der bruges til leverandørsammenligning, ikke tilbud.
Kriterium
Progressiv dø
Overførselsmatrice
Manuel / enkeltvirkende
Værktøjsinvestering
Høj
Medium
Lavt
Stykpris 200k/år
Lavtest
Midt
Højest
Opnåelig hulposition
±0,05 til ±0,10 mm
±0,10 til ±0,20 mm
±0,25 mm og drivende
Skiftetid
2 til 6 timer
1 til 3 timer
20 til 45 minutter
Operatører pr. skift
1
2
4 til 6
Bedst passende volumenbånd
150k og derover
50k til 150k
Under 50k
 Progressiv forme til bilmotorhuse og små dele Høj-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Se produkt →
Bemærk, hvor crossoveren sidder. Under omkring 50.000 styk om året dominerer værktøjsafskrivning, og den manuelle rute vinder stadig på de samlede omkostninger. Mellem 50.000 og 150.000 afhænger svaret af delens kompleksitet, og om et andet varenummer kan dele den samme strimmel - denne mulighed for delt strimmel er ofte det, der får et progressivt værktøj til at betale sig tilbage inden for atten måneder.
Tre skjulte målinger, der afgør linjerentabilitet
Tilbud viser normalt stykpris og værktøjsomkostninger. De viser sjældent materialeudnyttelse, overordnet udstyrseffektivitet eller skrothastigheden, efter at et værktøj er blevet omslibet to gange. Disse tre tal adskiller sig ofte mere mellem to leverandører, end den angivne pris gør.
Progressive
OEE 76 %
Overførsel
OEE 61 %
Manuel celle
OEE 44 %
OEE for en progressiv linje afspejler tre ting, der arbejder sammen: pressetilgængelighed, fodrings- og spoleskiftedisciplin og førstegangsudbytte. En linje, der kører med 60 slag i minuttet, men stopper hvert 40. minut for en jam, taber typisk til en, der kører med 45 slag i minuttet med en ren skrotbane. Når du sammenligner leverandører, skal du spørge om den faktiske spoleskiftetid, stigningen og slaghastigheden og antallet af dele mellem genslibninger - ikke den maksimale pressehastighed.
Hvor der bruges progressive stemplingsdele til biler
Progressivt arbejde dominerer de store sektioner af et køretøj frem for hele strukturen. Fordelingen nedenfor afspejler typiske delfamilier produceret på progressive og multi-station værktøj.
- EV og drivlinje — 42 %: motorhuse, batteridækplader, højspændings-kobberskinne og drivenhedsbeslag.
- Krop, sæde og struktur — 24 %: sæderammer, forstærkningsbeslag, låseplader og små kropsdele.
- Brændstof, udstødning og erhvervskøretøjer — 18 %: tank endeplader, varmeskjolde og beslag til tunge lastbiler.
- Elektronik og industrielt udstyr — 16 %: serverchassis, ovnskaller, bærbare og telefonstrukturdele, servodrevhuse og kompressorkomponenter.
 Nye energikøretøjer kobberskinne stempling dele Præcisionsstemplede kobbersamleskinner med høj renhed til EV-højspændingsstrømfordeling, relevant, hvor ledende forbindelser med lav modstand og tilstødende bilstempling kræver tæt leverandørintegration. Se produkt →
Kobberskinnefamilien er værd at kalde på. Disse dele kombinerer et blødt, stærkt ledende materiale med en krævende grat- og planhedsspecifikation, og de produceres ofte samtidig med de omgivende ståldele på tilstødende udstyr. En leverandør, der allerede kører begge dele automotive stemplingsdele og elektronisk stemplingsarbejde har normalt værktøjsrummet og den metrologiske dybde til at håndtere begge materialesystemer uden en lang indlæringskurve i første omgang.
Angivelse af et progressivt stemplingsprogram: Syv trin
De fleste omkostningsoverskridelser på progressive programmer kommer fra sekventering, ikke fra selve terningen. Rækkefølgen nedenfor afspejler, hvordan beslutningerne om design, værktøj og automatisering faktisk begrænser hinanden.
- Ret strimmellayoutet først. Indstil stigning, bane og spolebredde mod emnegeometrien, før du vælger stationsantal. Hver senere beslutning arver denne geometri.
- Tildel tolerancer til stationer. Beslut hvilken station, der ejer hulpositionen, hvem der ejer bøjningsvinklen, og hvilken der ejer fladheden. Vage tegningstolerancer bliver uenigheder under PPAP.
- Størrelse af pressen med margen. Beregn maksimal forskydningskraft, ikke gennemsnitskraft, og hold 20 til 30 procent frihøjde for en fremtidig materialeopgradering.
- Beslut automatiseringsomfanget tidligt. Spolefyldning, glattejern, feeder, skrottransportør og udgangshåndtering ændrer alle matricehøjde og cyklustidspunkt, hvis de ankommer sent i projektet.
- Kør en diesimulering. Formningssimulering fanger tilbagespring og udtynding før stål skæres, hvilket er langt billigere end at korrigere en færdig formstation.
- Planlæg genslibningscyklussen. Registrer antallet af dele mellem slibningerne fra den første produktionsdag, så værktøjets levetid bliver en målbar omkostningslinje i stedet for en antagelse.
- Bekræft på produktionsværktøj. Byg prøver uden for værktøjet og fuld PPAP på den sidste matrice, ikke på et prototypeværktøj, ellers vil tolerancestakken flytte sig, når den rigtige strimmel ankommer.
 Brugerdefineret stemplingsautomatiseringsudstyr til progressive stemplingslinjer Produktliste for brugerdefineret stemplingsautomationsudstyr, relevant, hvor progressive programmer har brug for koordineret formdesign, stemplede delproduktion og automatiseringslevering. Se produkt →
Trin fire er, hvor nøglefærdig levering ændrer matematikken. Når matricebyggeren og automationsbyggeren sidder under én kontrakt, løses matricehøjde, gennemløbslinje, feederslag og pressetonnage på en enkelt tegning i stedet for at blive forhandlet mellem to leverandører, efter at værktøjet allerede er skåret. Ved at holde formdesignet, produktionen af stemplede dele og automatiseringen af stemplet inde i én ingeniørgruppe, fjernes de grænseflader, hvor progressive programmer typisk taber uger.
Vedligeholdelses-, Tolerance-opbevaring og Compliance Records
En progressiv die, der producerede acceptable dele ved lanceringen, vil ikke blive der uden en vedligeholdelsesrytme. Typisk praksis er at måle en prøve ved hvert genslibningsinterval, spore tendensen frem for den individuelle aflæsning og udskifte styresøjler og bøsninger på et fast antal i stedet for ved fejl. Omkostningerne ved en planlagt otte-timers matriceservice er en brøkdel af prisen for en kasseret spole og en ubesvaret forsendelse.
Overensstemmelsesdokumentation for automotive stempling skal sædvanligvis rejse med delen: materialecertifikater med varmenumre, dimensionslayoutrapporter hos PPAP, kontrolplaner, der identificerer de kritiske stationer, og registreringer af matricevedligeholdelse og genslibningshistorik. Højstyrke stålkvaliteter, der leveres til en 590 MPa eller 780 MPa specifikation, bør have indgående inspektionsdata registreret mod spolen, fordi formningsvinduet for disse kvaliteter er smalt, og en mølle-til-mølle variation vil vise sig som en bøjningsvinkelforskydning længe før den viser sig som en synlig revne.
Smøring og skrothåndtering er de to husholdningsartikler, der mest påvirker langsigtet tolerancefastholdelse. Korrekt valg af smøremiddel til belægningen på den indgående strimmel reducerer gnidning ved trækstationerne, og en skrotskakt, der inspiceres efter en fast tidsplan, forhindrer de slug-inducerede matriceskader, som ingen mængde af pressekapacitet kan absorbere. Behandlet som rutinemæssig vedligeholdelse snarere end som en eftertanke, forlænger begge intervallet mellem genslibninger og holder tolerancebåndet, der gjorde progressiv stempling til det rigtige valg i første omgang.
Forrige indlæg
Vejledning til tung stempling: tolerancer, tonnage, formdesign og valg af værktøj
Næste indlæg
In-die nitning til progressive stansematricer: principper og anvendelser
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
