-
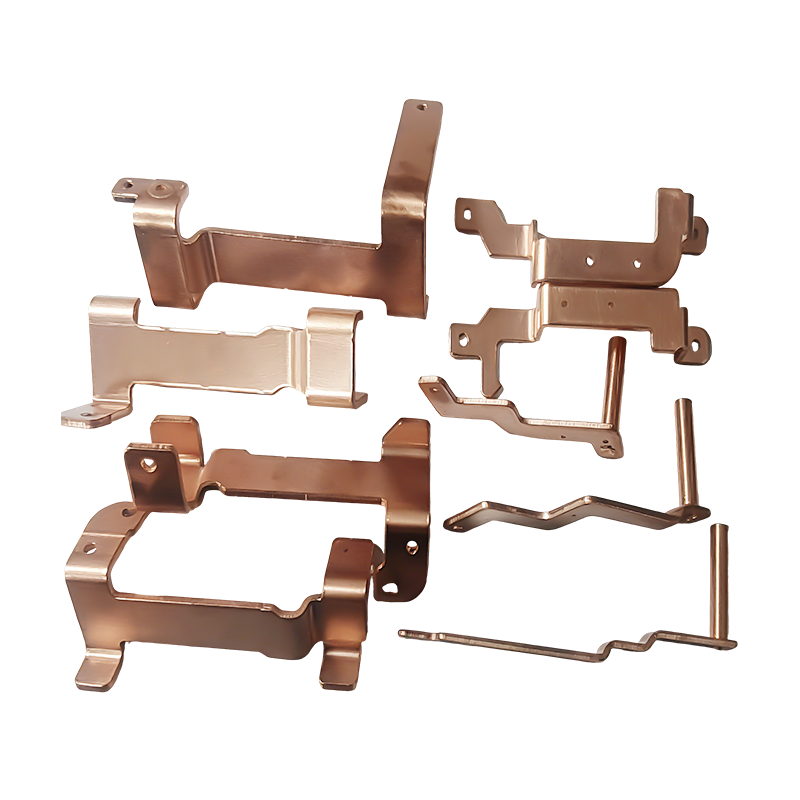
Nyt energikøretøj til stempling af kobberskinnedele
Nye energikøretøjs kobberskinne-stemplingsdele ...
-
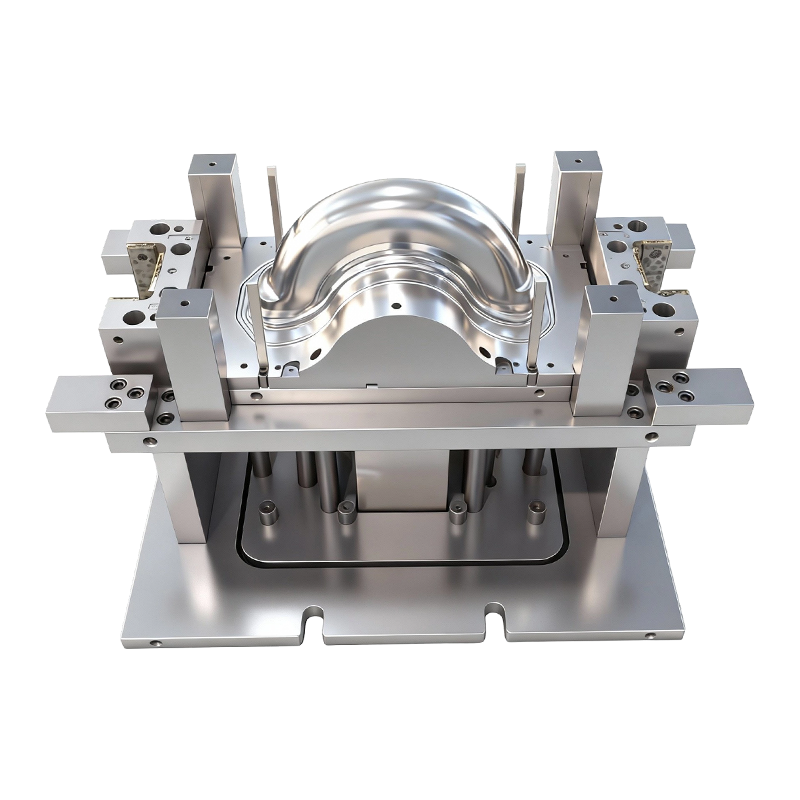
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
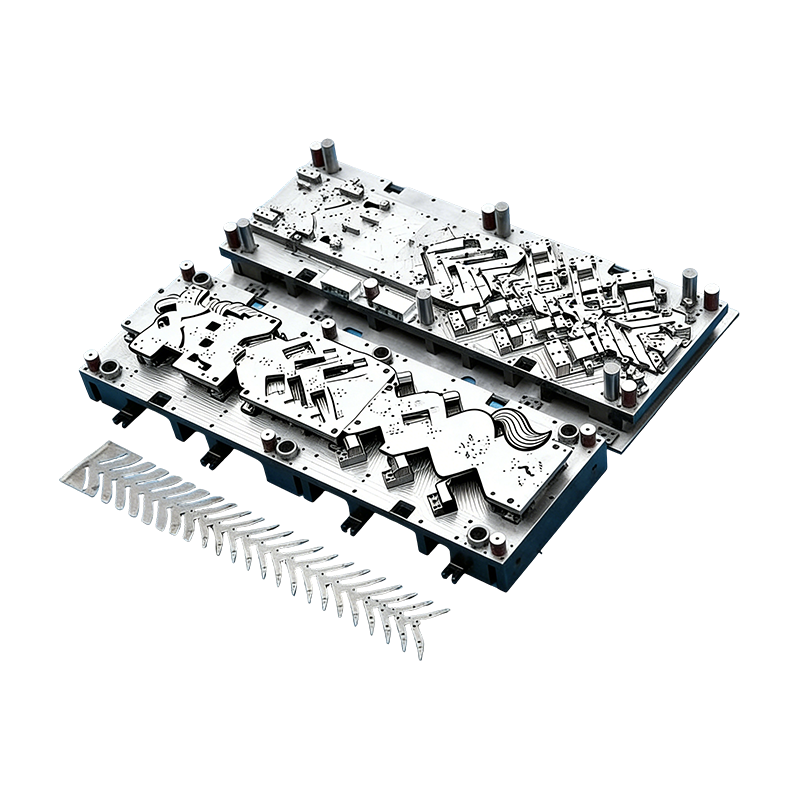
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
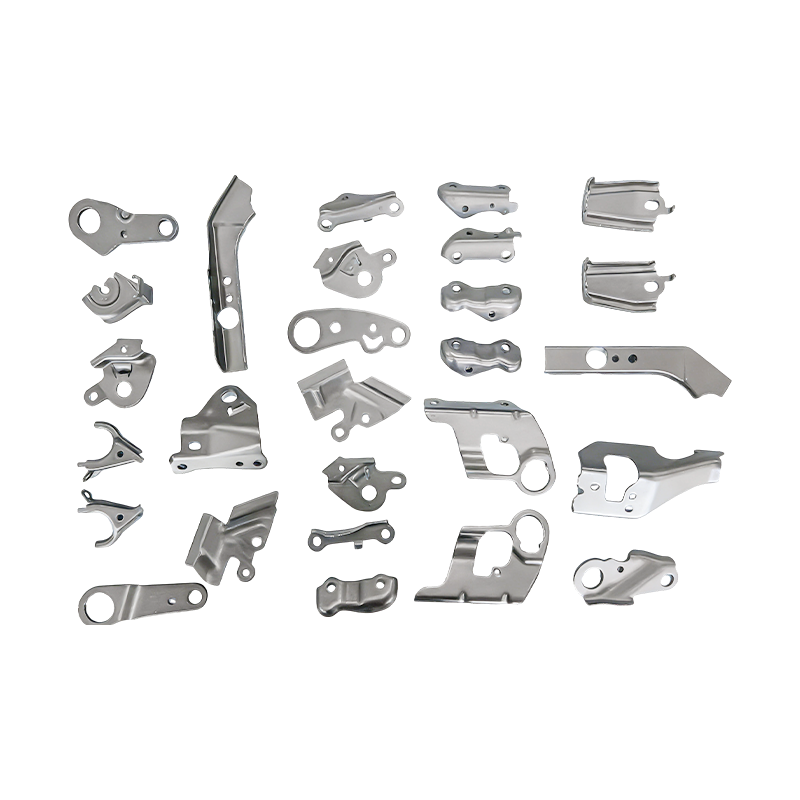
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...
-
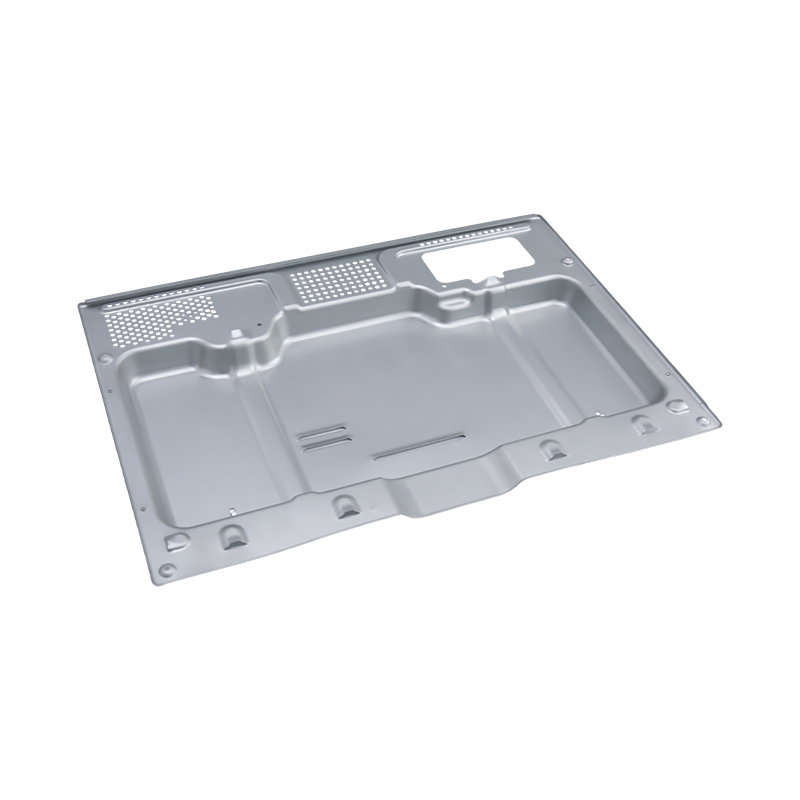
Avancerede ovnstemplingsdele
Vores high-end ovnstemplingsdele er præcisionsf...
-
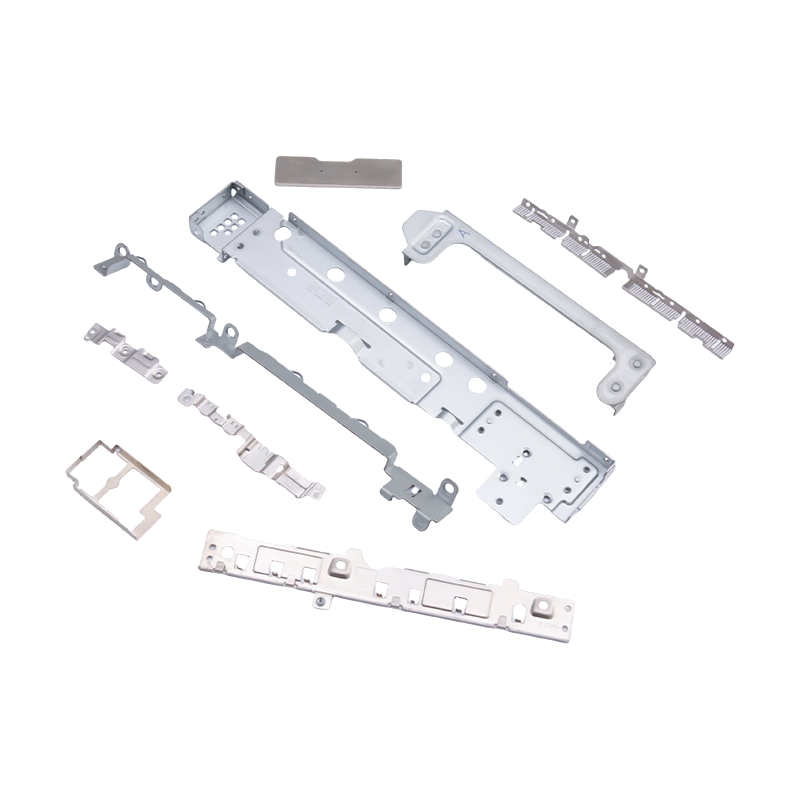
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Vejledning til tung stempling: tolerancer, tonnage, formdesign og valg af værktøj
Vejledning til tung stempling: tolerancer, tonnage, formdesign og valg af værktøj
2026-10-13
Kraftig stempling: Når 2 mm allerede er for tynd
En indkøbsingeniør spurgte engang, hvorfor et 6 mm-beslag blev tilbudt til tre forskellige priser inden for 48 timer. Årsagen var ikke arbejdskraft eller overhead. Det var tonnage. Kraftig stempling - der danner metalplader, der typisk er tykkere end 4 mm - ændrer enhver beregning: pressekapacitet, matricemateriale, smøring og endda den måde, du inspicerer den færdige del på. Hvis du behandler en 6 mm del som et 1,5 mm elektronisk kabinet, knækker du enten en matrice eller betaler for en presse, du ikke har brug for.
Hurtig konklusion: Ved kraftig stempling skaleres tonnagekravet groft med tykkelsen i kvadrat, ikke lineært. En 6 mm lavkulstofståldel kan have brug for 2,5 til 3 gange kraften af en 3 mm del med samme omkreds. Kontroller altid trykslag, sengstørrelse og pudekapacitet før tilbud.
Den praktiske tærskel er ikke fast. Nogle butikker kalder 3 mm tunge; andre starter ved 6 mm. Det, der betyder noget, er, om din eksisterende 80T til 400T presse kan holde den nødvendige kraft over hele slaget uden at afbøje rammen. Ved kraftig stempling viser afbøjningen sig som ujævn tykkelse, revnede radier og kort matricelevetid.
Kerneprincipper: Hvad ændrer sig, når måleren går op
Tung stempling er ikke bare "mere kraft". Det er et andet sæt af begrænsninger. De følgende fire faktorer afgør, om en del er producerbar, gentagelig og rentabel.
Tonnage og slagtilfælde
En 400T-presse med en 24-tommers slaglængde er ikke det samme som en 400T-presse med en 10-tommers slaglængde. Tunge dele kræver ofte dybere træk end tynde dele. Hvis slaget er for kort, kan du ikke rydde delen eller indstille puden. Tilpas altid pressekurven, ikke kun den maksimale tonnage.
Matricemateriale og rydning
For 6 mm blødt stål løber matriceafstanden typisk 8 % til 12 % af tykkelsen pr. side. For lidt frigang forårsager gnidning og knæk; for meget skaber kraftige grater og dårlig kantkvalitet. D2 og SKD11 forbliver almindelige, men for højstyrkestål over 780 MPa bliver pulvermetallurgistål eller hårdmetalskær omkostningseffektive.
Tilbagespringskompensation
Tykt metal fjeder mere tilbage i absolutte tal. En 6 mm del med en 90 graders bøjning kan vende tilbage 2 til 3 grader efter udløsning. Matricen skal være overbøjet, eller processen skal omfatte en møntstation. Dette er grunden til, at tunge stansematricer ofte koster 20% til 40% mere end tynde matricer af lignende størrelse.
Materialekonsistens
Tykkelse variation på plus eller minus 0,2 mm er ubetydelig ved 1 mm gauge. Ved 8 mm ændrer den den nødvendige kraft med 5 % eller mere. Uden indgående inspektion og konsekvente spolekilder overbelaster din presse tilfældigt. Kraftig stempling kræver materialesporbarhed på partiniveau.
Valget mellem progressive og transferdies skifter også. For tunge dele vinder transferdies ofte, fordi de flytter delen mellem stationer uden at trække den gennem en strimmel. Du kan læse en detaljeret sammenligning i denne artikel om progressiv versus transfer metalstempling .
Tonnagesammenligning: Matchende tryk til del
Tabellen nedenfor bruger en forenklet forskydningsformel for stål med lavt kulstofindhold (forskydningsstyrke 300 MPa). Den faktiske tonnage afhænger af formdesign, materialekvalitet og pudeindstillinger. Brug dette som et førstegangsfilter, ikke et endeligt citat.
Bemærk springet fra 400T til 600T. Mange butikker kan håndtere 4 til 8 mm dele, men skal outsource over 8 mm. Det hul er, hvor leveringsrisiko og omkostningskryb opstår.
Hidden Metric: Force Demand by Thickness
Købere sammenligner ofte pris pr. kilogram. En bedre skjult metrik er kraftbehov pr. millimeter tykkelse. Nedenstående diagram viser relativ tonnage for den samme emnegeometri, da tykkelsen stiger fra 3 mm til 12 mm. Stængerne er normaliseret til 3 mm = 100.
Ved 12 mm overstiger kraftindekset 1400 % af 3 mm basislinjen, fordi forskydningsarealet vokser lineært, mens tykkelsen også øger det nødvendige tryk for ren forskydning. Dette er grunden til, at en lille dimensionsændring kan skubbe en del fra en 200T presse til en 600T presse.
Industriapplikationssplit til kraftig stempling
Kraftig efterspørgsel efter stempling er ikke jævnt fordelt. Baseret på typiske projektblandinger i metalbearbejdningsforretninger, der betjener maskin- og køretøjskunder, deler markedet sig nogenlunde som følger.
Biler og nye energikøretøjer — 45 %
Tunge lastbiler og entreprenørudstyr — 25 %
Hvidevarer og elektronik — 20 %
Industrielt udstyr — 10 %
Autodele dominerer, fordi batteridæksler, motorhuse, sæderammer og kobberskinner alle bruger 4 til 10 mm lager. Stempler til tunge lastbiler, såsom rammebeslag og ophængsbeslag, kræver endnu højere tonnage og ofte 12 mm eller tykkere materiale.
 Stemplingsdele til tunge lastbiler til erhvervskøretøjer Præcisionskomponenter af højstyrkestål inklusive rammebeslag og ophængsplader, konstrueret til belastningsbærende, vibrationsmodstandsdygtighed og lang levetid. Se produkt →
 Stemplingsdele til batteridæksel til bil- og lagersystemer Koldvalsede kabinetter i stål, aluminium eller rustfrit stål med snævre tolerancer, der hjælper med at beskytte batterikernerne mod støv, fugt og stød. Se produkt →
I nye energikøretøjer skal stemplingsdele til batteridæksel afbalancere vægt, tætning og kollisionssikkerhed. Det betyder normalt højstyrkestål eller aluminiumslegeringer med en tæt fladhedstolerance. For elektriske motorer opfylder husets stemplingsdele lignende krav, men tilføjer magnetisk afskærmning og koncentricitetskrav.
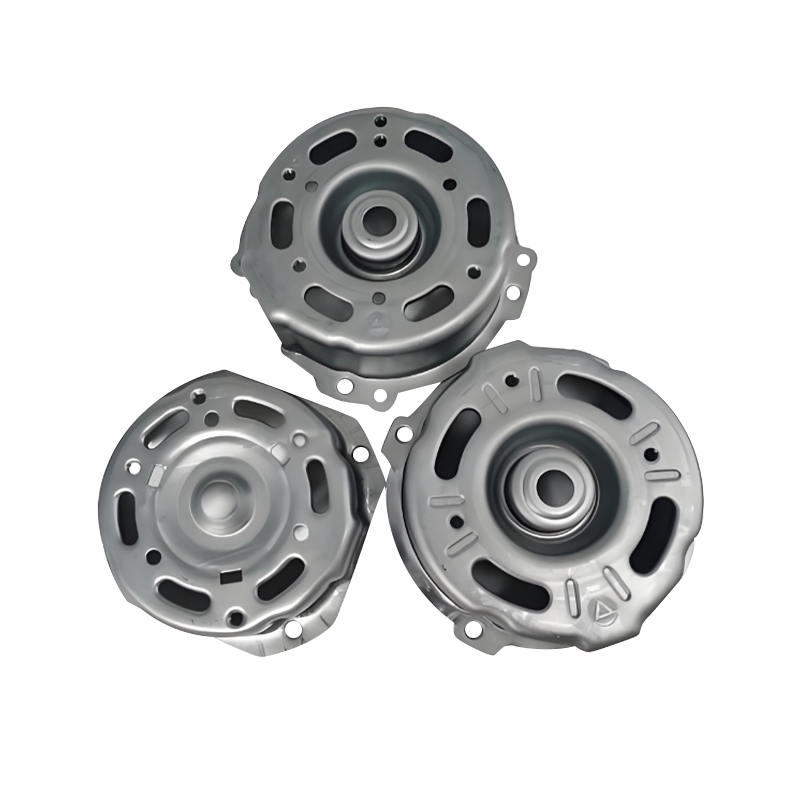 Automotive Motorhus Stemplingsdele Højstyrke stål- eller aluminiumshuse med varmeafledningsstrukturer og standardiserede grænseflader, der understøtter motorbeskyttelse, samlingseffektivitet og holdbarhed. Se produkt →
Valgvejledning: Fem trin, før du forpligter dig
Brug denne sekvens til at reducere risikoen for at købe den forkerte presse, matrice eller leverandør.
Trin 1: Beregn Sand Tonnage
Brug forskydningsformlen: perimeter × tykkelse × forskydningsstyrke / 1000. Tilføj 20% sikkerhed for stødbelastninger og 10% for puderetur. Stol ikke på pressens nominelle vurdering alene.
Trin 2: Bekræft seng og slagtilfælde
Tjek, om matricen passer til sengen, og om slaget fjerner delen. En 312-tommer gange 84-tommer seng er almindelig på store presser, men din terning kan have brug for T-slots på bestemte positioner.
Trin 3: Bekræft materialekvalitet
Højstyrkestål over 780 MPa kan kræve 30 % mere kraft end blødt stål. Bed om møllecertifikater og bekræft tykkelsestolerance før produktion.
Trin 4: Revidér vedligeholdelse af matrisen
Tunge stemplingsmatricer slides hurtigere. Spørg efter leverandørens forebyggende vedligeholdelsesinterval, reservestansebeholdning og registrering af matricens levetid i slag.
Trin 5: Planlæg for automatisering
Tunge dele er svære at håndfodre. Overførselssystemer, robotter eller spolefødere skal specificeres sammen med matricen for at undgå omarbejdning senere.
Vedligeholdelse og overholdelse af kraftig stempling
Kraftig stempling forstærker slid, støj og sikkerhedsrisiko. En vedligeholdelsesplan, der fungerer for tynde linjer, vil mislykkes her.
- Inspicer matriceafstande for hver 5.000 til 10.000 slag for 6 mm og derover. Slid accelererer efter de første 20% af livet.
- Overvåg presserammeafbøjning kvartalsvis. En 0,2 mm afbøjning på tværs af sengen kan fordoble kantgrathøjden.
- Brug smøring med additiver til ekstremt tryk. Standard tyndfilmssmøremidler nedbrydes under højt kontakttryk.
- Overhold lokale bevogtningsstandarder for højtonnagepresser. Lysgardiner alene stopper muligvis ikke en 400T ram inden for sikker afstand.
- Opbevar materialesporbarhedsregistreringer i mindst tre år. Hvis et parti tykt stål har et inkonsekvent udbytte, skal du hurtigt isolere berørte dele.
For leverandører reducerer muligheden for at tilbyde matrice, reservedele og automatisering fra én kilde vedligeholdelsesoverdragelsesproblemet. Når matricebyggeren og stemplet er det samme hold, ankommer frihøjdejusteringer og reservedele uden at pege med fingeren.
ROI Note: Hvor tunge stemplingsbudgetter lækker
Den største skjulte omkostning ved kraftig stempling er ikke pressens timepris. Det er skrot fra springback og die tryout. En 6 mm del, der fejler dimensionsinspektion ved 5.000 slag, kan spilde 8 til 12 tons stål, før matricen korrigeres. En disciplineret afprøvningsplan med inkrementelle tykkelsesprøver koster mindre end en uges produktionsskrot.
Når du vurderer et tilbud, så spørg efter den formodede forskydningsstyrke, matriceafstand og tilbagespringskompensationsmetode. Hvis leverandøren ikke kan svare, er prisen sandsynligvis baseret på tynde vaner. Det er tidspunktet til at gå på gulvet og tjekke pressekurven.
Forrige indlæg
Brugerdefinerede metalstemplede dele til olieindustrien: materialer og indkøb
Næste indlæg
Progressiv stempling af autodele: matricer, tolerancer, omkostninger og volumenvejledning
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
