-
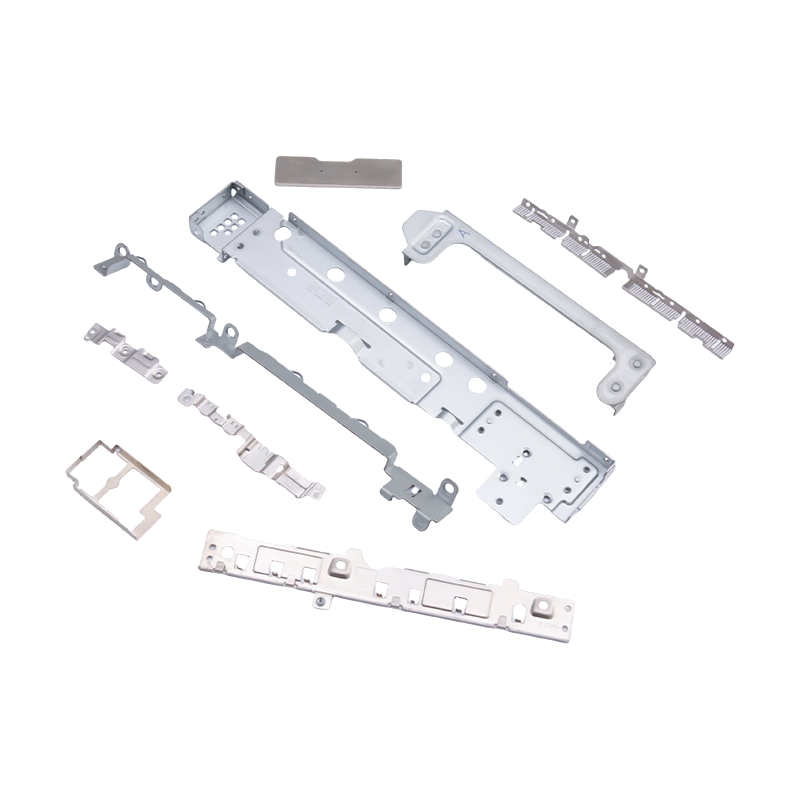
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
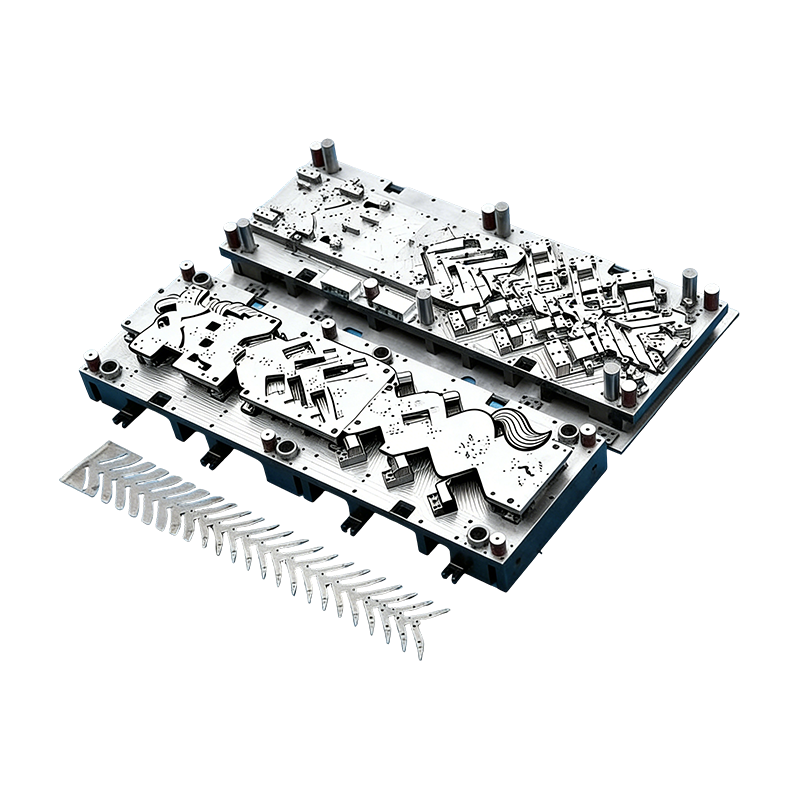
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
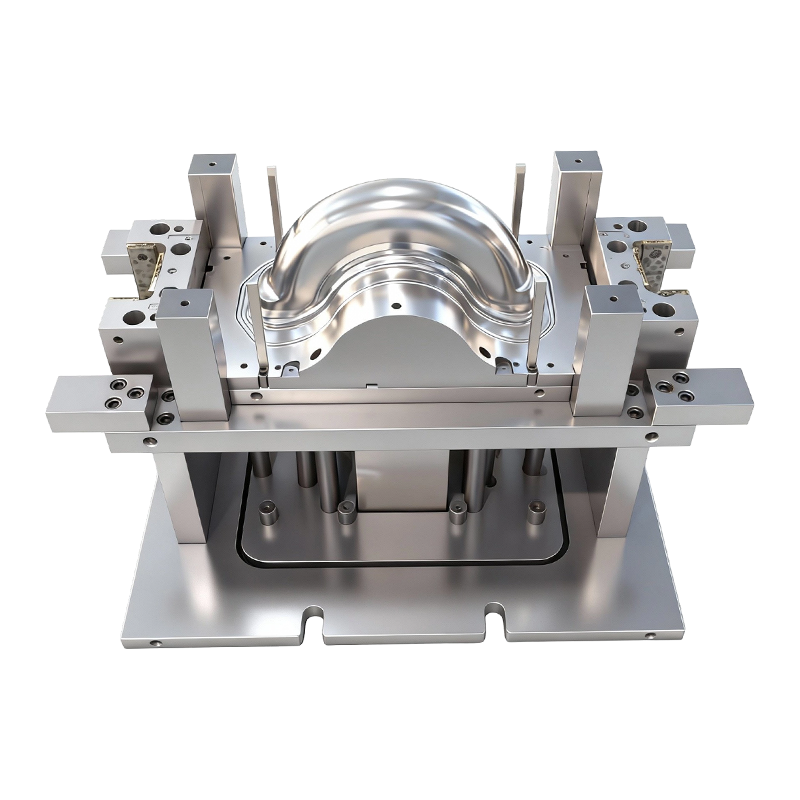
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
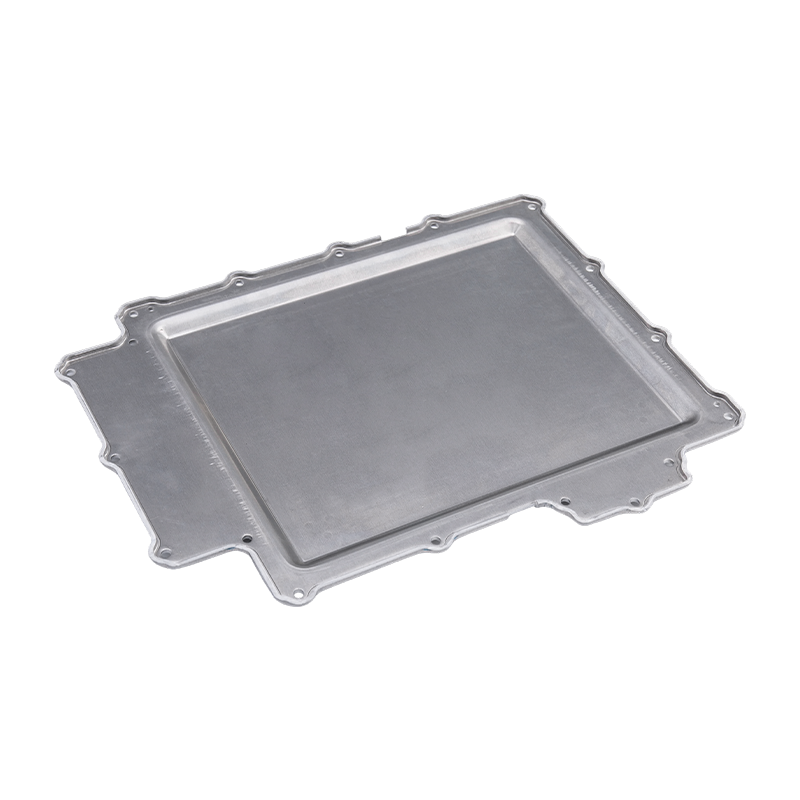
Stemplingsdele til batteridæksel
Vores stemplingsdele til batteridæksel er præci...
-
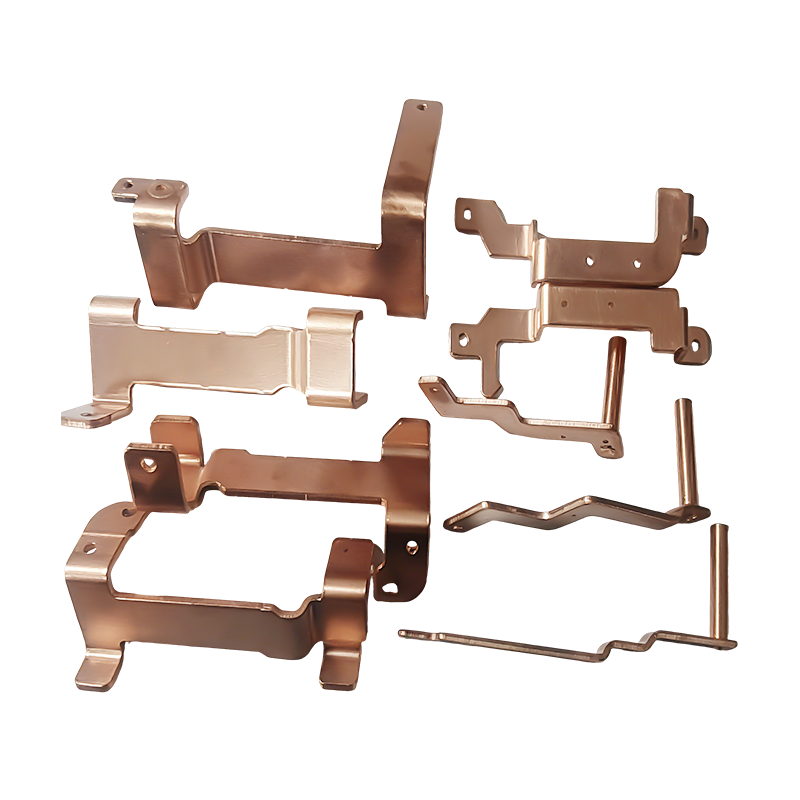
Nyt energikøretøj til stempling af kobberskinnedele
Nye energikøretøjs kobberskinne-stemplingsdele ...
-
Automatisk nitteform til stor computermaskinebase
Denne automatiske nitteform til stor computerma...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Brugerdefinerede metalstemplede dele til olieindustrien: materialer og indkøb
Brugerdefinerede metalstemplede dele til olieindustrien: materialer og indkøb
2026-10-20
En brændstoftanks endedæksel, der græder ved en terminalmanifold, fejler sjældent, fordi pressen kørte for langsomt. Det mislykkes, fordi tegningen tillod 0,2 mm fladhed på tværs af en 180 mm pakningsflade, eller fordi 304 blev specificeret for en kloridrig nedvaskningszone. Med specialfremstillede metalstemplede dele til petroleumsindustrien træffes købsbeslutningen effektivt tre steder på printet: materialeforklaringen, toleranceblokken og certifikatpakken.
Den regel, der sparer flest penge: vælg legeringen fra væskekemien, og lad derefter toleranceblokken bestemme processen, ikke omvendt.
- Metalplader er typisk 45 til 60 procent af enhedsprisen for en stemplet petroleumskomponent ved 1,0 til 2,0 mm gauge.
- En kvalitetsopgradering, for eksempel kulstofstål til 316L, fordobler groft materialeforbruget, før et enkelt slag tælles.
- Hårdhedsverifikation og fuld sporbarhed af varmenummer tilføjer yderligere 8 til 12 procent, men de er forskellen mellem en ren modtageinspektion og et afvist parti.
Afstanden mellem en 0,90 dollar beslag og en 4,20 dollar pakningsholder er næsten aldrig pressehastighed. Nedenfor er, hvad der rent faktisk driver den spredning, hvordan de vigtigste legeringer sammenligner sig på målbare kriterier, og hvor stemplede dele sidder inde i upstream og downstream petroleumsudstyr.
Start med væsken, ikke delprofilen
To identiske beslag kan kræve helt forskellig metallurgi afhængigt af, hvad der berører dem. Et H2S-partialtryk over 0,05 psi sætter applikationen i sur service under NACE MR0175 / ISO 15156, som begrænser hårdheden til 22 HRC for kulstof- og lavlegeringskvaliteter. Fælden for stempler er arbejdshærdning: en 316L strimmel dannet over en snæver radius kan lokalt overskride hårdhedsgrænser, som den indkommende spole komfortabelt opfyldte. Angiv udglødet strimmel og en minimum bøjningsradius på én materialetykkelse eller mere.
Sur service
Hårdhed begrænset til 22 HRC. Udglødet 316L eller kvalificerede lavlegeringskvaliteter, med hårdhed kontrolleret pr. varme i stedet for pr. tegning.
Kloridrigt vand
Pitting-resistens-ækvivalent (PREN) betyder mere end karakternavnet: 316L sidder tæt på 24 til 26, duplex 2205 tæt på 35 til 40. Over 60 C i klorid-tungt produceret vand er 316L en risiko.
Termisk cykling
Fra -46 C til 150 C bevæger tætningsflader sig, før delen giver efter. Planhed og gratkontrol overstiger trækstyrken på pakningsholdere og bagplader.
Overside vægtgrænser
Offshore skids skubber mod 0,8 til 1,2 mm højstyrke rustfrit stål, hvilket hæver tilbagespringet og ofte har brug for en anden formningsstation.
Komponenter på brændstofsiden bringer igen en anden begrænsning: Metallet skal tåle kulbrintekontakt, belægningsskader ved afklippede kanter og en svejse- eller krympesamling, der ikke vil revne under drift. Endedæksler til tanke og reservoirer er et typisk eksempel, hvor målekonsistens og kantkvalitet afgør, om sømmen tætner ved første gennemløb.
 Gastank-endestemplingsdele til brændstoftanksamlinger Koldvalsede endedæksler i stål eller aluminium dannet til tætning af brændstoftanken, med ensartet tykkelse og glatte kanter for at forhindre lækage. Se produkt →
Fire karakterer, sammenlignet med de tal, købere faktisk beder om
De fleste petroleumsstemplingsforespørgsler lander på en af fire materialefamilier. Sammenligningen nedenfor bruger en 1,0 til 2,0 mm plade og en kulstofstål-basislinje på 1,0 til materialeomkostninger, så den kan droppes direkte i en model, der skal betales.
Vejledende værdier for 1,0 til 2,0 mm ark: salt-spray timers skift med overfladefinish, kanttilstand og passivering, så behandl dem som en rangordning frem for en garanti.
Hvis et program har brug for højere styrke ved samme måler, ændrer materialesamtalen også værktøjssamtalen, som beskrevet i denne note om hvordan højstyrkestål ændrer stempling . Den samme mekanik gælder for trykholdige beslag og klemmer specificeret til højere udbyttegrader.
Seks specifikationslinjer, der flytter enhed, koster mere end trykhastighed
Tag en stemplet parentes citeret med et indeks på 100 og skift en linje på tegningen ad gangen. Mønsteret nedenfor gentager sig på tværs af de fleste petroleumsforespørgsler, vi gennemgår, og det forklarer, hvorfor to leverandører kan være 40 procent fra hinanden på et like-for-like-print.
220
316L opgradering
135
Fladhed 0,05 mm
126
1.000 timer saltspray
118
0,05 mm grat, ingen afgratning op
112
NACE hårdhed pr. parti
108
EN 10204 3.1 sporbarhed
Relativt prisindeks for én stemplet del, kulstofstål-basislinje sat til 100; værktøjsafskrivning udelukket, fordi den afhænger af årlig volumen.
Tre takeaways har betydning for indkøb. For det første koster et tættere fladhedskald på en tætningsflade normalt mindre end en materialeopgradering og fjerner en feltlækagesti, så angiv det bevidst i stedet for som standard. For det andet, at bede om en 0,05 mm grat uden sekundær afgratningsoperation tvinger matricen til at udføre arbejdet: fin afblænding eller en genanvendelse i matricen i stedet for en bænkoperation. For det tredje er dokumentation den billigste linje på listen og den mest almindelige årsag til en tilbageholdt forsendelse, så lad det aldrig stå underforstået.
Hvor stemplede komponenter faktisk sidder i petroleumskæden
Ventiler og flowkontrol, 30 pct
Raffinering og petrokemisk, 24 pct
Brøndhoved- og borehulsværktøjer, 18 procent
Pipeline og samling, 14 pct
Lager- og brændstofterminaler, 8 pct
LNG og kryogen, 6 pct
Ventiler dominerer, fordi en enkelt kontrolventil kan absorbere 8 til 20 stemplede emner: membranbagplader, pakningsholdere, positioneringsbeslag, rejsestop og shims. Denne koncentration er nyttig for købere, fordi én progressiv matricefamilie ofte dækker flere ventilstørrelser. Lager- og terminalskiven er i mellemtiden bygget på tankens endedæksler, dispenseringsbeslag og niveaumålerplader, mens tankvogne og brøndservicelastbiler trækker beslag, varmeskjolde og trinplader fra stemplingsprogrammer for tunge lastbiler.
 Stemplingsdele til tunge lastbiler til erhvervskøretøjer Højstyrke stålrammebeslag, ophængsplader og motorophæng, koldstemplet med ensartet tykkelse og kontrolleret for planhed og korrosionsbestandighed. Se produkt →
Hvad printet skal sige, før en tilbudsanmodning udsendes
Vage print får polstrede tilbud, fordi stemplet skal prissætte det værste tilfælde. Disse er de linjer, der fjerner tvetydighed uden at tilføje omkostninger:
- Generel tolerance på /-0,10 mm, funktionelle egenskaber ved /-0,05 mm, opkaldt pr. funktion i stedet for efter note.
- Fladhed på 0,05 mm pr. 100 mm på paknings- og tætningsflader, målt før belægning.
- Gratgrænse på maksimalt 0,05 mm, med "ingen grat tilladt" på tætnings- og O-rings kontaktflader.
- Minimum bøjningsradius på 1t for 316L og 0,8t for kulstofstål, plus kornretning for kritiske bøjninger.
- Overfladebehandling angivet som en proces, ikke et resultat: passivering til ASTM A967, eller zinkflage ved 8 til 12 mikrometer.
- Certifikatniveau angivet eksplicit, for eksempel EN 10204 3.1 med varmenumre markeret på kartonen.
Fra tegning til udgivelse: Syv trin, cirka seksten uger
Et nyt petroleumsstemplingsprogram med en specialbygget matrice løber typisk omkring 16 uger fra start til serieudgivelse. At komprimere den tidsplan betyder normalt, at man betaler for det andetsteds, oftest i prøve-gentagelser.
1. DFM og materialegennemgang, uge 1 til 2
Væskekemi, hårdhedsgrænser og belægningsrute afgøres, før strimmelbredden fastlægges.
2. Fastfrysning af værktøjskoncept, uge 2 til 4
Progressiv eller overførsel, antal stationer, og om genanvendelse eller finblanking håndterer burr callout.
3. Opbygning og afprøvning, uge 4 til 14
Den lange stang. Værktøjsomkostninger mellem de to koncepter afviger normalt med 30 til 50 procent.
4. Første artikel og certifikater, uge 14 til 15
Målrapport, materialecertifikater, hårdheds- og saltspray-registreringer i én pakke.
5. Pilotlot, uge 15 til 16
200 til 500 stykker, med en kapacitetsundersøgelse af tætningsfladens fladhed og hulposition.
6. Seriel udgivelse og SPC
Stabil produktion med et defineret formvedligeholdelsesinterval plus en dokumenteret ændringskontrolrute.
Værktøjskonceptet fortjener sit eget gennemgangsmøde, fordi det bestemmer både kapitalbeløbet og satsen pr. del. Hvis valget stadig er åbent, denne sammenligning af progressiv stempling og overførselsstempling angiver, hvor hvert koncept betaler sig tilbage på mellemstore og høje volumener.
På udbudssiden forkorter en producent med værktøjsfremstilling og presning under ét tag sløjfen mellem en prøveudgave og en matricekorrektion. Suzhou Shuangqisi, der er baseret i Wujiang, Suzhou, kører 25 presser fra 80 T til 400 T sammen med en intern matricebutik med importeret wire EDM, CNC-bearbejdningscentre og mere end 10 slibemaskiner, bemandet af 60 tekniske medarbejdere. Dets 2016-datterselskab bygger automatiseringssiden af samme linje, hvilket betyder noget, når en petroleumsdel skal flyttes fra en manuel presse til en forbundet overførselslinje uden en anden leverandørgrænseflade.
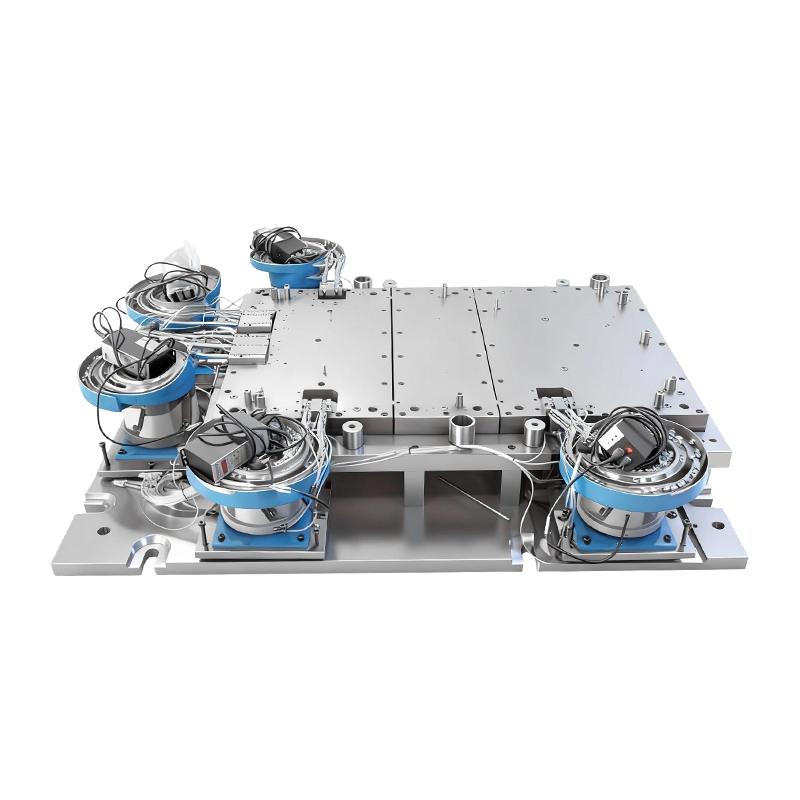
 Brugerdefineret stemplingsautomatiseringsudstyr til nøglefærdige presselinjer Skræddersyet automationsudstyr til stempling af støbeforme og presselinjeprojekter med nøglefærdig integrationssupport og muligheder for at investere i produktionsudstyr efter behov. Se produkt →
Vedligeholdelse, overholdelse og papirsporet
Overholdelse i denne sektor handler mindre om certifikater på en væg og mere om, hvad der rejser med hver karton. Fire vaner holder mange ude af karantæne.
- Bekræft rustfri kvaliteter ved ankomst med positiv materialeidentifikation. Blandet strimmel er den klassiske grundårsag til et mislykket 316L-krav, og XRF-prøvetagning pr. lot koster minutter.
- Tjek hårdheden efter formning, ikke kun på den indgående spole, så arbejdshærdede radier fanges, før de når en sur-service-samling.
- Hold saltspray- og passiveringsregistreringer knyttet til varmetal, og angiv den anvendte teststandard, da resultaterne ikke er sammenlignelige på tværs af metoder.
- For indkapslinger og instrumenthuse i klassificerede områder skal du bekræfte, at samlingsruten understøtter den påkrævede certificering af farlige områder i stedet for at antage, at stemplingen alene opfylder den.
Vedligeholdelsesintervaller hører hjemme i den samme samtale. Rustfrit arbejde hærder både værktøjet og delen, så et slibningsinterval på 30.000 til 60.000 slag er realistisk, hvor kulstofstål kan nå op på 100.000. At skrive dette interval ind i forsyningsaftalen beskytter fladhedskaldet over et toårigt program langt mere effektivt end nogen indgående inspektion.
Rækkefølgen af beslutninger er det, der adskiller et glat program fra et dyrt. Fastgør legeringen fra væskekemien, indstil fladheds- og gratgrænser, hvor de beskytter en tætning, og vælg derefter mellem progressivt og overførselsværktøj baseret på årlig volumen frem for vane. Dokumentation og hårdhedsverifikation bør prissættes fra det første tilbud, ikke forhandles efter et afslag. Gør det, og en stemplet pakningsholder eller tankendedæksel holder op med at være en varelinjepost og bliver en del, der holder sine numre i hele feltets levetid.
Forrige indlæg
Eksempler på design til fremstillingsevne, der ændrer citater til metalstempling
Næste indlæg
Vejledning til tung stempling: tolerancer, tonnage, formdesign og valg af værktøj
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
