-
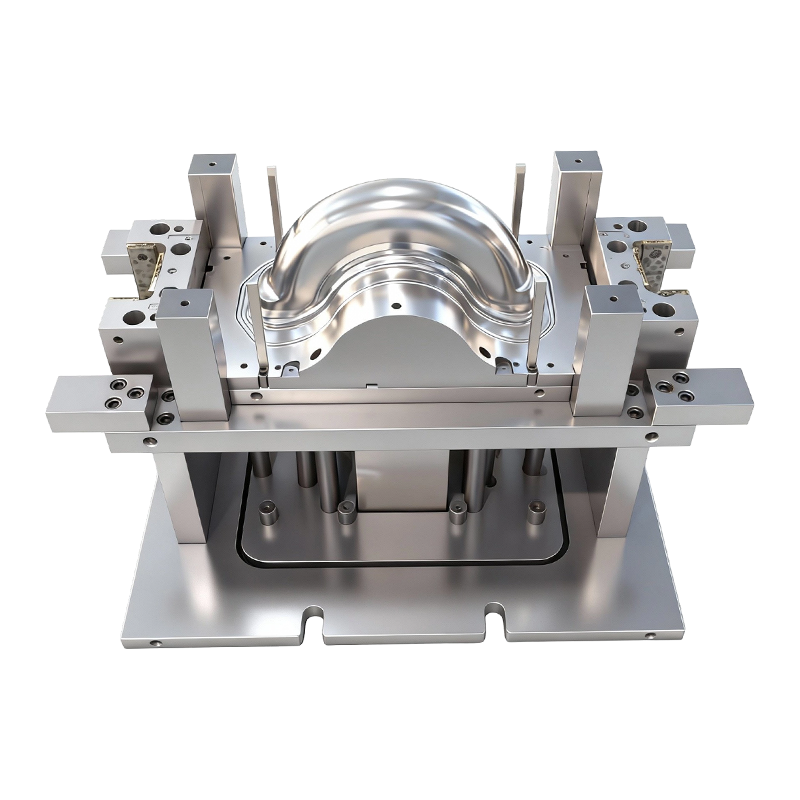
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
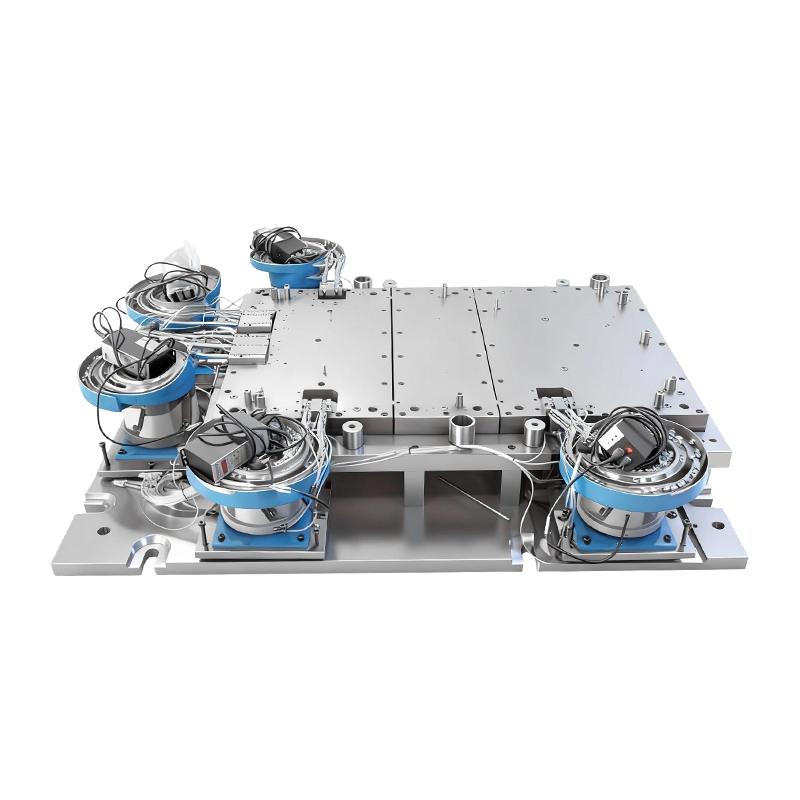
Automatisk nitteform til stor computermaskinebase
Denne automatiske nitteform til stor computerma...
-
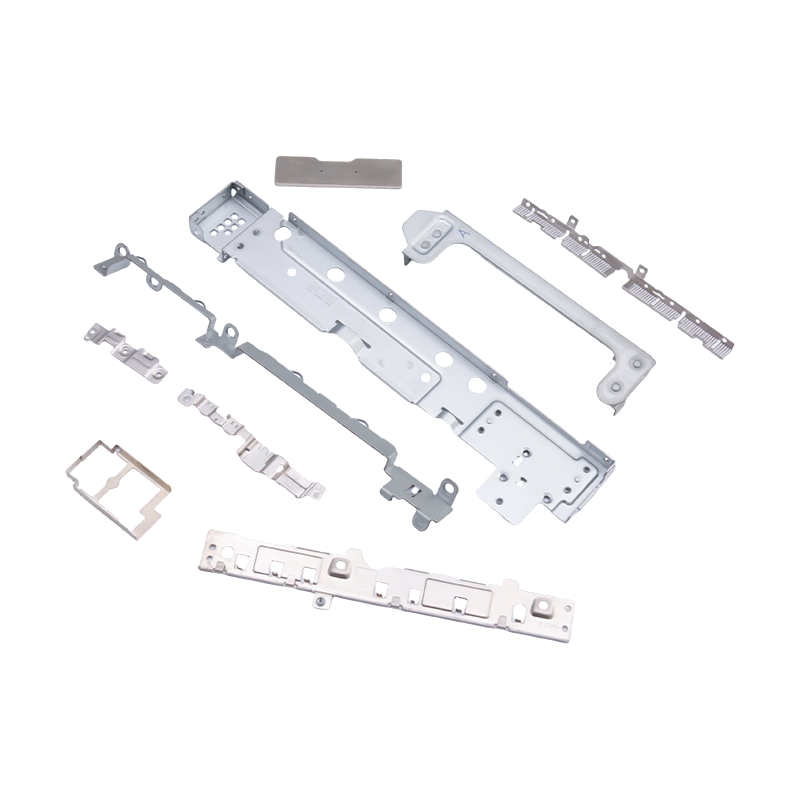
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
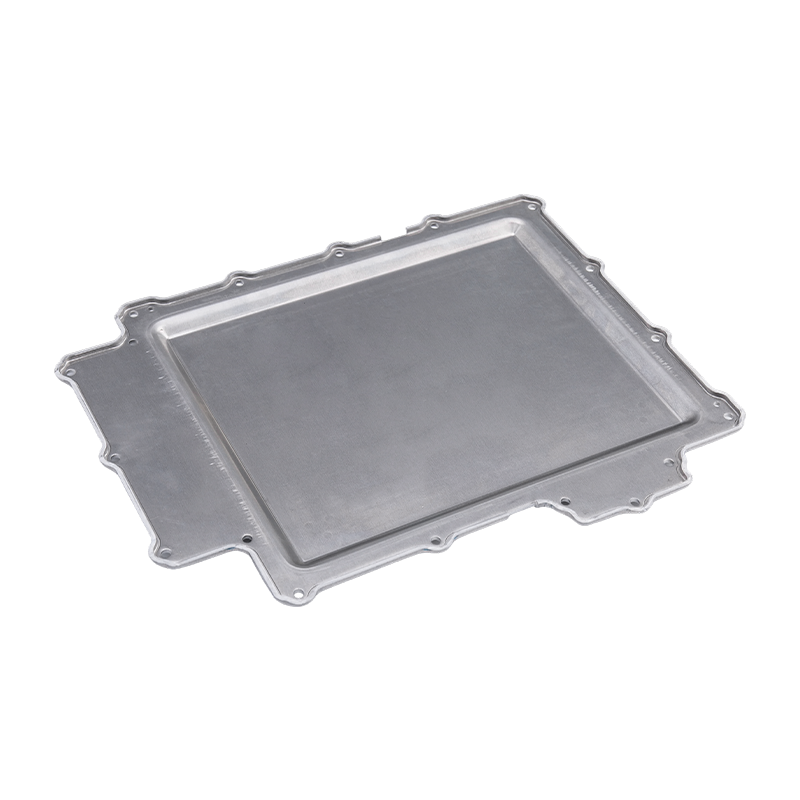
Stemplingsdele til batteridæksel
Vores stemplingsdele til batteridæksel er præci...
-
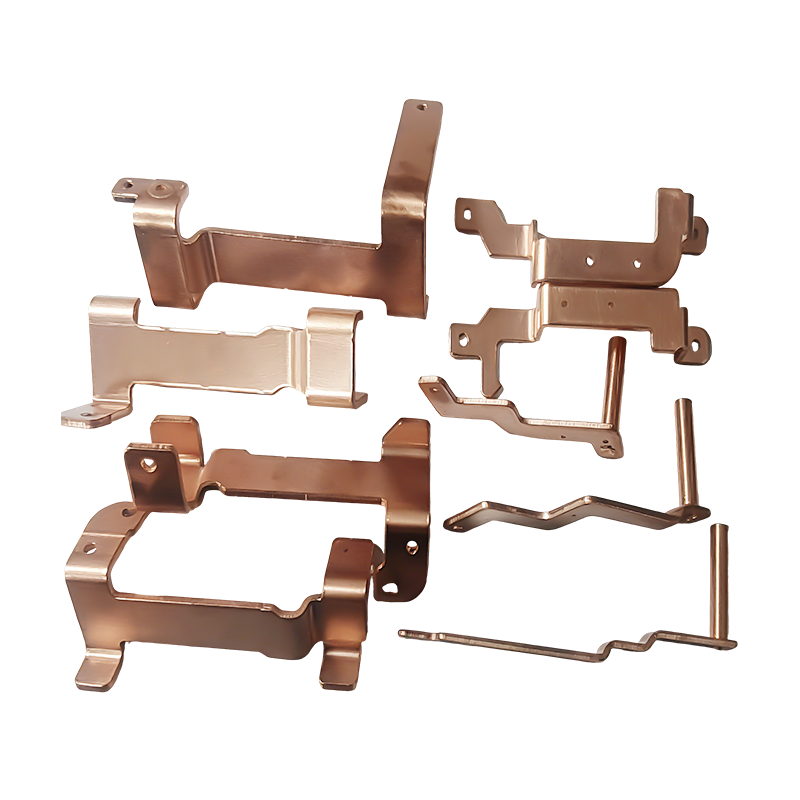
Nyt energikøretøj til stempling af kobberskinnedele
Nye energikøretøjs kobberskinne-stemplingsdele ...
-
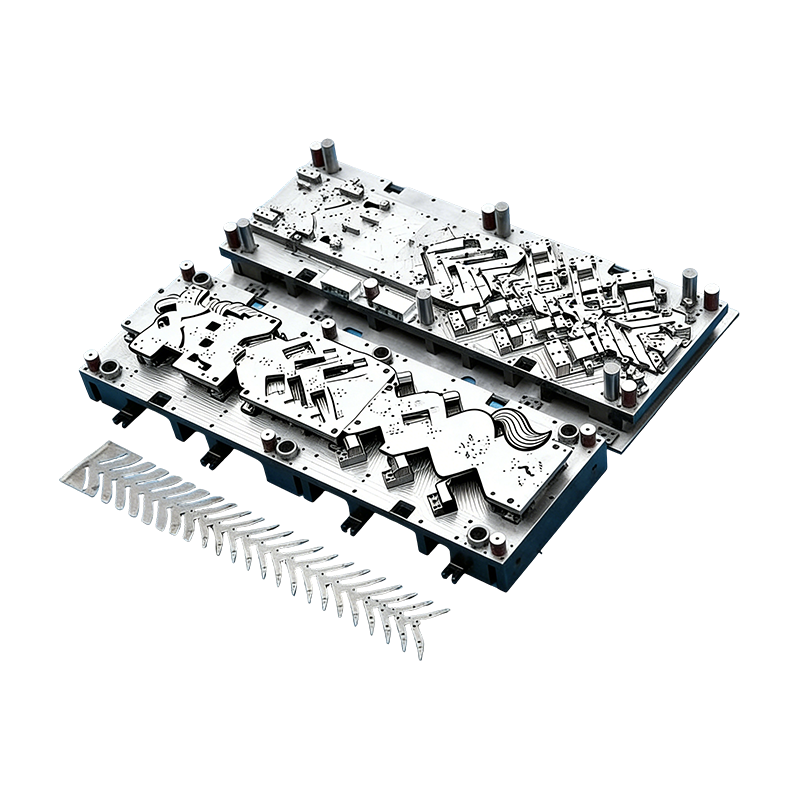
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Eksempler på design til fremstillingsevne, der ændrer citater til metalstempling
Eksempler på design til fremstillingsevne, der ændrer citater til metalstempling
2026-10-23
Det korteste svar: Et eksempel på design til fremstillingsevne er kun værdifuldt, når det ændrer et tilbud, et matricekoncept, et inspektionstrin eller en lanceringsrisiko. De mest nyttige eksempler er ikke generiske "forenkle delen"-råd; de er specifikke tegningsændringer, der fjerner en operation, udvider et procesvindue eller forhindrer en kørsel af dårlige dele.
For en metalstemplingskøber betyder det at se forbi den færdige skitse og spørge, hvad matricen, strimmellayoutet, tolerancestakken og inspektionsplanen vil gøre i produktionen. En del kan se ren ud på en CAD-skærm og stadig skabe skjulte omkostninger gennem prøveloops, sekundære operationer eller 100 % måling.
Forestil dig en programgennemgang, hvor tre leverandører citerer det samme 1,2 mm stålbeslag. Et citat er 18 % lavere, men tegningen har et hul kun 3 mm fra en bøjningslinje og kalder en ±0,05 mm koaksialitet på en funktion, der ikke har brug for det. Det lave tilbud kan være reelt - eller det kan være en prøveløkke uden pris. DFM-eksemplerne nedenfor er den slags detaljer, der adskiller et konkurrencedygtigt tilbud fra en dyr lancering.
Design til fremstillingseksempler, der ændrer citatet
De eksempler, der betyder noget, er normalt små, lokale og målbare. De vises i trækvinkler, strimmellayout, bøjningsrelief, datumskemaer, materialekornretning og sammenføjningsmetoder. Hver enkelt skal være bundet til en proceskonsekvens: mindre skrot, færre stationer, et bredere formvindue eller en enklere inspektion.
1. Trækvinkel på et dybttrukket hjul
Et træk på 2° til 5° pr. side er et almindeligt udgangspunkt for dybtrukne vægge, men det virkelige problem er, hvor væggen virkelig er lodret. En lodret sektion kan øge friktion, gnidning og udtynding. Tilføjelse af træk eller en lille tilspidsning koster ofte intet i funktion og reducerer pressetonnage og poleringstid.
2. Strip layout i progressive matricer
I progressiv og overførselsstempling 3 mm ændring i bærerbredde kan forvandle en matrice med fem stationer til en matrice med seks stationer. En DFM-gennemgang tjekker pilothuller, skrotnedfald, og om en funktion kan dannes før den sidste trimning. Tegningsændringen kan være mindre; værktøjskonsekvensen er det ikke.
3. Hul-til-bøj afstand og bøjningsaflastning
Et hul placeret for tæt på en bøjningslinje forvrænges, og stansen kan knække under formningen. Et almindeligt udgangspunkt er mindst 2× materialetykkelse fra bøjningslinjen, men det bedre fix er ofte et aflastningshak eller et flyttet hul. Dette er et af de enkleste DFM-eksempler, fordi det fjerner en defekttilstand, før matricen skæres.
4. Tolerancestabel på et motorhus
En stram koaksialitet kan være et produktkrav eller en vane kopieret fra en ældre tegning. På et motorhus kan en pilotfunktion og et klart datumskema beskytte samlingen uden at tvinge 100 % måling. DFM-spørgsmålet er ikke "kan du holde ±0,05 mm?" men "hvilken funktion har faktisk brug for det, og hvordan vil du verificere det?"
5. Kobberskinnebøjningsradius
En 1,2 mm kobberskinne med en R12 indre bøjning kan revne eller springe tilbage afhængigt af kornretningen. Åbning af radius, drejning af den indlejrede del eller tilføjelse af en formningskontrol kan reducere skrot. Materialebesparelsen er synlig, men den større gevinst er ofte en stabil bøjningsvinkel, der undgår efterbearbejdning ved montering af batteripakken.
6. Selvnittende i et stort elektronisk chassis
Et stort computerchassis med flere små beslag kan designes til in-die nitning eller en snap-fit funktion i stedet for manuel skruefastgørelse. Det ændrer arbejdskraft, WIP og kvalitetsflugtsrisiko. Hvis volumen er høj nok, bliver værktøjsinvesteringen lettere at retfærdiggøre; hvis ikke, kan en enklere armatur være det bedre svar.
Disse eksempler er knyttet til ægte delefamilier: progressivt og dybttrukket arbejde i bilindustrien, batterikabinetter til elbiler og store elektroniske chassis. En leverandørgennemgang bør bede om matricekonceptet, strimmellayoutet og inspektionsplanen bag hvert eksempel – ikke kun et katalogbillede.
 Progressive stemplingsstøbeforme til motorhuse til biler Præcisionsprægeform i høj volumen til motorhuse og små autodele, velegnet til gennemgang af matricekoncept, strimmellayout og inspektionsplanlægning. Se produkt →
 Præcisionsstemplede batteridæksler til el- og industrikabinetter Koldvalsede batteridæksdele i stål, aluminium eller rustfrit med gratfri finish og tilpasning, relevant for eksempler på batterikabinetter til elbiler og leverandørinspektionsplaner. Se produkt →
 Store præcisionsstemplingsdele til server- og industricomputerchassis Højstyrke stål- eller aluminiumskomponenter til serverchassis og mainframe-rammer, med planhed og kantinspektion velegnet til store elektroniske chassisgennemgange. Se produkt →
De fire produktionshåndtag bag disse eksempler
DFM er ikke en enkelt tjekliste. Det er et sæt af afvejninger mellem proces, materiale, tolerance og automatisering. De stærkeste eksempler viser, hvilket håndtag der blev flyttet, og hvad det ændrede nedstrøms.
Procesvalg før geometri
Ved 30.000 dele om året betaler en progressiv terning muligvis ikke tilbage; ved 300.000 kan manuel overførsel være det dyre valg. DFM starter med at definere volumen, materiale og forventet ændring, før man diskuterer en 1 mm funktion.
Materialeudnyttelse
En materialebesparelse på 5-15 % opvejer ofte en lille cyklustidsgevinst på højvolumen stemplede dele. Indlejring, rotation og skrotskeletdesign er DFM-eksempler, der vises på tilbudsarket, ikke på deltegningen.
Tolerancetildeling
Adskil funktionelle krav fra proceskapacitet. Hvis en funktion har brug for en egnet proces, skal matricen, måleren og datumskemaet planlægges for det. Det er ikke DFM at stramme hver forklaring "just in case"; det er overført omkostning.
Automatisering og sammenføjning
I-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Før-og-efter sammenligning: hvad en DFM-gennemgang skal kvantificere
En nyttig DFM-gennemgang gør hvert forslag til en sammenligning. Tabellen nedenfor er et illustrativt planlægningsformat, ikke et tilbud. Faktiske værdier afhænger af materialekvalitet, pressetonnage, årlig volumen og leverandørens værktøjsstandarder.
Designvalg
Som trukket risiko
Praktisk DFM-ændring
Citat eller lanceringseffekt
4,5 mm hul 3 mm fra en bøjning
Hulforvrængning; punch brud
Flyt til 7 mm fra bøjningen og tilføj aflastningshak
Færre prøvesløjfer; lavere reparationsrisiko
Seks-stations layout med manuel møtrik isætning
Linjebalance og kvalitetsflugt
Itegrate self-riveting or in-die tapping with sensor check
Lavere arbejdskraft og WIP; højere værktøjsomkostninger
R12 inderbøjning på 1,2 mm kobberskinne
Revner og tilbagespring
Åbn til R15, orienter korn langs bøjning, tilføj radiuskontrol
Mindre skrot; mere stabil formning
±0,05 mm koaksialitet på motorhus
100% måler flaskehals
Definer datumskema og pilotfunktion; slappe af ikke-funktionelle forklaringer
Lavere inspektionstid; klarere PPAP
Synlig pulverlakeret overflade med svejsemærker
Omarbejdning og kosmetiske afvisninger
Flyt svejsningen til den skjulte side, eller tilføj falsk kant
Færre touch-ups; bedre førstegangsudbytte
Illustrativ sammenligning for gennemgangsplanlægning, ikke et tilbud; faktiske værdier afhænger af materiale, tryk og volumen.
De skjulte omkostninger ligger i antagelser, ikke pressetonnage
Når en stemplet del misser sit omkostningsmål, er pressetonnagen sjældent overraskelsen. Den større afvigelse kommer normalt fra tolerancestabel, strimmellayout, skrottillæg, sekundære operationer og inspektionsplanlægning. Det er de antagelser, der fortjener en streg i gennemgangen.
Tolerance stak
82
Strip layout
68
Skrotgodtgørelse
54
Sekundære operationer
47
Ispection planning
31
Søjleværdierne ovenfor er et relativ indflydelsesindeks for tidlig gennemgangsplanlægning, ikke målte fabriksdata. Pointen er retningsbestemt: Hvis tolerancestabel og strimmellayout ikke løses, før en matrice frigives, er det senere "omkostningsreduktion"-arbejde normalt dyrere end en tegningsændring. En leverandør, der kan vise sin strip- og datumlogik på tilbudsstadiet, er lettere at sammenligne end en, der kun sender en pris.
Hvor eksemplerne klynges efter delfamilie
DFM-prioriteterne skifter efter produktfamilie. I bil- og el-arbejde er de dominerende spørgsmål vinduer, materialekvalitet og dimensionel repeterbarhed. Inden for elektronik og apparater dominerer synlige overflader, tolerancer med små funktioner og monteringspasning ofte. I industrielt udstyr kan kabinets stivhed, vibrationer og serviceadgang betyde mere end kosmetisk klasse.
Bil- og el-stempling: 52 %
Elektronik og apparater: 28 %
Idustrial equipment: 20%
Tærten er et illustrativt anmeldelsesmix baseret på de delfamilier, der er beskrevet i en stempelleverandørs katalog – automotive- og EV-dele, elektroniske dele og apparatdele og industrielt udstyrsarbejde. Det er ikke markedsandelsdata. Den praktiske brug er at beslutte, hvilken DFM-tjekliste der skal lede gennemgangen: formbarhed og værktøjslevetid for biler eller udseende, nøjagtighed med små funktioner og samlingslogik for elektronik.
En praktisk gennemgangssekvens og ROI-testen
En DFM anmeldelse fungerer bedst som en sekvens, ikke et enkelt møde. Målet er at trække de dyre ubekendte tilbage før udgivelsen af stansen og derefter holde antagelserne under forandringskontrol.
1
Definer årlig volumen, materialekvalitet og de sande funktionskrav. Volumen afgør, om progressiv, overførsel eller en enklere proces er troværdig.
2
Gennemgå strimlen eller det tomme layout før detaljeret formbarhed. Tjek bærerstyrke, pilotstrategi, skrotfjernelse og stationsantal.
3
Udfordr tolerancestakken og datumskemaet. Behold billedforklaringerne, der beskytter pasform og funktion; fjern dem, der kun tilføjer måling.
4
Byg en prototype eller førstegangsprøve, der tester de risikable funktioner, ikke kun den nemme disposition. Mål bøjnings-, hul- og samlingsgrænseflader.
5
Tjek automatiseringsgrænseflader: sensoradgang, fjernelse af snegle, værktøjsvedligeholdelsesplads og operatørbelastning. Automatiseringsbesparelser forsvinder, hvis matricen ikke kan serviceres.
6
Frys de godkendte antagelser og kontroller senere ændringer. En matricereparation eller kantjustering kan genåbne et toleranceproblem, der allerede var lukket.
For ROI skal du sammenligne designændringen med de omkostninger, den undgår, ikke med delprisen alene. Eksempel: en $1.200 tegning og layout-revision undgår en $8.000 terning omarbejde og to ugers prøvetid. Det er et 6,7 × afkast før skrotbesparelser, og det er lettere at forsvare end en vag påstand om "bedre kvalitet." Hvis designændringen koster mere end den forventede værktøjs- eller lanceringsbesparelse, er det ikke en DFM-gevinst for den mængde – det er en anden produktbeslutning.
Vedligeholdelses-, validerings- og overholdelsesnotater, der beskytter besparelserne
DFM-besparelser kan gå tabt efter lanceringen, hvis vedligeholdelse og validering behandles som papirarbejde. En nyttig leverandørgennemgang forbinder tegningsændringen med kontrolplanen, stempelvedligeholdelsesplanen og ændringskontrolprocessen.
- Planlæg vedligeholdelse af matrice omkring de funktioner, der driver kvalitet: dannelse af radier, trimkanter, piloter og knastoverflader. En belægning eller indsats kan beskytte et område med meget slid, men det bør vælges for materialet og volumen, ikke som en standardopgradering.
- Til automotive- og EV-programmer skal du forbinde DFM-udgange til PPAP, ISIR, kontrolplaner, MSA og kapacitetsundersøgelser, hvor det er relevant. En toleranceændring, der ikke afspejles i målerplanen, er en lanceringsrisiko, ikke en besparelse.
- For elektronik og apparater skal du bekræfte materialecertifikater, forventninger til overfladefinish og gældende RoHS- eller REACH-krav. Kosmetisk accept bør defineres med en grænseprøve eller en målbar standard.
- Hold forandringskontrollen stram. En matricereparation kan flytte en trimkant eller ændre en pre-pierce position; hvis ændringen ikke gennemgås i forhold til de oprindelige DFM-antagelser, kan den samme defekt vende tilbage i en anden form.
De mest troværdige DFM-eksempler er derfor sporbare: en tegningsrevision, en ændring af strimmellayout, en tolerancebeslutning, en sporviddeændring og en vedligeholdelsesnote. Den sporbarhed er det, der gør et tilbud sammenligneligt og en lancering lettere at kontrollere.
Den praktiske takeaway er enkel: Bed om DFM-eksempler, der viser en før-og-efter-konsekvens. En leverandør, der kan forklare, hvorfor et hul flyttede sig, hvorfor en station blev fjernet, eller hvorfor en tolerance blev slækket, er normalt bedre forberedt til at citere den del, den faktisk kan producere. Eksemplerne behøver ikke at være dramatiske; de skal være specifikke, målbare og knyttet til værktøjs- og inspektionsplanen.
Forrige indlæg
Design til pålidelighed og fremstillingsevne: Marginer, der overlever produktion
Næste indlæg
Brugerdefinerede metalstemplede dele til olieindustrien: materialer og indkøb
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
