-
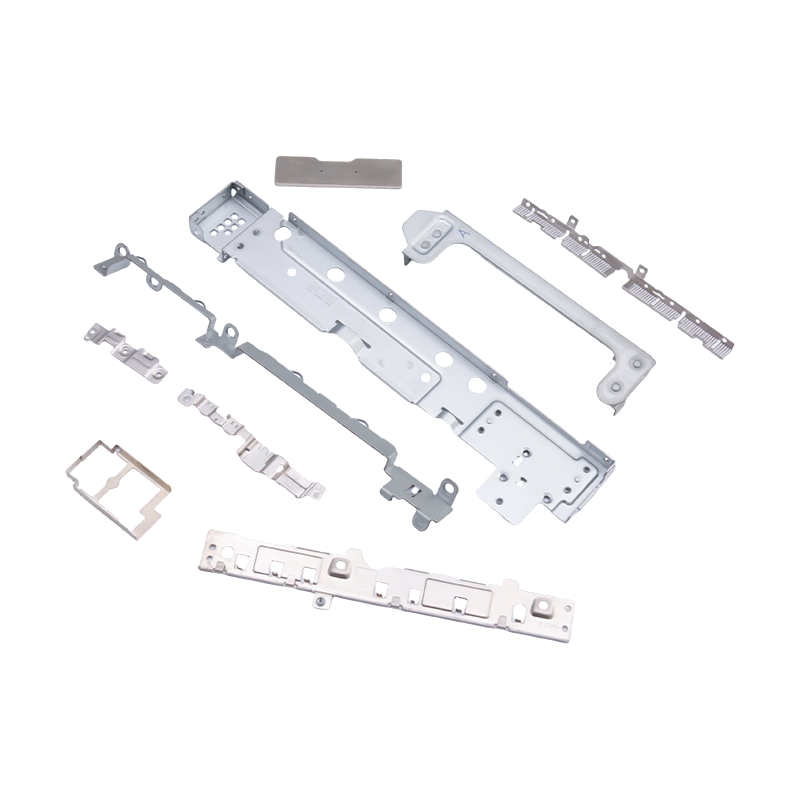
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
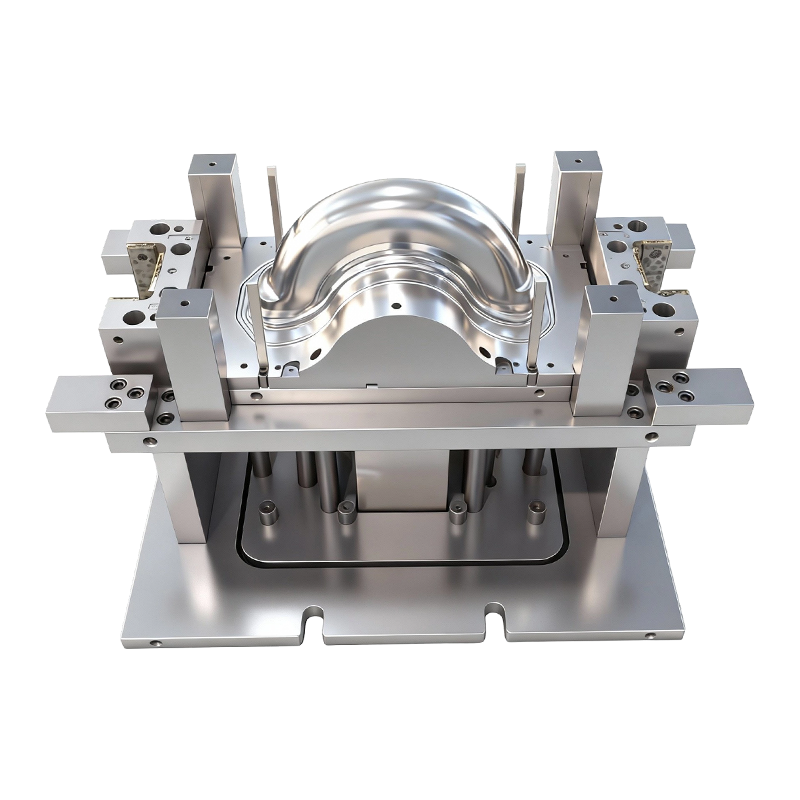
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
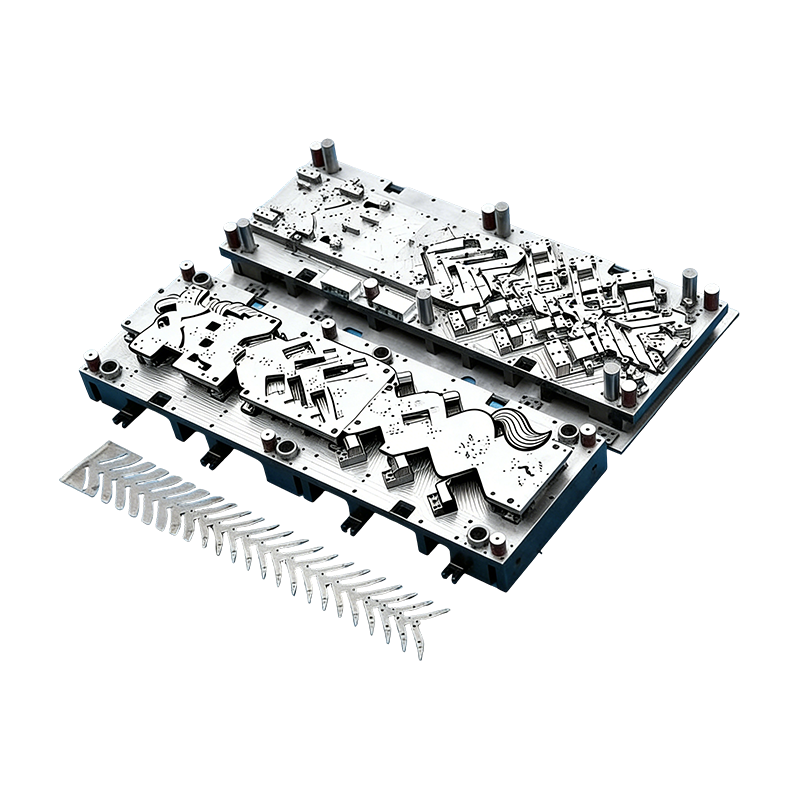
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
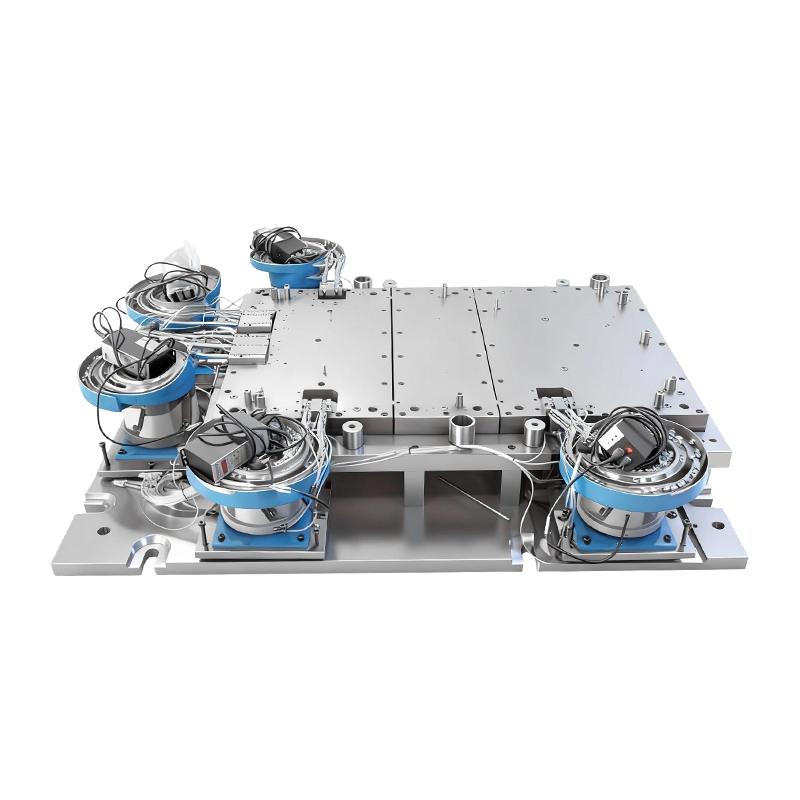
Automatisk nitteform til stor computermaskinebase
Denne automatiske nitteform til stor computerma...
-
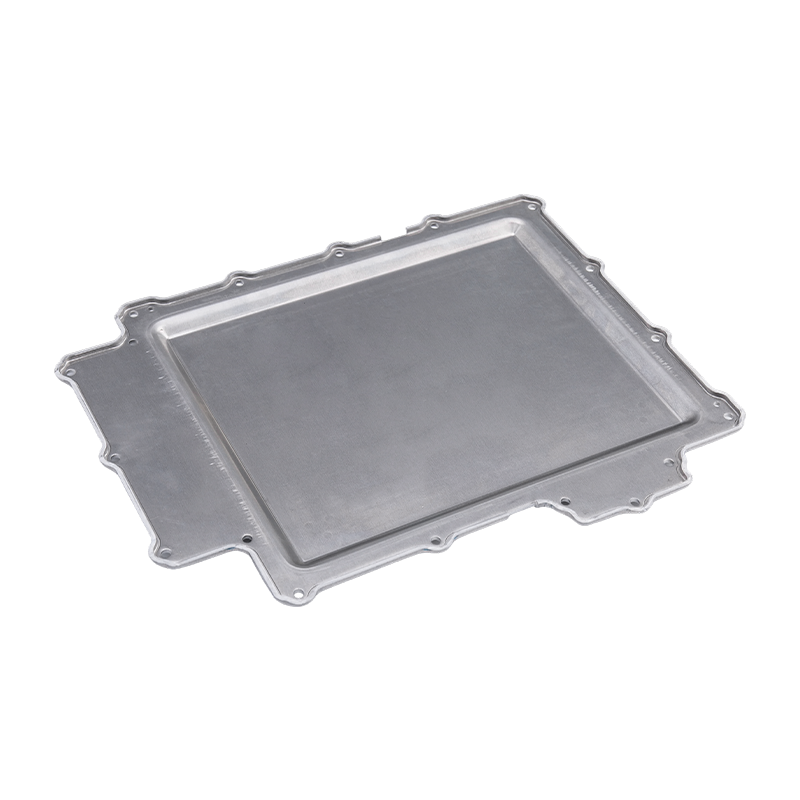
Stemplingsdele til batteridæksel
Vores stemplingsdele til batteridæksel er præci...
-
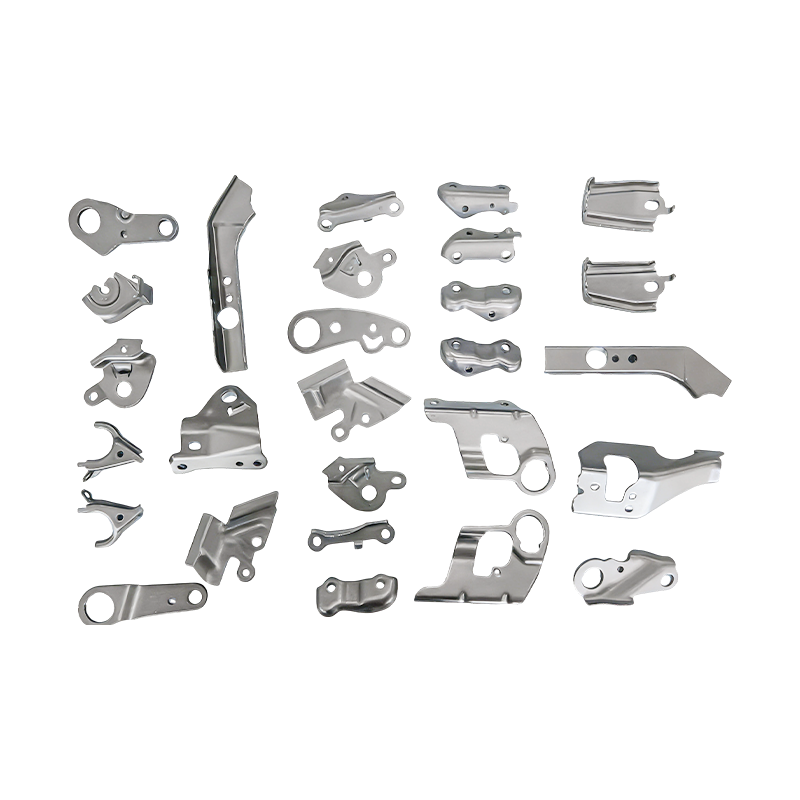
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Design til pålidelighed og fremstillingsevne: Marginer, der overlever produktion
Design til pålidelighed og fremstillingsevne: Marginer, der overlever produktion
2026-11-02
Et 1,5 mm HC340LA sædebeslag bestod enhver dimensionskontrol på CMM'en og var stadig revnet under brug. Revnen startede ved en indvendig bøjningsradius på 0,6 mm, som eksisterede, fordi tegningen genbrugte en emballagekonvolut snarere end fordi træthedsbelastningen tillod det. Intet i den tekniske fil var forkert på papiret. Margenen var simpelthen blevet bestemt af ingen.
Det er den praktiske kløft mellem to discipliner, der normalt gennemgås af to forskellige grupper. Design til fremstillingsevne spørger, om en del kan laves gentagne gange inde i et stabilt procesvindue. Design for pålidelighed spørger, om det bliver ved med at fungere gennem det liv, kunden antager. På stemplede dele er begge svar skrevet på samme tegning, med de samme tre tal.
Arbejdskonklusion: behandle pålidelighedsmarginer og fremstillingsmargener som én gennemgang, ikke to. Bøjningsgeometri, tolerancestabel og materialetilstand driver begge egenskaber, og en ændring til den ene flytter den anden. Afgør dem, inden terningen skæres, og programmet får begge dele gratis. Afreg dem bagefter, og værktøjet betales to gange.
Hvor DFM og DFR deler de samme håndtag
Fire variabler bestemmer de fleste udfald af stemplede dele. Ingen af dem er nye ideer; hvad der fejler i praksis er rækkefølgen, fordi værktøjskommentarer og pålidelighedskommentarer lander på tegningen på forskellige tidspunkter.
Dannende geometri
En indvendig radius under 1x pladetykkelse koncentrerer belastningen på den ydre fiber; under 0,5x er det en revne, der venter på sin første træthedscyklus. For mikrolegerede kvaliteter, hold 1,5x tykkelse eller form og afspænding. Hold hul-til-bøj afstand på 2t R, så hullet ikke strækker sig til en oval, der senere svigter en prespasning.
Tolerance stak
Plus eller minus 0,05 mm på et element 300 mm fra datum, inde i en fire-stations progressiv matrice, er et løfte, som processen ikke kan holde. Stak tolerancen med værktøjsslid, spredning af spoletykkelse og presafbøjning inkluderet, og test derefter, om samlingen stadig fungerer i værste fald. Hvis den ikke gør det, hører rettelsen til i grænsefladen, ikke i et strammere print.
Materialetilstand
En 40 MPa udbyttespredning mellem spoler ændrer tilbagefjedringen, som ændrer den endelige vinkel, som ændrer kontaktspændingen ved samlingen. Angiv kvalitet og leveringstilstand, anmod om EN 10204 3.1-certifikater, og hold kornretningen konsistent mellem prototype og serie, så pålidelighedstesten validerer den del, du rent faktisk sender.
Procesevne
En karakteristik, der kører ved Ppk 1.0, sætter groft sagt én del i 300 ydre grænser. På et beslag bygget på 200.000 enheder om året, er det et pålidelighedstal, ikke et kvalitetstal. Indstil Ppk 1.67 til PPAP og design funktionen, så matricen stadig holder den efter 200.000 slag af slidgodtgørelse.
Selve matricekonceptet er en pålidelighedsbeslutning. Et progressivt værktøj bærer strimlen gennem hver station i et slag, hvilket fjerner genspændingsvariation, men fjerner muligheden for at rette en station senere uden at røre hele linjen. Overførselsværktøj spreder stationer på tværs af presser, hvilket gør individuel justering lettere på bekostning af mere håndtering. Gennemgang progressiv versus overførselsstempling tidligt afgør normalt, hvilke tolerancer der er realistiske, før en enkelt dimension vælges.
 Progressive stemplingsmatricer til motorhuse til biler Brugerdefinerede kontinuerlige matricer til højvolumen bilmotorhuse og små dele, bygget til præcision, slidstyrke og vedligeholdelsesdygtig masseproduktion. Se produkt →
DFM og DFR sammenlignet: Forskellige mål, delt bevis
Det er nyttigt at holde de to kolonner adskilt, selv i en fælles gennemgang, fordi de optimerer forskellige ting og forbruger forskellige data.
Tabel 1: De to discipliner læses som separate kolonner på en anmeldelsesformular, men konvergerer på de samme kritiske karakteristika.
Omkostningskurven, som ingen argumenterer med, før værktøj eksisterer
De relative omkostninger ved at rette en enkelt defekt med stemplet del stiger markant, og det skarpeste skridt er ikke det, de fleste hold planlægger.
Koncept 1x
Designfrysning 8x
Die bygge 45x
PPAP 120x
Felt 400x
Det femdobbelte spring mellem designfrysning og matricebygning er det, der betyder noget, fordi det er det sidste punkt, hvor geometrien kan bevæge sig uden at røre stål. Springback-kompensation, tilføjelse og trim-line-ændringer er billige på en skærm og dyre i en presse: en genudskåret matrice betyder ugers pressetid, et nyt prøveprogram og genvalidering af hver egenskab, der flyttede sig. En pålidelighedsmargin, der kommer frem til PPAP, er derfor lige så meget en produktionsomkostning som en ingeniøromkostning.
Hvor stemplet-del pålidelighed arbejde koncentreres
Tildelingen nedenfor er et planlægningsbillede af, hvordan stemplet-part-indhold typisk opdeles på tværs af slutmarkeder, brugt til at størrelsesrevisionskapacitet snarere end til at beskrive målte markedsandele.
Automotive og EV strukturelle, batteri og samleskinne indhold på omkring 46 procent bærer den tungeste dobbelte byrde, fordi sammenstød, tætning og elektriske krav alle sidder på den samme del.
- 46 % Automotive og EV karosseri, batteri, samleskinne
- 24 % Forbrugerelektronik og apparatskabe
- 18 % Industrielt udstyr såsom servodrev og kompressorer
- 12 % Tohjulede og tunge lastbildele
Batteridækplader og kobberskinner er det tydeligste tilfælde. Pålidelighedskravet er tætning, stabil kontaktmodstand og termisk cykling uden revner; kravet til fremstillingsevne er trækdybde, emneholderkraft og tilbagespringskontrol. De to trækker i hver sin retning, og delen bliver først billig, når begge løses i samme iteration i stedet for i rækkefølge.
 Præcision batteridæksel stempling dele Specialstemplede batterikabinetter i stål, aluminium eller rustfrit stål med snævre tolerancer og muligheder for huller, flanger og bøjning. Se produkt →
En anmeldelsessekvens, der overlever kontakt med produktion
Rækkefølge betyder mere end grundighed. Disse fem trin fungerer i den angivne rækkefølge og er svære at eftermontere senere.
Trin 1 - Definer fejl
Skriv fejldefinitionen før enhver tolerance: belastning, cyklusantal, miljø, acceptabel lækagehastighed eller modstandsdrift. Pålidelighed kan ikke vurderes ud fra et udefineret kriterium.
Trin 2 - Kortlæg vinduet
Match delen til matricetypen, tryktonnage og spolebredde, der faktisk er tilgængelig, og marker derefter hver funktion, der sidder uden for et vindue, der allerede er bevist i stansematrice og stemplingsdel produktion .
Trin 3 - Stak realistisk
Byg stablen med slidtillæg og materialespredning inkluderet, ikke med nominelle værdier. Bekræft derefter, at samlingen stadig fungerer i det værste tilfælde i stedet for i det nominelle tilfælde.
Trin 4 - Krydstjek begge lister
Test hver pålidelighed i forhold til en fremstillingsgrænse: bøjningsradius mod udmattelseslevetid, belægning mod kontaktmodstand, forskydningskantkvalitet mod revneinitiering.
Trin 5 - Luk med en kontrolplan
Tilknyt formvedligeholdelsesintervaller til slagtæller, overvåg kapaciteten på de kritiske egenskaber, og genbekræft begge egenskaber efter enhver teknisk ændring.
Automatisering ændrer dette billede på en bestemt måde. Robotisk overførsel og integreret linjestyring reducerer håndteringsskader mellem stationer, hvilket hjælper pålideligheden, men de tilføjer klemme repeterbarhed og sensorpålidelighed som nye variabler, som ingen tegninger fanger.
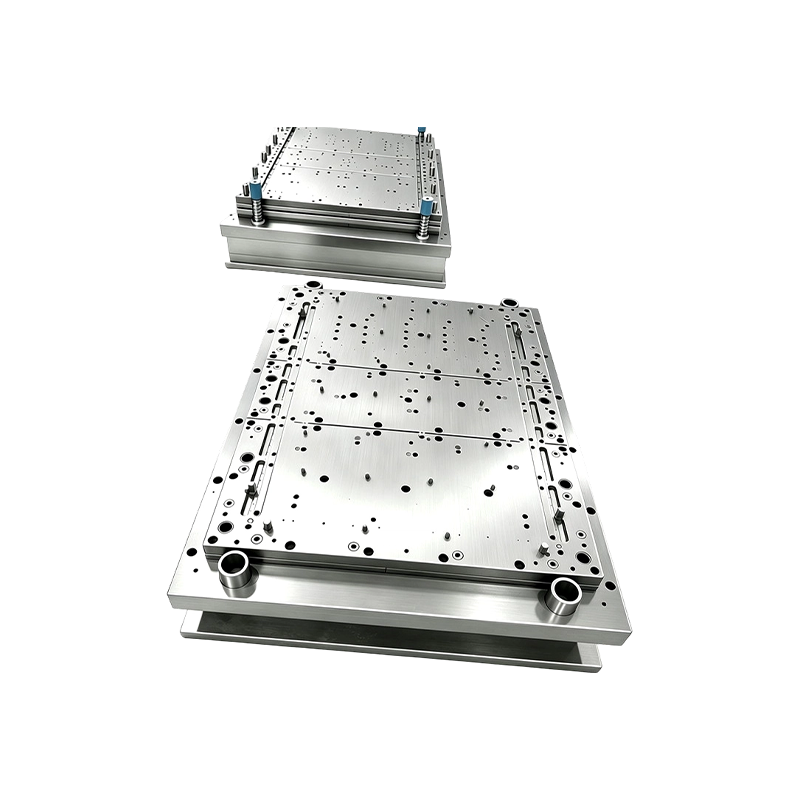 Tilpasset stemplingsautomatiseringsudstyr og nøglefærdige projekter Brugerdefineret stemplingsautomatiseringsudstyr tilbydes som nøglefærdige projekter, med relateret produktionsudstyr konfigureret til kundernes behov for omkostningseffektive stemplingsoperationer. Se produkt →
Vedligeholdelse, dokumentation og overholdelse
Marginer overlever kun, hvis papirarbejdet beskytter dem efter serieproduktionen starter.
- Hold kontrolplanen og proces FMEA revision låst til tegningsrevisionen; enhver matricereparation, der ændrer form, udløser en re-PPAP og en kundeændringsmeddelelse.
- Indstil eksplicit kapacitetsmål: Ppk 1,67 ved PPAP på kritiske karakteristika, 1,33 i serieproduktion, med gauge-repeterbarhed under 10 procent på de samme funktioner.
- Aftal korrosionstimer pr. ASTM B117, før du citerer, fordi efterbehandlingsruten kan fremtvinge geometriændringer, som aldrig blev prissat.
- Registrer materialevarmenumre mod spoler, og gem partiprøver, understøttet af EN 10204 3.1-certifikater.
- Planlæg vedligeholdelse af matrice i slag frem for kalenderdage, og design slidgodtgørelse i stanser og matriceblokke, så den første reparation ikke forskyder den nominelle.
- Håndter markedsoverholdelse adskilt fra teknik: RoHS- og REACH-erklæringer for elektroniske stemplinger, dimensionsrapporter for biler og en dokumenteret afvigelsesproces, så en midlertidig indrømmelse aldrig bliver den permanente tegning.
Pålidelighed og fremstillingsevne er ikke to projekter, der kører parallelt. De er ét sæt marginbeslutninger udtrykt i bøjningsradier, tolerancestabler og materialeforhold, og de er billigst i øjeblikket, hvor tegningen stadig er blød. En del, der ikke kan dannes pålideligt, vil heller ikke være pålidelig i marken; det vil simpelthen fejle senere, til en højere pris.
Forrige indlæg
Ingen tidligere artikel
Næste indlæg
Eksempler på design til fremstillingsevne, der ændrer citater til metalstempling
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
