-
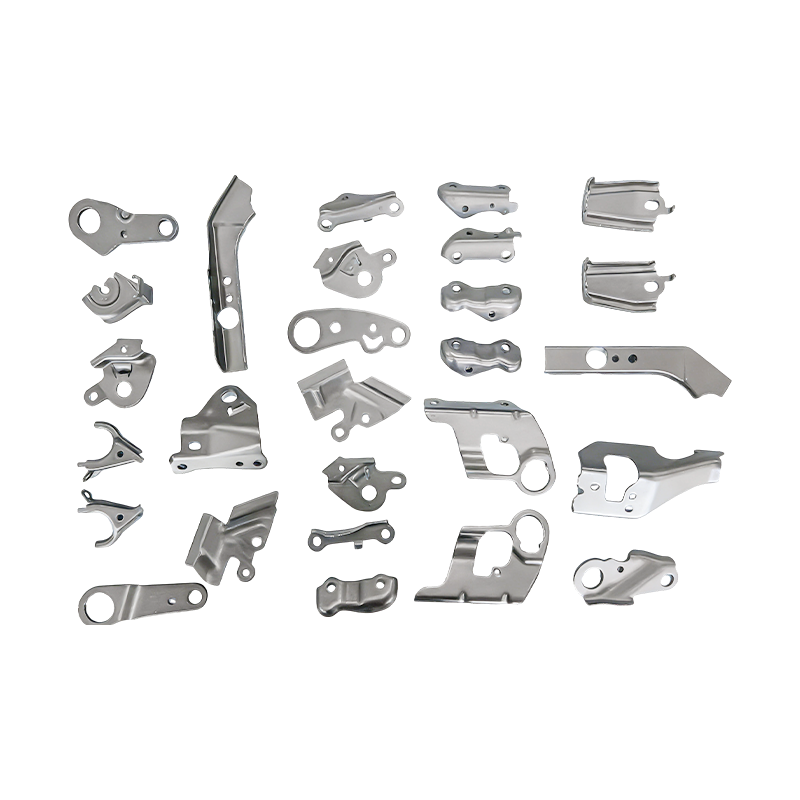
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...
-
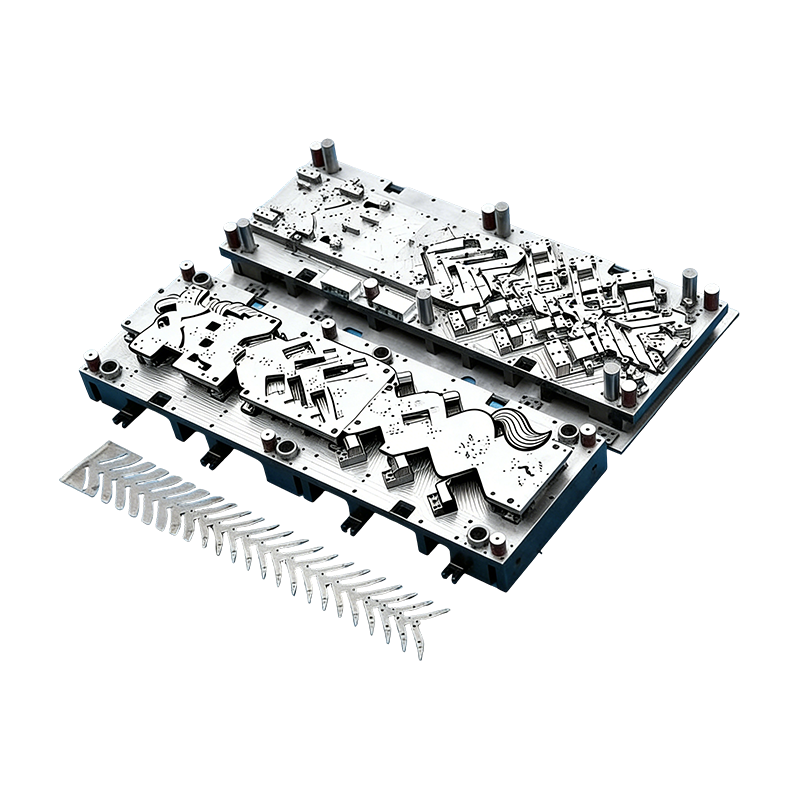
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
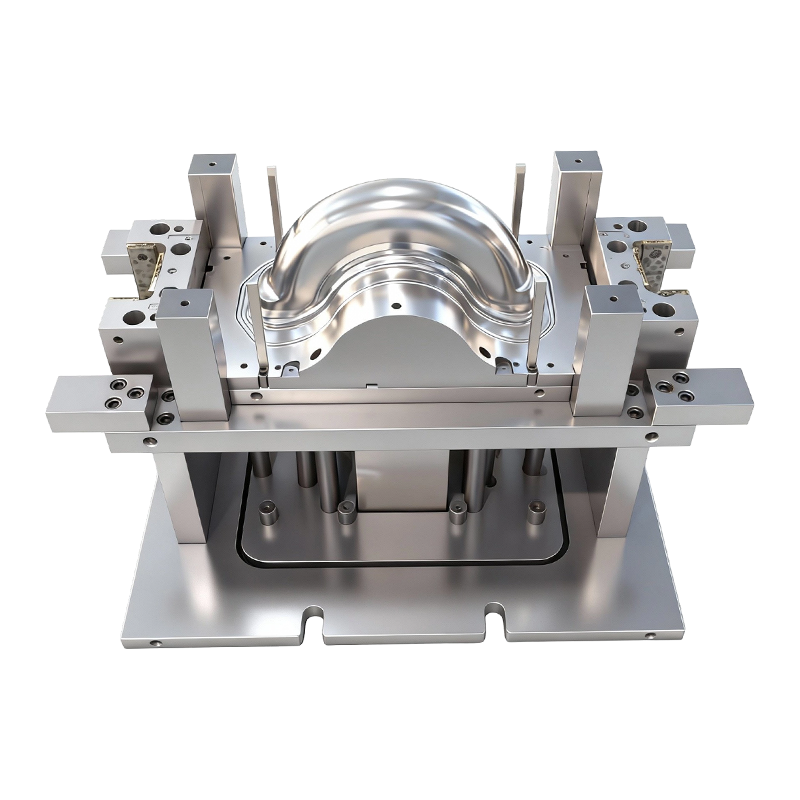
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
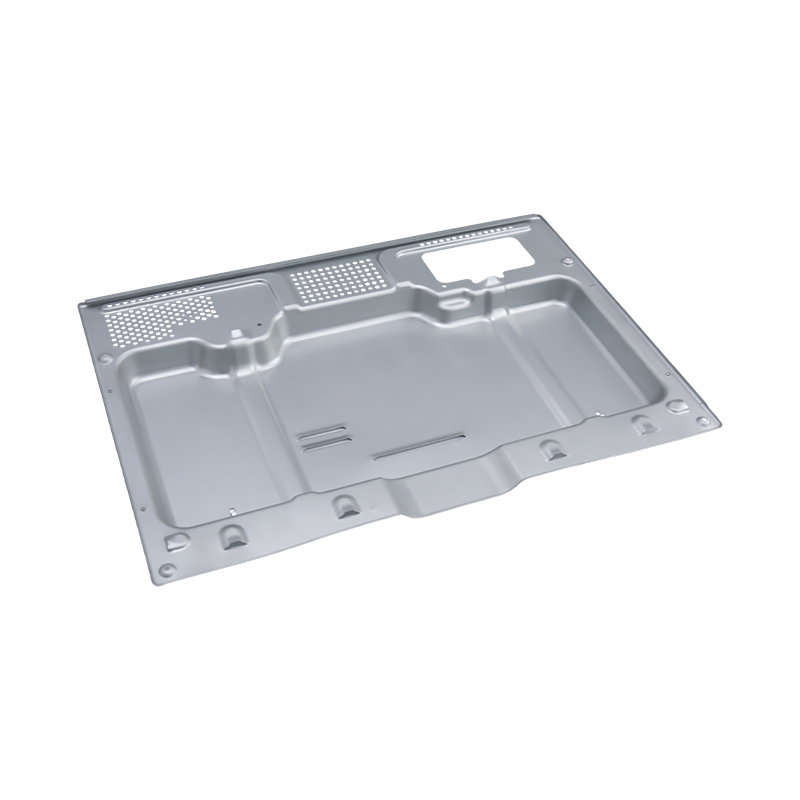
Avancerede ovnstemplingsdele
Vores high-end ovnstemplingsdele er præcisionsf...
-
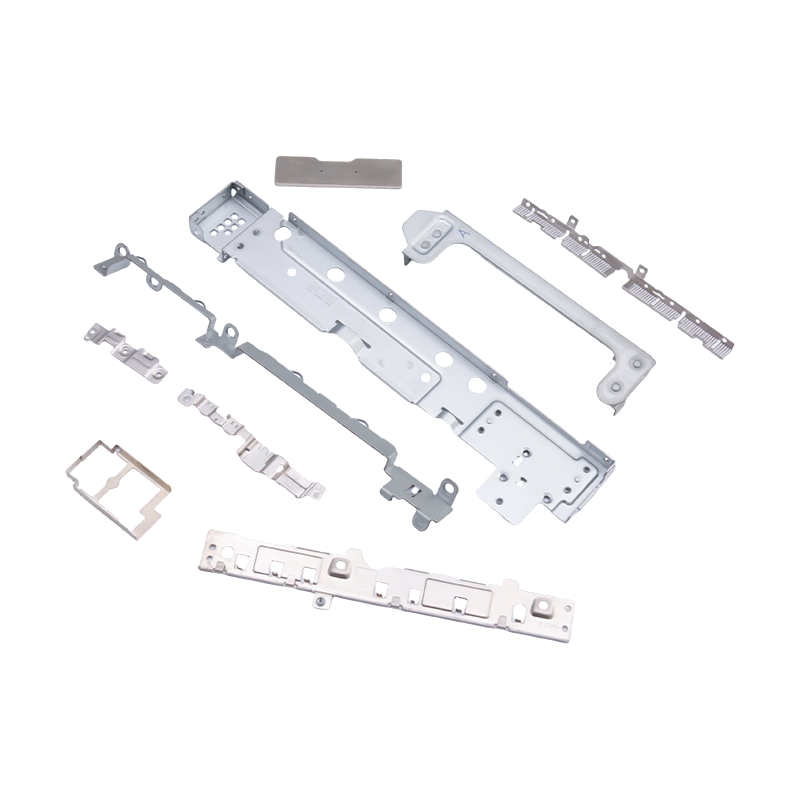
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
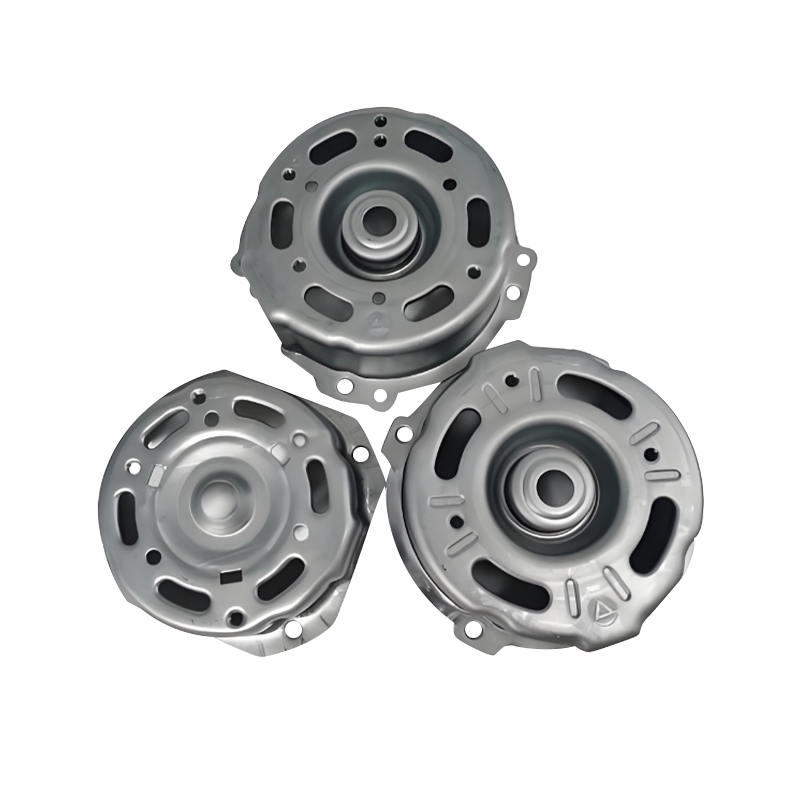
Automotive motorhus stemplingsdele
Stemplingsdele til bilmotorhuse er kernekompone...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Sammensat matrice vs progressiv matrice: forskelle, applikationer og hvordan man vælger
Sammensat matrice vs progressiv matrice: forskelle, applikationer og hvordan man vælger
2026-09-24
Sammensat die vs Progressive Die: The Core Difference
En sammensat matrice kan forvandle en strimmel til en færdig skive i et enkelt tryk. En progressiv matrice kan bære den samme strimmel gennem et dusin stationer, før en tilslutningsterminal endelig skæres fri. Begge er præcisionsstemplingsværktøjer bygget til masseproduktion, men alligevel løser de meget forskellige problemer.
Forskellen kommer ned til proceslogik. En sammensat matrice fuldfører flere operationer samtidigt på én station . En progressiv terning fuldender dem sekventielt på tværs af flere uafhængige stationer . Den enkelte skelnen driver alt andet: præcision, formgivningsevne, outputhastighed og omkostninger. Købere behandler ofte de to som udskiftelige, og den antagelse er, hvor mange værktøjsbudgetter går galt.
Hvordan hver die fungerer
En sammensat matrice har én arbejdsstation. I et enkelt slag sker operationer som piercing og blanking i samme position. Emnet forbliver på et henføringspunkt og forskyder sig aldrig, så det forlader matricen som en færdig del efter en trykcyklus. Logikken er enkel: én station, flere operationer på én gang.
En progressiv matrice arrangerer snesevis af stationer, i komplekse tilfælde, langs fodringsretningen. Strimlen går et skridt frem for hvert slag, og hver station løser sin egen opgave: gennemboring, bukning, formning, nitning eller skæring. Delen forbliver fastgjort til bærestrimlen hele vejen igennem og adskilles kun ved slutstationen.
Rent praktisk opfører en sammensat matrice sig som et enkelt præcist snit, mens en progressiv matrice opfører sig som en kompakt produktionslinje bygget inde i ét værktøj. Hver tilgang har et naturligt hjem, og afsnittene nedenfor viser, hvor grænsen går.
Præcisions- og tolerancekontrol
Fordi hver skærekant i en sammensat matrice arbejder fra det samme datum, kan hul-til-hul position, koncentricitet og fladhed holdes meget tæt. Der er ingen tonehøjdeakkumulering, da delen aldrig bevæger sig mellem operationer. Dette gør den sammensatte matrice til det naturlige valg til flade dele, hvor hullernes placering er kritisk, såsom præcisionsdækplader eller tynde flade terminaler.
Fladhed fortjener en særlig omtale. I en sammensat matrice presses og udstødes emnet som en helhed, hvilket hjælper med at holde tynde flade dele fri for forvrængning. Dele, der skal sidde fladt mod en parringsflade, har ofte gavn af dette.
Progressive matricer fører båndet frem trin for trin, så der kan opbygges en lille tolerance mellem stationerne. Enkelthuls nøjagtighed er derfor lidt lavere, end en sammensat matrice kan levere. For de fleste præcisionshardware holder forskellen sig inden for tolerancen, og det er prisen, der betales for langt større procesfleksibilitet. Når huller skal placeres i forhold til hinanden med ekstrem nøjagtighed, kan et godt matricedesign også gennembore dem på samme station for at holde dem på én reference.
Formningsevne
En sammensat matrice koncentrerer hver skærestruktur til én station, og det begrænser, hvad den kan gøre. Strukturel interferens udelukker kompleks bøjning, dybtrækning og in-die nitning, så dens omfang er i det væsentlige flad blanking og piercing.
Progressive dies opdeler arbejdet i separate stationer, der ikke forstyrrer hinanden. Dette muliggør bøjning, tegning, formning, in-die nitning og endda in-line detektion. For uregelmæssige dele med flere bøjninger og funktioner er den progressive matrice den eneste praktiske måde at opnå automatiseret volumenproduktion på.
En nyttig tommelfingerregel: Hvis den færdige del er flad, er en sammensat matrice værd at overveje. Hvis den har en bøjning, en form eller en samlet funktion, bevæger samtalen sig næsten altid til progressiv værktøj.
Produktionshastighed og volumen
En sammensat matrice leverer en færdig del pr. slag, men den afhænger af fodring og afladning i ét stykke, så dens rytme er moderat. Den passer til lave til mellemstore mængder af højpræcisions flade dele. Den er også nem at fejlfinde, og dens nøjagtighed forbliver stabil over lange ture.
En progressiv matrice kører på kontinuerlig strimmelfremføring ved høj stansefrekvens. Når strimlen er fyldt, kan pressen køre i lange stræk med lidt overvågning. Derfor dominerer progressivt værktøj højvolumen, højhastighedsarbejde inden for bilelektronik, ny energi og fremstilling af stikterminaler.
Volumenn påvirker også materialeanvendelsen. En progressiv matrice har brug for en bærer til at holde delen i strimlen, som kan forbruge mere materiale på simple former. På et meget stort løb opvejes dette normalt af hastighed og arbejdsbesparelser, men på et lille løb af flade dele kan det vippe balancen tilbage mod en sammensat terning.
Værktøjsomkostninger og vedligeholdelse
Sammensatte matricer er enkle i strukturen, billige at bygge, hurtige at levere og nemme at vedligeholde. For små batchordrer tilbyder de fremragende værdi, selvom deres procesområde er snævert.
Progressive matricer involverer et komplekst multistationsdesign, højere tekniske vanskeligheder, større forudgående omkostninger og længere leveringstid. Til gengæld tilbyder de lang levetid og stabil drift. Når først værktøjsinvesteringen er spredt over et stort oplag, vil den enhedsomkostningerne falder meget lavt , som passer til langsigtede, stabile batchprojekter.
Vedligeholdelsen følger samme mønster. En sammensat matrice kan normalt serviceres med rutinemæssig slibning og inspektion. En progressiv matrice har brug for professionel vedligeholdelse og omhyggelig debugging, fordi en slidt punch på én station kan påvirke hver station efter den.
Typiske applikationer
Sammensatte matricer bruges til pakninger, skiver, flade plader, præcisionsdækplader, flade terminaler og andre ultratynde flade dele med strenge krav til hulkoncentricitet og fladhed.
Progressive matricer bruges til konnektorterminaler, relækontakter, nye energisplinter, batteristik, bøjede clips, uregelmæssige afskærmningsdåser og in-die nittede samlinger. Hvis dit projekt involverer disse dannede komponenter, er vores udvalg af specialfremstillede metalstemplingsdele er et godt sted at starte.
| Sammenligning | Sammensat Die | Progressive Die |
|---|---|---|
| Proceslogik | Samtidig drift på én station | Sekventielle operationer på tværs af flere stationer |
| Præcision | Meget høj, ingen kumulativ tolerance | Høj, med mindre tonehøjdefejl |
| Formningskapacitet | Kun flad blanking og piercing | Bukning, tegning, nitning og meget mere |
| Produktionstilstand | Udgang i et stykke, medium hastighed | Kontinuerlig strimmelfremføring, høj hastighed |
| Volume | Lille til medium | Høj til meget høj |
| Værktøjsomkostninger | Lavere startomkostninger | Højere startomkostninger, lavere enhedsomkostninger i masseproduktion |
| Vedligeholdelse | Nemt | Kræver professionel vedligeholdelse og fejlretning |
Materiale- og deldesignovervejelser
Materialetykkelse og type påvirker beslutningen lige så meget som delens form. Meget tyndt papir er let at forvrænge, når det skubbes gennem mange stationer, hvilket er en af grundene til, at ultratynde flade dele ofte holdes i en sammensat matrice. Hårdere eller fjedrende materialer kan på den anden side have brug for de kontrollerede formningstrin, som kun et progressivt layout kan give.
Deldesign har også betydning. Placering af huller for tæt på en kant eller på en bøjningslinje kan forårsage deformation i begge matricetyper. Det er langt billigere at gennemgå tegningen for fremstillingsevne, før værktøjet starter, end at korrigere matricen bagefter, og små designjusteringer kan ofte flytte en del fra en kompleks værktøjsrute til en mere enkel.
Overvej endelig, hvad der sker efter stempling. Plettering, varmebehandling eller monteringstrin kan sætte yderligere grænser for grathøjde, planhed og dimensionsstabilitet, og disse grænser bør aftales, før matricen designes.
Almindelige fejl, når du vælger en die
De fleste værktøjsproblemer spores tilbage til et misforhold mellem matricetypen og de reelle krav til projektet. Fire mønstre dukker op gentagne gange:
- Kl vælge en progressiv matrice til en kort periode og derefter opdage, at værktøjsomkostningerne dominerer prisen på hver del.
- At vælge en sammensat matrice til en del, der senere får en lille bøjning eller præget funktion, hvilket tvinger et dyrt redesign.
- At specificere tolerancer strammere end funktionen kræver, hvilket skubber projektet mod dyrere værktøj uden reel fordel.
- Ignorerer den årlige prognose. En del, der starter ved et par tusinde stykker, kan vokse til et langsigtet program, og det burde værktøjsplanen give mulighed for.
Ved at dele den forventede mængde og det fulde sæt af funktioner med din værktøjspartner i starten undgår du de fleste af disse problemer.
Når begge dørtyper arbejder sammen
Valget er ikke altid enten-eller. Nogle projekter bruger en sammensat matrice til at fremstille et fladt emne med tæt placerede huller og en separat formningsmatrice for at tilføje bøjninger bagefter. Andre bruger en progressiv matrice til den formede krop og en sekundær operation til en kritisk funktion.
Disse hybride ruter giver mening, når en funktion kræver positionsnøjagtighed på sammensat niveau, mens resten af delen skal formes. En erfaren værktøjsingeniør vil afveje den ekstra håndtering mod den opnåede nøjagtighed og anbefale den enkleste rute, der opfylder tegningen.
Sådan vælger du den rigtige die for din del
Start med tre spørgsmål. Er delen flad, eller skal den bøjes og formes? Hvor snævre er tolerancerne for hulposition og fladhed? Og hvad er den forventede årlige produktion?
Vælg en sammensat matrice til højpræcisions flade dele og små partier. Vælg en progressiv matrice til kompleksformede dele og højhastigheds automatisk masseproduktion. Ingen af delene er bedre i alle tilfælde; hver passer til et andet scenarie, og den bedste løsning er den, der matcher delstrukturen, tolerancekrav og årlig volumen.
Arbejder med Suzhou Shuangqisi Mold Equipment Co., Ltd. om Stemplingsmatricer og Dele
At Suzhou Shuangqisi Mold Equipment Co., Ltd. , nærmer vi os valg af værktøj som en ingeniørbeslutning snarere end en salgsbeslutning. Vores ingeniører gennemgår din tegning, tolerancekrav og årlige volumen, og anbefaler derefter værktøjsruten, der balancerer præcision, effektivitet og produktionsomkostninger.
Du kan udforske vores præcisionsmetal stansematricer hvis du har brug for værktøj til din egen produktionslinje, eller samarbejder med os på færdige komponenter gennem vores metal stempling dele service. Send os din deltegning og forventet volumen, og Suzhou Shuangqisi Mold Equipment Co., Ltd. vil vende tilbage med et værktøj og tilbudsforslag.
Forrige indlæg
In-die nitning til progressive stansematricer: principper og anvendelser
Næste indlæg
Leverandører af aluminiumsstempling: Sådan evalueres kapacitet, risiko og pasform
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
