-
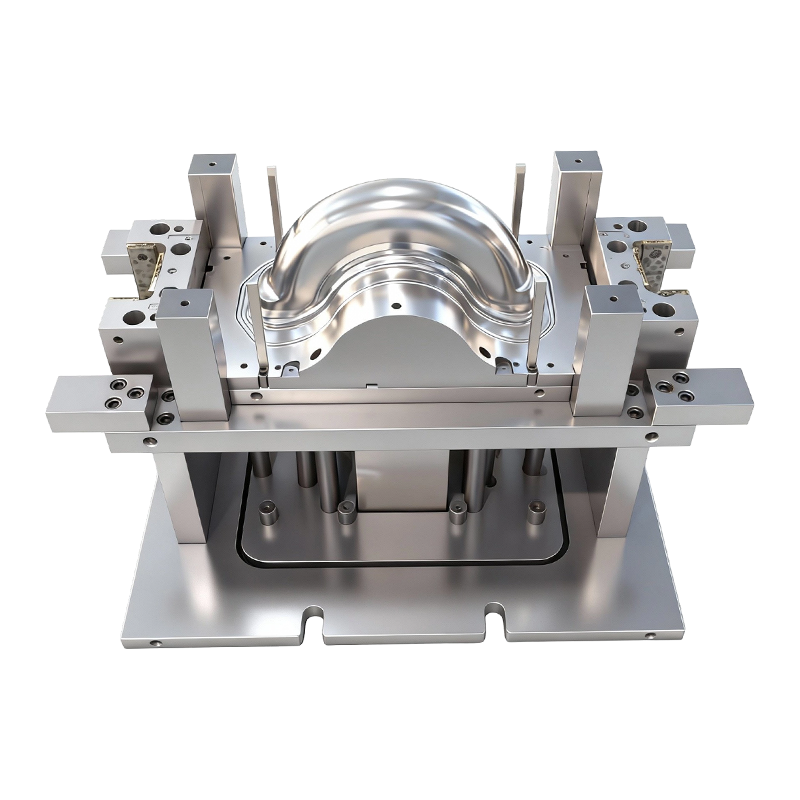
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
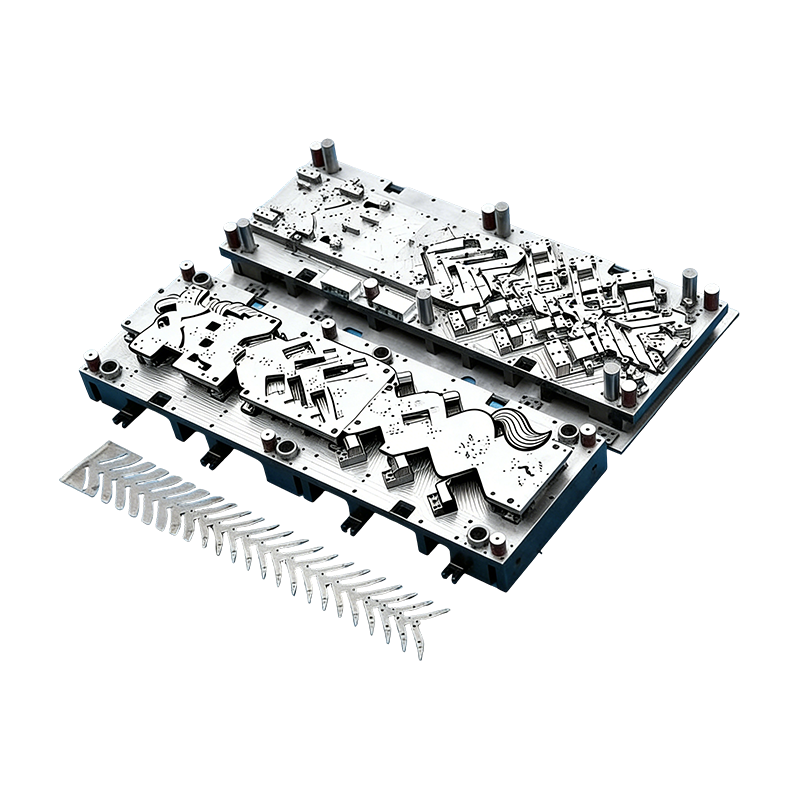
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
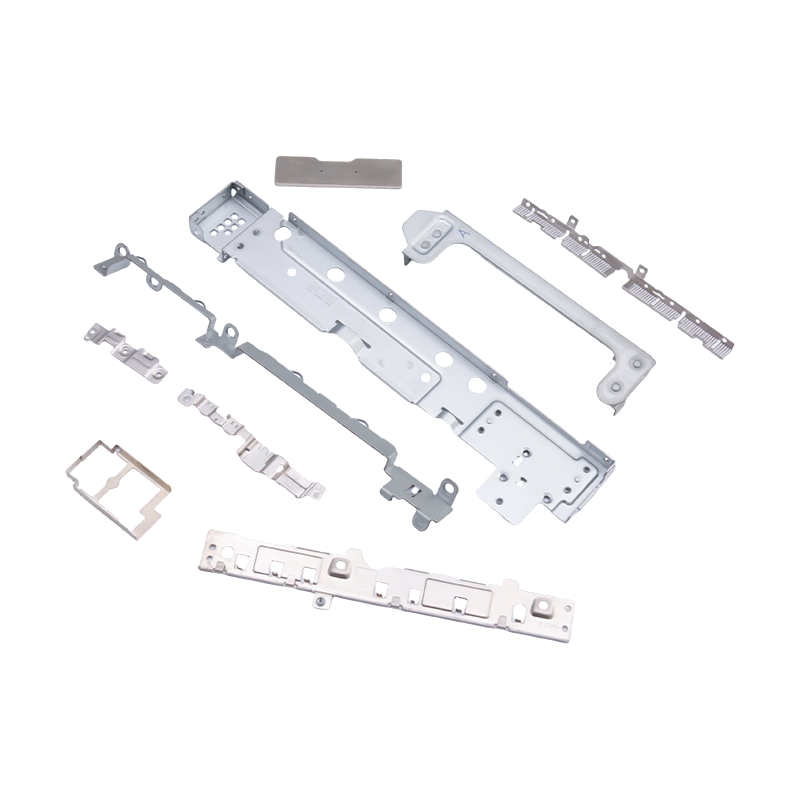
Små stemplede dele til bærbare computere og mobiltelefoner
Som essentielle interne komponenter til moderne...
-
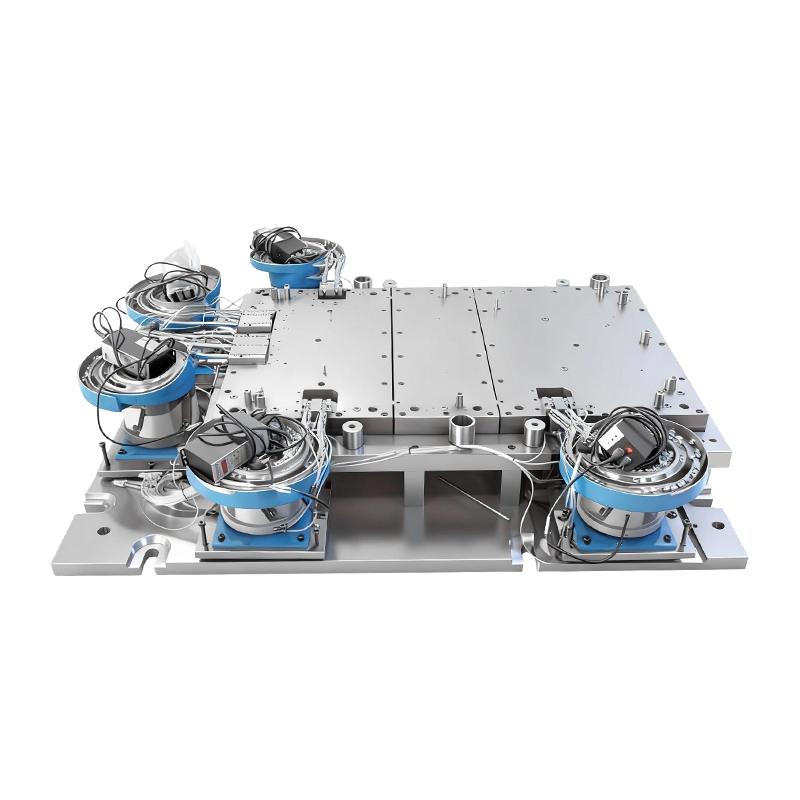
Automatisk nitteform til stor computermaskinebase
Denne automatiske nitteform til stor computerma...
-
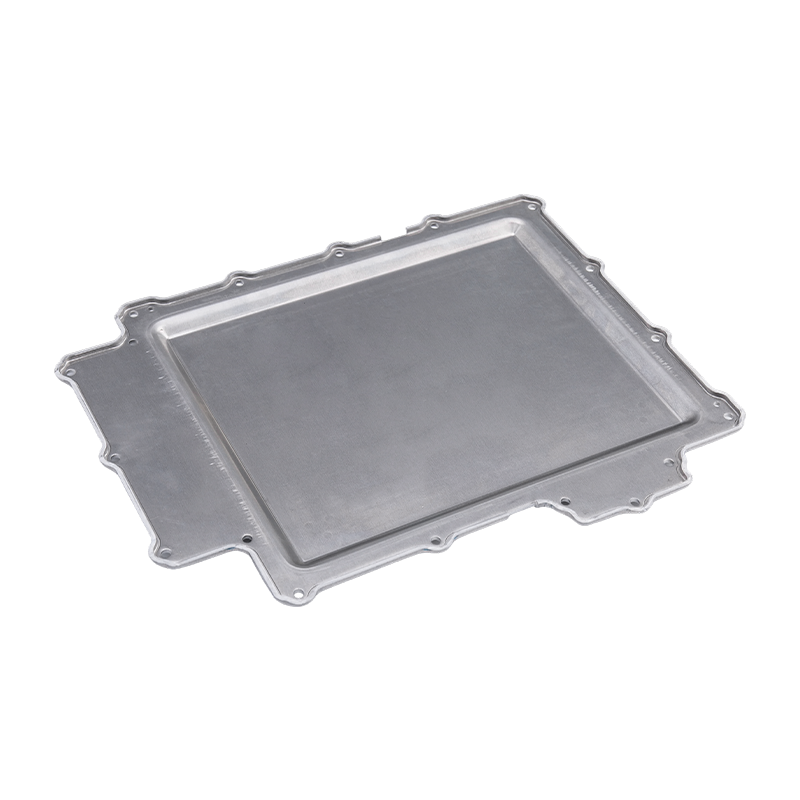
Stemplingsdele til batteridæksel
Vores stemplingsdele til batteridæksel er præci...
-
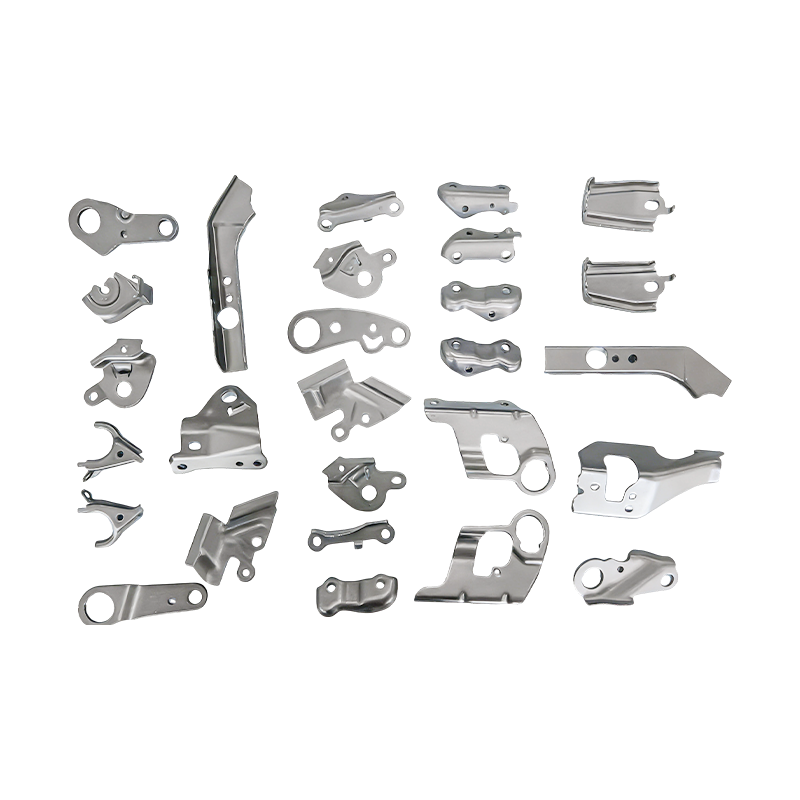
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Metalstempling forklaret: Den komplette guide til proces, materialer og omkostninger
Metalstempling forklaret: Den komplette guide til proces, materialer og omkostninger
2026-09-07
En indkøbsingeniør er netop blevet bedt om at købe 60.000 rustfri stålbeslag. Tre tilbud ankommer, og den laveste pris pr. styk ligger næsten 40 % under de andre - men det medfører et værktøjsgebyr på USD 15.000. Gabet er ikke en fejl: det lave citat kommer fra metalstempling. Om prisen er reel afhænger af matricen, pressekapaciteten, materialet og produktionsvolumen bag den.
Metalstempling er den mest omkostningseffektive måde at masseproducere præcisionspladedele på. En presse tvinger en metalplade mellem et stempel og en matrice og producerer en færdig del på en brøkdel af et sekund pr. slag. Stempling er ikke en enkelt operation, men en familie af processer - blankning, bukning, dybtegning og mere - der dækker dele fra batteridæksler til bærbare rammer.
Hvad er metalstempling?
Metalstempling er en koldformningsproces, der former flade metalplader til dele ved hjælp af en presse og et sæt matricer. Arket, der leveres som en spole eller strimmel, føres mellem en stanse og en matrice. Stansen bevæger sig ned under tryk, og metallet skæres, bøjes eller trækkes for at fylde matricehulrummet. Hvert trykslag skaber én del; i en progressiv terning forlader en færdig del hvert slag.
Konklusionen er ligetil: Stempling vinder på volumen. Efter at matricen er bygget, falder prisen pr. styk dramatisk, fordi processen kører med høj hastighed, producerer ingen spåner og bruger kun det rå ark og smøremiddel. Ved mængder over nogle få titusindvis koster en stemplet komponent rutinemæssigt 50-80 % mindre end den samme del, der er bearbejdet fra billet.
Almindelige stemplingsoperationer
- Blanking — skæring af en flad kontur fra arket.
- Piercing — udstansning af huller eller slidser i delen.
- Bøjning — foldning af arket langs en lige akse.
- Dyb tegning — træk arket til en kop eller indhegning.
- Prægning og prægning — presning af fine overfladedetaljer med høj lokaliseret kraft.
Høj hastighed
Hundredvis af slag i minuttet.
Hundredvis af slag i minuttet.
Værktøjsdrevne omkostninger
Høj foran, lav pr. stk.
Høj foran, lav pr. stk.
Materialesortiment
Stål, rustfrit, aluminium, kobber.
Stål, rustfrit, aluminium, kobber.
Gentagelig tolerance
Stabil indenfor ±0,05 mm efter opsætning.
Stabil indenfor ±0,05 mm efter opsætning.
Hvordan stemplingsprocessen fungerer
Fem trin bestemmer resultatet af et stemplet delprojekt:
- Gennemgang af deldesign og fremstillingsevne - tolerancer, materialetykkelse, hulstørrelser, bøjningsradier og kantkrav kontrolleres i forhold til stemplingsregler, før værktøjet starter.
- Matricedesign og -fremstilling - matricen er den største omkostningspost, bearbejdet af hærdet værktøjsstål, samlet med styr og fjedre og testet, indtil delen opfylder tegningen.
- Materialevalg og forberedelse — spoler eller strimler er specificeret efter kvalitet, tykkelse, bredde og overfladefinish; materialecertifikater bekræfter kemien.
- Presseopsætning — matricen er monteret i en presse valgt efter tonnage, slaglængde og lukkehøjde; 80-400 tons presser dækker de fleste mellemstore dele.
- Stempling og sekundære operationer — produktionen kører med høj hastighed, derefter følger afgratning, bankning, vask, overfladebehandling eller montering.
Matricekonceptet betyder lige så meget som pressen. Progressive matricer bærer strimlen gennem flere stationer; overførselsmatricer flytter individuelle emner mellem stationer. Valget ændrer værktøjsomkostninger og cyklustid; de praktiske forskelle er dækket i denne sammenligning af progressiv vs transfer metalstempling.
Til bilkomponenter med lange løb er progressive forme standardvalget, fordi de konverterer en spole til en færdig del i én omgang, uden operatørindgreb mellem stationerne.
 Kontinuerlig progressiv form til motorhuse til biler Denne form er bygget til højvolumen produktion med legeret stålkomponenter for slidstyrke og et modulært design for nem vedligeholdelse, hvilket gør den til en stærk kandidat til langsigtet automotive stempling, hvor one-pass effektivitet er afgørende. Se produkt →
Metalstempling vs. alternative fremstillingsprocesser
Når et designteam vælger en proces til en metalpladedel, er shortlisten normalt stempling, CNC-bearbejdning, laserskæring og nogle gange trykstøbning. Mængde og tolerance afgør svaret.
Proces
Værktøjsomkostninger
Enhedsomkostninger
Typisk tolerance
Leveringstid for værktøj
Bedste volumen
Metalstempling
Høj
Lav ved volumen
±0,05 til ±0,10 mm
4-8 uger
10.000
CNC-bearbejdning
Ingen eller lav
Høj
±0,02 til ±0,05 mm
dage
1-1.000
Laserskæring
Ingen
Medium
±0,10 til ±0,20 mm
dage
1-5.000
Trykstøbning
Meget høj
Lav
±0,05 til ±0,10 mm
6-12 uger
10.000
Vejledende intervaller for simple metalpladedele; faktiske værdier afhænger af geometri, materiale og leverandørudstyr.
Afvejningen er klar. CNC-bearbejdning tilbyder snævre tolerancer uden værktøjsinvestering, men enhedsomkostningerne forbliver høje. Laserskæring er fleksibel til komplekse 2D-profiler ved lav volumen, men den skaber ikke selv bøjninger eller dybe former. Stempling kræver den største forhåndsinvestering, men når matricen er bevist, er enhedsomkostningerne den laveste. Under et par tusinde dele er afskrivning af materiel straf; fra ti tusinde dele opad er stempling svær at slå.
Omkostningsadfærd ved forskellige produktionsvolumener
Den dybeste skjulte omkostning ved stempling er ikke pressetid - det er amortisering plus skrot. Priskurven pr. styk falder hurtigt, når først værktøjet er betalt.
100 1.000 stk
32 10.000 stk
18 50.000 stk
12 100.000 stk
Ved 10.000 dele falder prisen pr. styk til ca. en tredjedel af niveauet på 1.000 dele; ved 100.000 dele når det omkring 12. Faldet kommer fra at sprede værktøj og opsætning over flere enheder; gulvet er råmateriale plus pressetid.
Når du sammenligner tilbud, skal du beregne de samlede ejeromkostninger: værktøj plus enhedspris gange volumen plus kvalitetsrisiko. Et tilbud, der undgår værktøjsafgiften, men har en høj enhedspris, er den dyrere vej i skala. En værktøjspris, der ser høj ud, men som inkluderer hærdet matricestål og en reservedelspakke slår ofte en billig matrice, der slides tidligt.
Materialer og formgivningsovervejelser
Typiske stemplede materialer
- Kulstoffattigt stål (DC01 eller SPCC) - formbart og lavt pris, brugt til beslag, chassis og forstærkningsdele.
- Rustfrit stål (SUS301 eller SUS304) — korrosionsbestandigt, højere tilbagefjedring, mere krævende for matricen.
- Aluminiumslegeringer (5052 eller 6061) — letvægts, almindelig i EV-batterikabinetter og køleplader; større bøjningsradier er nødvendige for at undgå revner.
- Kobberlegeringer - fremragende ledningsevne, brugt i samleskinner, stik og terminaler.
Matricedesignet styrer, hvordan materialet opfører sig. Punch-to-die-frigang bestemmer banebrydende kvalitet: for lidt producerer en sekundær forskydning og grat; for meget øger graten og reducerer kantens rethed. For 1,5 mm stålplade er en frigang på 5–8 % af tykkelsen et almindeligt udgangspunkt.
Hårdhed betyder noget. Avanceret højstyrkestål reducerer køretøjets vægt, men fremskynder sliddet på matricen, så der er behov for hårdere værktøjsstål og hyppigere slibning. Hvis tegningen kræver en tolerance under ±0,05 mm, har matricen brug for tætte føringer, og pressen skal have repeterbarhed. Elektroniske stansematricer holdes for eksempel til snævrere tolerancer end husholdningsapparater, fordi konnektor- og afskærmningsdele skal passe til samlede plader uden omarbejde.
Industriapplikationer og markedsfordeling
Stemplede dele forekommer i næsten alle fremstillingssektorer, men balancen er ujævn. Den omtrentlige opdeling af efterspørgslen følger.
Biler og el - 45 %
Elektronik — 25 %
Hvidevarer – 15 %
Industrielt udstyr — 15 %
Automotive, herunder elbiler, er det største marked. Karosseripaneler, chassisbeslag, sæderammer, motorhuse og batteridæksler er stemplet. Elektriske køretøjer driver især efterspørgslen efter præcisionsbatterirelaterede stemplinger såsom kobberskinne.
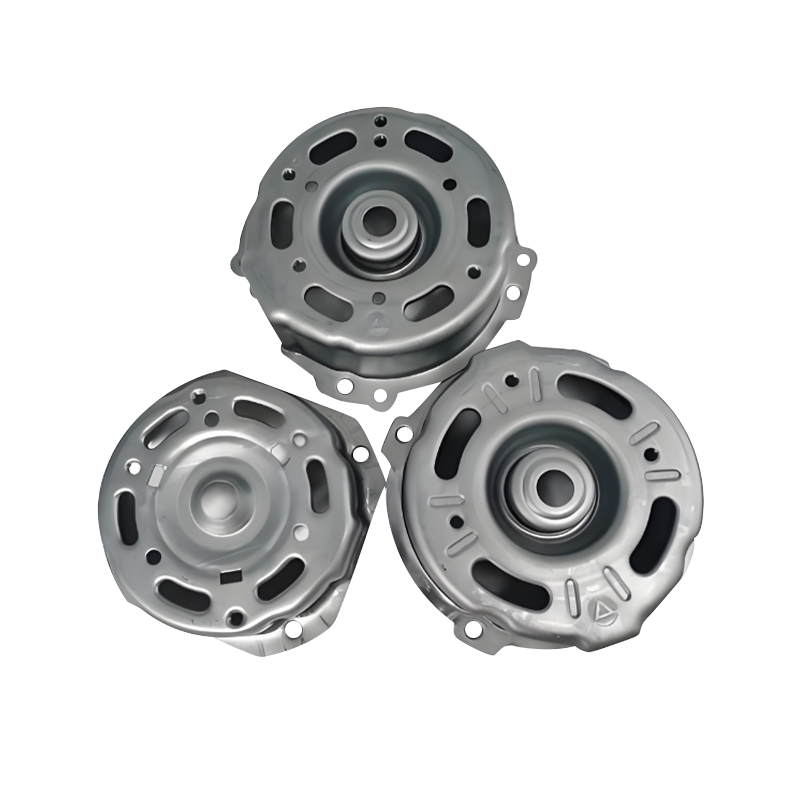 Præcisionsstemplede motorhuse til bilapplikationer Disse prægninger bruger højstyrkestål eller aluminium med snævre tolerancer og varmeafledningsfunktioner, hvilket direkte understøtter den voksende efterspørgsel efter holdbare motorhuse i elektriske og konventionelle køretøjer. Se produkt →
Elektronik er det næststørste felt. Laptoprammer, store computerbaser og mange små mobiltelefondele er stemplet, fordi de kombinerer tyndt materiale, fine huller og lave omkostninger ved høj volumen. Husholdningsapparater følger med ovnskaller og store malede paneler; industrielt udstyr tilføjer servodrevhuse og kompressorkomponenter.
 Bærbar chassis og interne stemplingsdele Disse komponenter er fremstillet af koldvalset stål, aluminium eller magnesiumlegering og tilbyder glatte kanter, præcise huller og korrosionsbestandighed, hvilket gør dem velegnede til bærbare rammer af kosmetisk kvalitet og strukturelle samlinger. Se produkt →
En del familie kort til hver sektor. For elektrificerede drivlinjer kombinerer motorhusstemplinger dybtrækning med stram koncentricitet. Stemplinger til batteridæksel kræver fladhed og præcise hulmønstre. Stempler til bærbare computere kræver overflader af kosmetisk kvalitet uden ridser eller appelsinskal.
Leverandørvalg og Total Cost Control
At vælge en stemplingspartner betyder mere end nogen enkelt tegningsdimension. Brug en kort evalueringssekvens i stedet for at sammenligne priser alene.
1. Definer delkonvolutten
Materialekvalitet, tykkelse, tolerance, overfladefinish og årlig volumen.
Materialekvalitet, tykkelse, tolerance, overfladefinish og årlig volumen.
2. Kør en DFM-gennemgang
Kontroller bøjningsradier, hul-til-kant-afstande og tegndybde.
Kontroller bøjningsradier, hul-til-kant-afstande og tegndybde.
3. Sammenlign de samlede omkostninger
Værktøj plus enhedspris gange volumen, plus leverings- og kvalitetsrisiko.
Værktøj plus enhedspris gange volumen, plus leverings- og kvalitetsrisiko.
4. Bekræft kapacitet
Pressetonnageområde, inspektionsudstyr og lignende deleerfaring.
Pressetonnageområde, inspektionsudstyr og lignende deleerfaring.
5. Aftal værktøjsejerskab
Hvem beholder terningen, hvordan genforsøg er prissat, og reservedelspolitik.
Hvem beholder terningen, hvordan genforsøg er prissat, og reservedelspolitik.
To spørgsmål bliver ofte overset. Spørg først om formstålkvalitet og varmebehandling: en matrice lavet af kvalitetsværktøjsstål, hærdet og belagt, producerer ensartede dele til flere slag. For det andet, spørg, hvordan prøvekørsler håndteres. En del kan se godt ud i en gennemgang af et blødt værktøj og stadig ændre dimension i produktionsmatricen. Afprøvningsproceduren afgør, om den første batch ankommer til tiden. En virksomhed, der bygger formen, driver stemplingen og integrerer automatisering internt - som Suzhou Shuangqisi Mold Equipment gør med sine støbeforme, stemplingsdele og automatiseringslinjer - flytter en del fra design til produktion med færre overdragelser.
Rådgivning om vedligeholdelse og overholdelse
Stemplingskvaliteten opretholdes, opnås ikke én gang. Slitage af matricer, justeringsforskydninger og overfladefinish forringes, efterhånden som slag akkumuleres. En praktisk tidsplan omfatter rengøring og smøring af dysestyre, kontrol af stanse- og matricefrigang, overvågning af grathøjde med definerede intervaller og efterslibning af skærekanter, før kvaliteten afviger uden for tolerancen. For høje løbedele, reserveindsatser eller en duplikatmatrice undgår nedetid, når der opstår slid.
Regulerede kunder forventer også dokumenteret bevis:
- ISO 9001 kvalitetsstyring som udgangspunkt.
- IATF 16949 for automotive komponenter, herunder PPAP indsendelse og kontrol planer.
- Materialecertifikater, der sporer hver spole til dens mølle.
- RoHS- og REACH-erklæringer for elektronik sendt til Europa.
Dette er ikke papirarbejde for sin egen skyld. En stemplet del kan se korrekt ud, mens belægningskemien eller basismaterialet ikke opfylder specifikationen. Leverandører med sporbare registreringer gør rodårsagsanalyse hurtigere, når der opstår en afvigelse, hvilket beskytter både kvalitet og levering.
Metalstempling belønner hold, der planlægger fremad. Definer tolerancebåndet realistisk, vælg et matricekoncept, der passer til volumen og materialet, og evaluer leverandører på totalomkostninger og kvalitetsbevis frem for pris pr. styk alene. Når matricen er rigtig, pressen er i stand, og materialet er sporbart, stempling giver den laveste pris pr. del i masseproduktion - fra to-hjulede hjulnav og motorhuse til bærbare rammer.
Forrige indlæg
Progressiv stempling af aluminium: proces, legeringer, designtips og omkostningsvejledning
Næste indlæg
Metalstemplingsproces: Hvordan værktøj, formdesign og automatisering påvirker deleomkostninger
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
