-
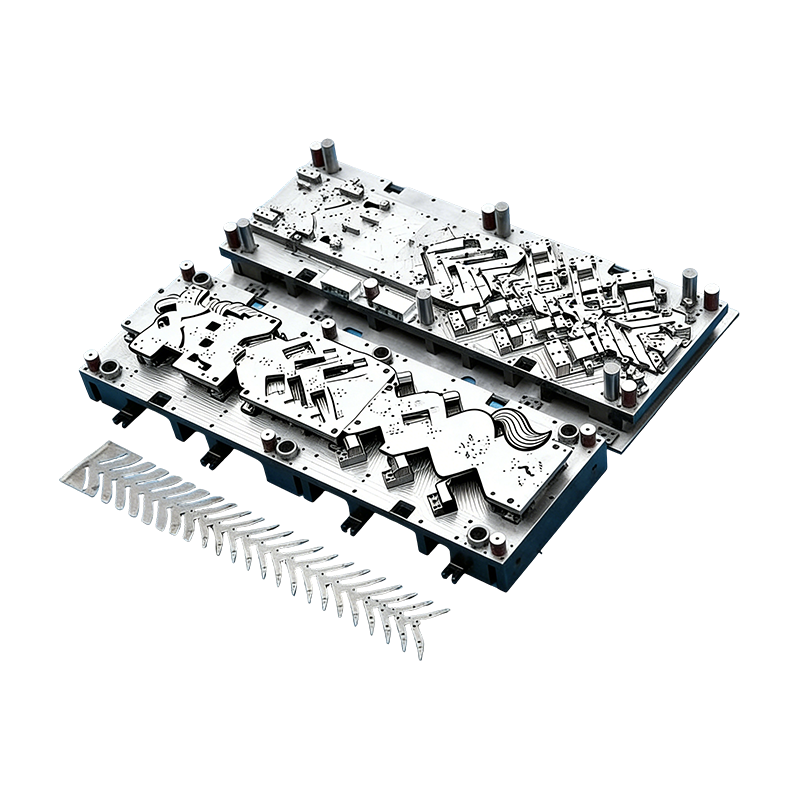
Progressive forme til bildele
Denne kontinuerlige form til bilmotorhuse er ud...
-
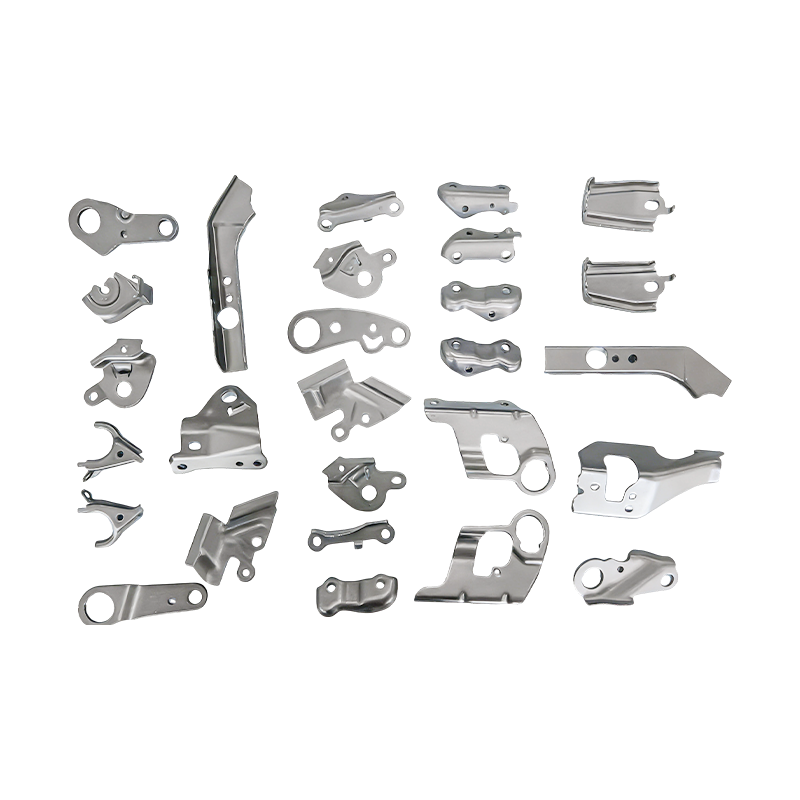
Små automotive dele progressive die stempling dele
Vores progressive formstemplingsdele til små au...
-
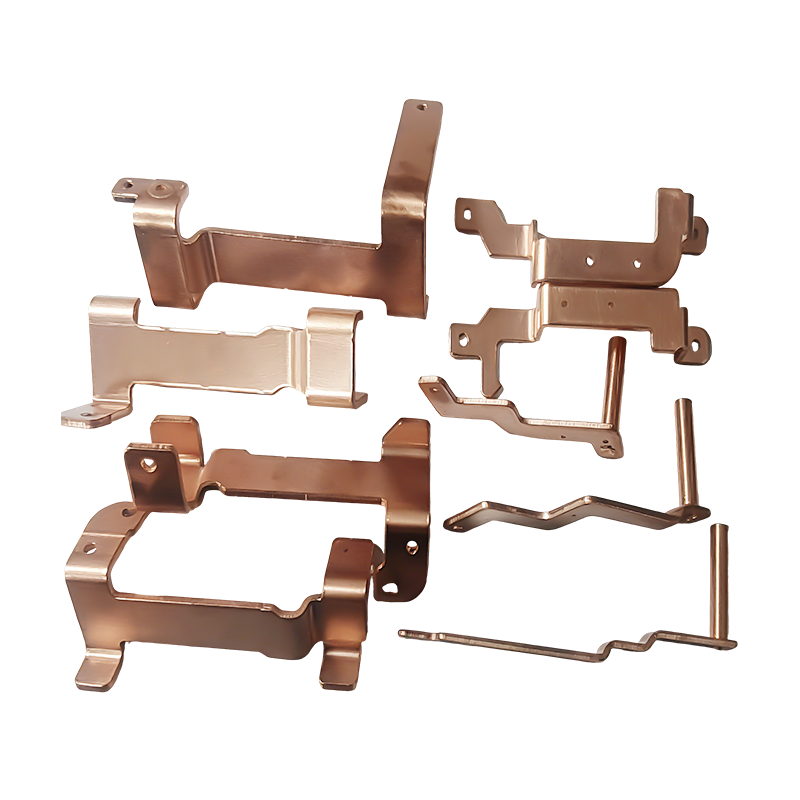
Nyt energikøretøj til stempling af kobberskinnedele
Nye energikøretøjs kobberskinne-stemplingsdele ...
-
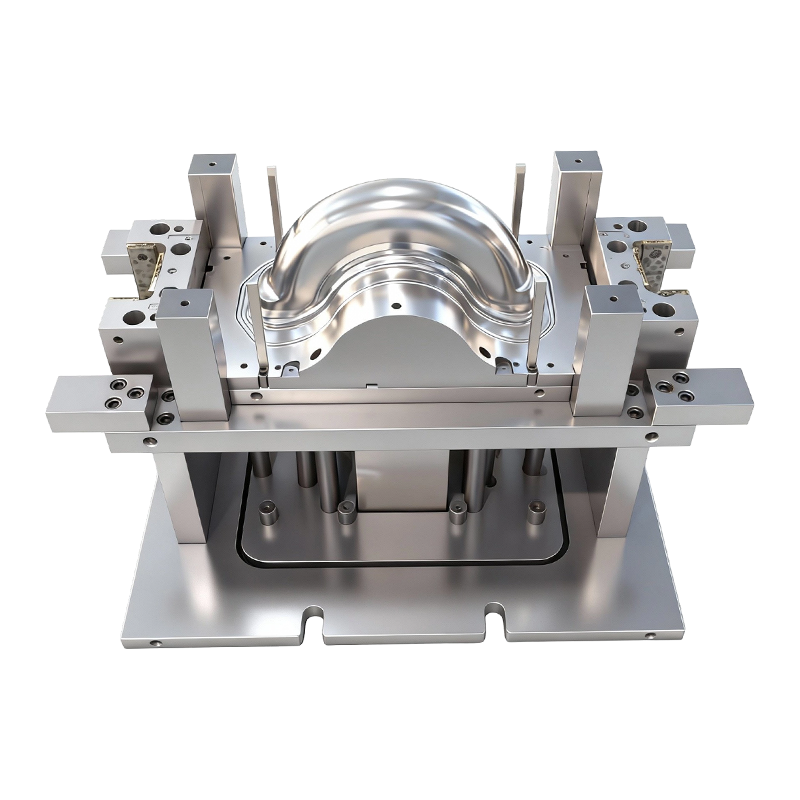
Dybttrækningsform til for- og baghjul på tohjulede elbiler
Denne dybtræksform til for- og baghjul på to-hj...
-
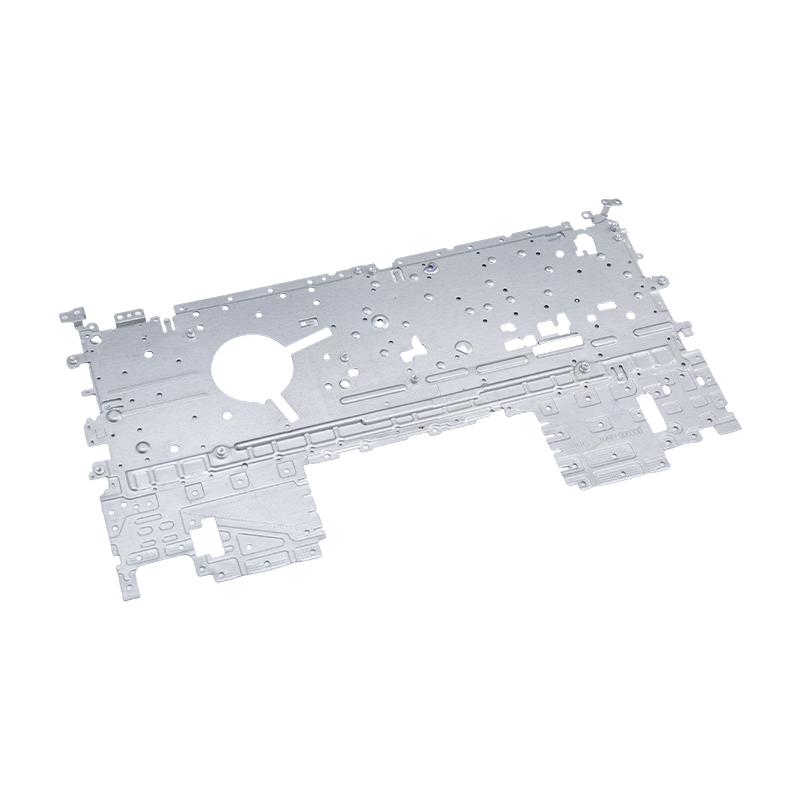
Bærbar stempling dele
Vores bærbare stemplingsdele er præcisionsfrems...
-
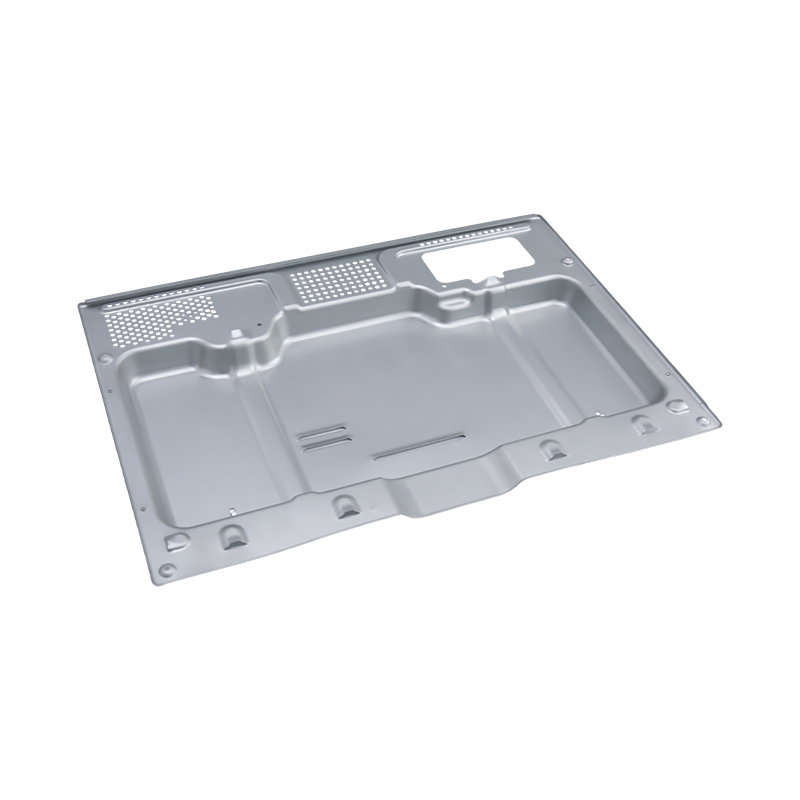
Avancerede ovnstemplingsdele
Vores high-end ovnstemplingsdele er præcisionsf...

Industri nyheder
Hjem / Nyheder / Industri nyheder / Progressiv stempling af aluminium: proces, legeringer, designtips og omkostningsvejledning
Progressiv stempling af aluminium: proces, legeringer, designtips og omkostningsvejledning
2026-09-14
Progressiv stempling af aluminium er den mest konsekvente og omkostningseffektive måde at producere store mængder lette præcisionsdele på - forudsat at geometrien, legeringen og den årlige mængde passer til processen. En enkelt progressiv matrice tilført fra en spole kan blanke, gennembore, forme og afskære en aluminiumskomponent ved hvert presseslag, mens den holder hul-til-hul-tolerancer tæt på ±0,05 mm uden sekundær bearbejdning. Denne kombination er grunden til, at batteridæksler, motorhuse, elektroniske chassisdele og elektriske stik rutinemæssigt fremstilles på denne måde.
Nøgle takeaway: Vælg progressiv stempling af aluminium, når den årlige efterspørgsel er høj, delen kan indlejres i en kontinuerlig strimmel, og konsekvente tolerancer betyder mere end designfleksibilitet. Under disse forhold er enklere manuel eller overførselsværktøj ofte mere økonomisk.
Hvad er progressiv aluminiumsstempling?
Progressiv stempling fører en kontinuerlig metalstrimmel gennem et enkelt matricesæt med flere stationer. Hver station udfører en eller flere operationer - pilotering, blanking, prægning, bukning, tegning, prægning eller lancering - så den rå strimmel bliver gradvist til en færdig del, når den når den sidste station, hvor den skæres af fra bærestrimlen.
Hvordan processen forløber i produktionen
- En spoleføder retter aluminiumsstrimlen og fører den ind i matricen med en præcis stigning pr. trykslag.
- Piloter går i indgreb med præ-gennemhullede huller for at låse strimmelpositionen ved hver station, hvilket garanterer positionsnøjagtighed fra funktion til funktion.
- Stationerne arbejder gradvist: den første gennemborer pilothullerne, de midterste danner bøjninger eller prægninger, og den sidste station adskiller delen.
- Den færdige del udledes gennem en sliske, mens skeletaffaldet spoles tilbage eller makuleres til genbrug.
Fordi alle stationer virker på forskellige dele af den samme strimmel samtidigt, producerer et trykslag en komplet aluminiumsdel. Den kontinuerlige drift er det, der adskiller progressiv stempling fra overførselsstempling , hvor individuelle emner shuttles mellem separate matricestationer.
Aluminiumslegeringer, der kører godt i en progressiv matrice
Ikke alle aluminiumskvaliteter føres rent gennem en progressiv matrice. Succesfulde kandidater kombinerer formbarhed, forudsigelig tilbagespring og acceptabel overfladeadfærd under højhastighedsstansning. I praksis dækker 3xxx-, 5xxx- og 6xxx-legeringerne de fleste projekter.
Legering
Almindelig temperament
Hvorfor det er valgt
5052
H32
Høj træthedsstyrke og korrosionsbestandighed; bruges til batteridæksler, beslag og brændstoftankender.
3003
H14
Fremragende formbarhed og lave omkostninger; en arbejdshest til kabinetter, varmevekslerdele og generelle stemplinger.
6061
T6
Stærkere og mere stabil i drift, men tilbagespringet er højere; foretrukket til strukturelle beslag og monteringer.
1100
H14
Meget blød og nem at tegne; bruges til navneskilte, reflektorer og elektriske dele med enkel geometri.
Tabel 1 — Valg af aluminiumslegering til progressive matricer: styrke og formbarhed handler altid mod tilbagespring.
Hvorfor progressiv stempling foretrækkes til aluminiumsdele
Business casen kommer ned til fire målbare fordele i forhold til manuelle matricer, bearbejdning eller dybtræksværktøj.
Uafbrudt gennemløb
En velbygget progressiv aluminiumsmatrice kører med hundredvis af slag i minuttet, og hvert slag producerer en komplet del. Enhedsomkostninger falder hurtigt, når volumen overstiger værktøjets afskrivningspunkt.
Gentagelig præcision
Fordi båndet styres ved hver station, forbliver funktion-til-funktion-positioner konsistente på tværs af millioner af cyklusser. Kritiske hulmønstre i batteri- og motorkomponenter holder ±0,05 mm uden efterbearbejdning.
Vægtreduktion
Med 2,7 g/cm3 vejer aluminium omkring en tredjedel af stålets vægt. Progressiv stempling lader designere bruge tynde, stive, formede sektioner i stedet for tunge støbegods.
Integrerede sekundære operationer
Anboring, nitning, knastformning og mærkning kan tilføjes som in-die-stationer, så delene kommer tættere på deres endelige monteringstilstand og reducerer forsyningskædetrin.
Batterikabinetter er et typisk eksempel, hvor disse fordele lægger op. Dækslet skal være formstabilt, korrosionsbestandigt og produceret i høj volumen til ensartede omkostninger.
 Præcisions batteridæksel stempling dele til kabinetter Dette stemplede batteridæksel passer til bil- og energiopbevaringskabinetter og tilbyder dimensionsstabilitet og korrosionsbestandighed i højvolumenproduktion, hvilket stemmer overens med artiklens diskussion af vægt og tætningsfordele. Se produkt →
I praksis skærer producenter, der skifter fra svejsede stålsamlinger til stemplede aluminiumsdæksler, delvægten med mere end det halve, mens de forbedrer tætningskonsistensen.
Designgrænser: Hvad bestemmer succes, før du skærer stål
Aluminium opfører sig anderledes end stål i en progressiv matrice. Dets højere udbytte-til-modul-forhold giver mere tilbagespring, og dets tendens til at gnave mod værktøjsstål gør smøring og matricebelægninger obligatoriske. At forstå disse begrænsninger foran er forskellen mellem en jævn lancering og et dyrt redesign.
Praktiske designregler brugt af værktøjsingeniører
- Minimum bøjningsradius på 1,0 til 1,5 gange materialetykkelsen for 3xxx og 5xxx legeringer; øges mod 2,0 gange for 6xxx-T temperamenter.
- Angiv ensartet gratretning på enhver overflade, der bliver en tætnings- eller glidende grænseflade.
- Hold tegnede dybder moderate; aluminium river ved skarpe hjørneradier, så tilføj minimum 0,5 mm hjørneradius på dybe former.
- Tillad tilbagespringskompensation i matricedesignet; Pålidelige leverandører tilføjer korrektionsfunktioner under prøven i stedet for efter delefejl.
Opnåelige tolerancer i produktionen
±0,05 mm Piercing
±0,08 mm Trimmet profil
±0,10 mm Dannede bøjninger
±0,15 mm Flangede kanter
Diagram 1 — Typiske produktionstolerancer holdt på progressive aluminiumsprægninger med velholdt værktøj.
Hvor der anvendes progressive aluminiumsstempler
Progressive aluminiumsstempling vises overalt, hvor letvægts, elektrisk ledende eller korrosionsbestandige metaldele er nødvendige ved høj volumen. Fordelingen nedenfor afspejler typisk efterspørgsel på tværs af de brancher, vi leverer.
- Biler og elbiler (42 %) — batteridæksler, motorhuse, sædedele, kobberskinne, konstruktionsbeslag.
- Elektronik (21 %) — bærbare kabinetter, serverchassisdele, små stik og skjolde.
- Hvidevarer og hårde hvidevarer (19 %) — ovnpaneler, stemplinger til kontrolbokse, varmevekslerfinner.
- Industrielt udstyr (18 %) — servodriverhuse, kompressorkomponenter, monteringsplader.
Biler og nye energikøretøjer
Skiftet til elektriske drivlinjer har gjort aluminium progressiv stempling til standardprocessen for batteri-system og motorkomponenter. En udstanset kobber- eller aluminiumsskinne erstatter f.eks. bøjede og bearbejdede stænger med en del, der holder planhed og hulposition i ét trin.
 Kobberskinne stemplingsdele til eldistribution Denne kobberskinne med høj renhed understøtter en effektiv strømstrøm mellem batteri, motor og omformere med belagte overflader og snævre tolerancer til krævende EV-applikationer, der matcher afsnittets vægt på progressive stemplingsfordele. Se produkt →
På samme måde udnytter motorhusets stemplingsdele aluminiums termiske egenskaber og lette vægt, mens progressive matricer holder den stramme koncentricitet, der kræves af rotor- og statorsamlinger.
Elektronik og apparater
Forbrugerelektronik foretrækker aluminium for dets overfladefinish og EMI-afskærmningsadfærd. Progressiv stempling producerer de tyndvæggede højpræcisionsdele, der indgår i bærbare og telefoner.
 Aluminium laptop chassis stemplingsdele Disse stemplede komponenter til bærbare chassis og beslag kombinerer let vægt med stivhed, og byder på præcise hulpositioner og snap-fit strukturer, der understøtter effektiv montering, relevant for artiklens pointe om tyndvæggede elektronikdele. Se produkt →
På apparatsiden nyder store ovnskaller og kontrolpanelstemplinger af den samme procesøkonomi, når produktionsvolumen retfærdiggør dedikeret værktøj.
Værktøjsomkostninger og leverandørvalg: Fire trin, der forhindrer fortrydelse
Progressive matricer er de største forudgående omkostninger i et aluminiumsprægeprogram, som ofte opvejer presse- og materialehåndteringsudstyret. Målet er ikke at betale mindst for værktøj, men at betale for det rigtige værktøjsdesign, fordi værktøjskvaliteten bestemmer delens kvalitet i hele programmets levetid.
Trin 1 — Valider business casen. Progressiv værktøj begynder at give mening ved omkring 50.000 til 100.000 dele om året. Herunder overveje mere økonomiske værktøjsmuligheder.
Trin 2 — Send en datapakke, der kan fremstilles. Angiv 3D-modellen, tolerancestak, krav til overfladefinish og årlig efterspørgsel. En klar gennemgang af stribe-layout på dette stadium undgår kostbare stempelrevisioner.
Trin 3 — Revision af reel produktionskapacitet. Se efter internt matricedesign, CNC-bearbejdning og prøvepresser under ét tag. En leverandør med både formfremstillings- og stemplingsevne løser toleranceproblemer, før de når produktionen.
Trin 4 — Kræv en første-artikel-rapport med SPC-data. Bekræft, at kritiske funktioner forbliver inden for Cpk-mål på tværs af flere spoler og trykkørsler, ikke kun på den første prøve.
Leverandører, der kombinerer progressive matricer, stansepresser og automatisering - såsom vores team hos Shuangqisi, med 80 til 400 tons presser og et internt stemplingsautomatisering-datterselskab - kan forkorte oprampen og holde tolerancerne stabile på tværs af skift.
Overvejelser om vedligeholdelse, kvalitet og overholdelse
De bedste progressive matricer i aluminium mister stadig ydeevne, hvis vedligeholdelsen forsømmes. Aluminiums tendens til galdedannelse gør smørestyring og overfladebelægninger til de to kontroller, der adskiller pålidelige programmer fra tilbagevendende nedetid.
- Overfladebeskyttelse af matrice: DLC- eller TiCN-belægninger på formende stanser reducerer opsamling af aluminium og forlænger genslibningsintervallerne.
- Valg af smøremiddel: brug fordampende eller lav-rester smøremidler, der er kompatible med nedstrøms rengøring, især til batteri- og elektronikdele.
- Forebyggende vedligeholdelse: efterse piloter, fjedre og slidplader med definerede slagintervaller; progressive matricer fejler forudsigeligt, når slid når en tærskel.
- Overholdelsesdokumentation: for eksport eller regulerede industrier, hold materialecertifikater og PPAP eller tilsvarende dokumentation tilgængelig for revision.
Kvalitetskontrol på aluminiumsprægninger bør omfatte CMM-verifikation af kritiske hulpositioner, overfladetjek for gnavende ridser og periodisk hårdhedsverifikation af indgående spoler, fordi indgående materialevariation er den mest almindelige skjulte årsag til revner og tilbagespring.
Progressiv stempling af aluminium er ikke den billigste proces til prototyper eller små partier, og den kan ikke slå en overførselsmatrice for meget store paneler. Men for dele, der passer til en spolefremført strimmel og gentages i hundredtusindvis, leverer den den laveste enhedspris, den strammeste konsistens og den korteste cyklustid af enhver formgivningsmetode. Den reelle konkurrencefordel kommer fra at vælge en leverandør, der designer formen, udfører stemplingen og bygger automatiseringen som ét integreret projekt.
Før du godkender et tilbud, skal du sammenligne leverandørens præstationshistorie, pressekapacitet og SPC-disciplin - ikke kun prisen pr. del. Udforsk Shuangqisi's form og stempling kapaciteter når du er klar til at vurdere en potentiel partner til dit progressive aluminiumsstemplingsprogram.
Forrige indlæg
Leverandører af aluminiumsstempling: Sådan evalueres kapacitet, risiko og pasform
Næste indlæg
Metalstempling forklaret: Den komplette guide til proces, materialer og omkostninger
Vores Produkter.
Start din virksomhed med en OEM-producent lige her!

Forsyn globale kunder med komplette nøglefærdige løsninger
igennem
innovation!
HURTIGE LINKS
NYHEDER
KONTAKTINFO.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle rettigheder forbeholdes. Brugerdefineret stempling Producenter af metalstempling
